EN

Podstawowe Punkty Sprzedaży
· M3 i M4 do ciężkich rusztów: frezarki formatowe, linie układania i piły belkowe, gdzie M2 jest zbyt mała.
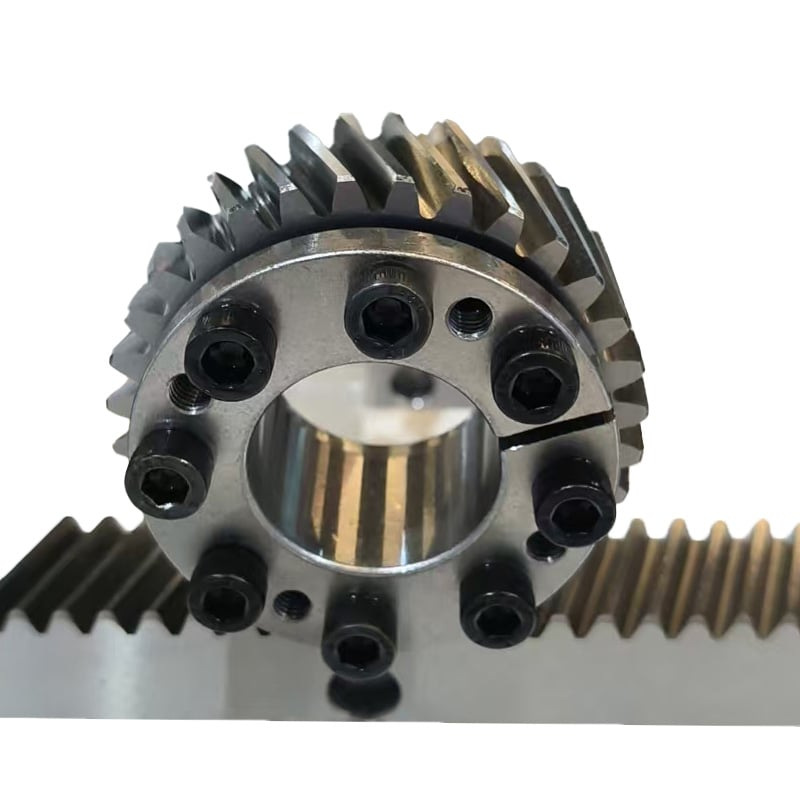
· Śruba o kącie 19°31'42": M3 zapewnia dokładnie 10 mm skoku poprzecznego, M4 – 13,333 mm; przemieszczenie całkowitoliczbowe na jedno pełne obrotu kółka napędnego.
· Zęby hartowane indukcyjnie w celu odporności na ścierne pyły drewniane.
· Kołki napędne dostarczane w zestawach; można dodać kołek smarujący (z materiału typu filc).
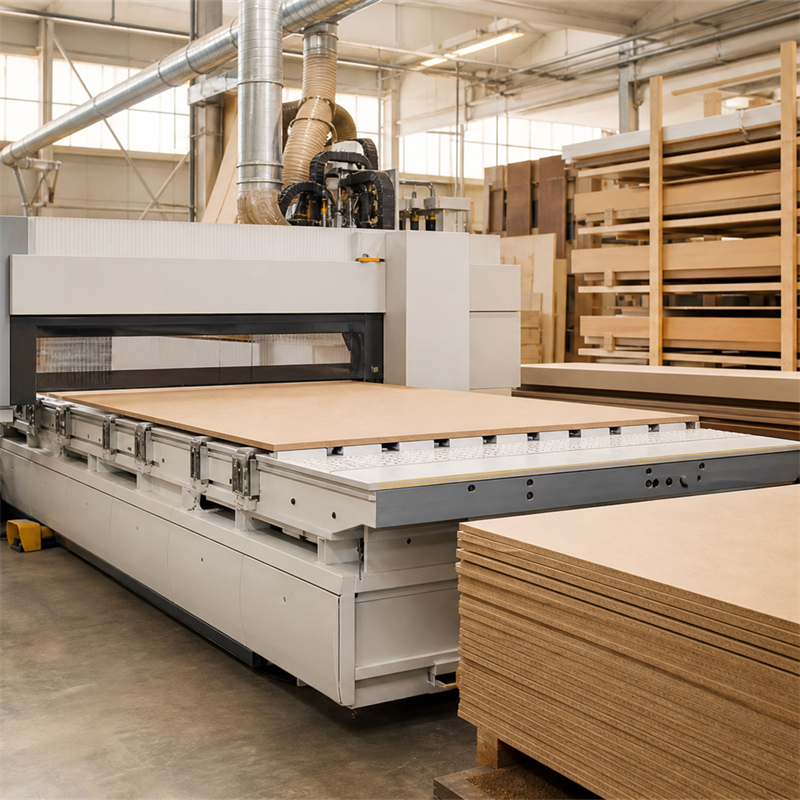
· Frezarki CNC do płyt o dużych wymiarach oraz maszyny do układania.
· Piły belkowe (napędy typu pusher).
· Linie obrabiania krawędzi i wiercenia z długimi osiami.
· Załadowniki rusztowe do obróbki drewna.
Cięższe maszyny do obróbki drewna przesuwają większą masę szybciej. Szeroki ruszt z dwoma wrzecionami i automatycznym wymiennikiem narzędzi wymaga większej wytrzymałości zębów niż lekka frezarka; standardowym rozwiązaniem jest przejście od modułu M2 do M3 lub M4. Zęby śrubowe zapewniają cichy i gładki napęd przy wysokich prędkościach przesuwu.
Przy standardowym kącie śrubowym 19°31'42", cos(beta) = 0,9425, więc skok poprzeczny wynosi pi × m / cos(beta) = 10m/3. Dla modułu M3 wynosi on 10,000 mm; dla M4 – 13,333 mm. Koło zębate o module M3 i 30 zębach przesuwa się dokładnie o 300 mm na jeden obrót.
Na maszynach do obróbki drewna żywotność listew zębatych ogranicza zwykle kurz, a nie obciążenie. Gdzie tylko możliwe, montuj zęby w pozycji bocznej lub skierowanej w dół oraz stosuj koło zębate smarujące z filcu lub gąbkę czyszczącą umieszczoną przed kołem napędowym na maszynach produkcyjnych.
| Element | M3 | M4 |
| Kąt helisowy | 19°31'42" (L lub P) | 19°31'42" (L lub P) |
| Kąt ciśnienia | 20° | 20° |
| Skok poprzeczny | 10,000 mm | 13,333 mm |
| Liczba skoków na 1000 mm | 100 | 75 |
| Przesunięcie na jeden obrót, koło zębate o 30 zębach | 300 mm | 400 mm |
| Dokładność | DIN 6 / DIN 7 / DIN 8 | DIN 6 / DIN 7 / DIN 8 |
| Materiał | C45, 40Cr, 20CrMnTi | C45, 40Cr, 20CrMnTi |
| Obróbka cieplna | Ulepszony metodą hartowania indukcyjnego, twardość HRC 45–55 | Ulepszony metodą hartowania indukcyjnego, twardość HRC 45–55 |
| Standardowa Długość | 500 / 1000 / 2000 mm | 500 / 1000 / 2000 mm |
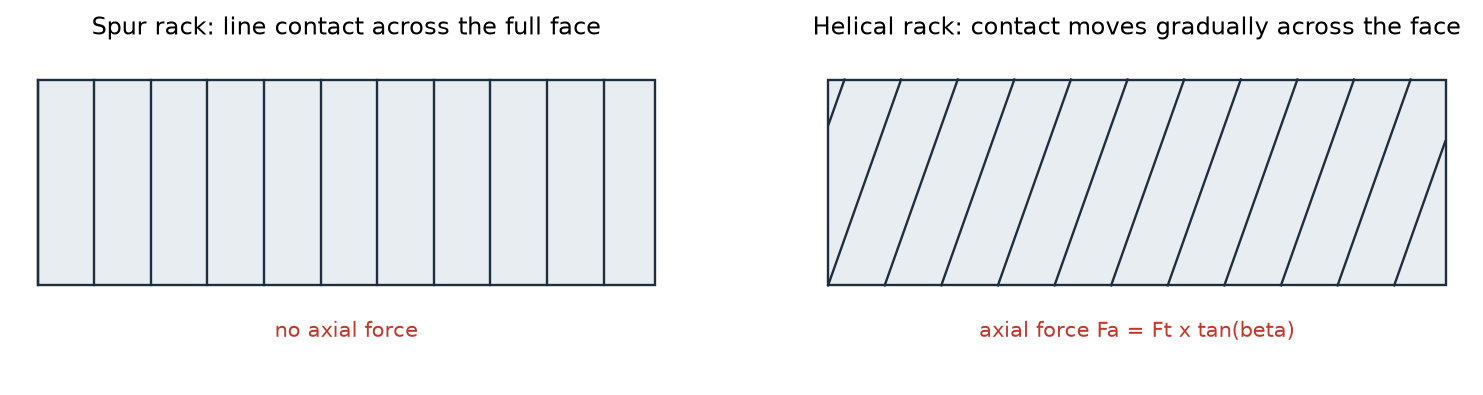
Zęby skośne stykają się stopniowo na całej szerokości powierzchni; skutkuje to powstaniem siły osiowej działającej na kółko zębate
· Moduły o wartościach całkowitych ułatwiają skalowanie osi i zamówienie części zamiennych.
· Szczęki i kółka zębate dobrane są pod względem skrętu (lewo- lub prawoskrętne) oraz klasy dokładności.
· Dostępne są kółka zębate z zastosowaniem wspólnych wzorców pomiarowych oraz smarowane materiałem typu felt.
Zastosowane branże
Przetwórstwo mebli i płyt, producenci maszyn do obróbki drewna, produkcja drzwi i szaf.
W celu uzyskania rysunków, próbek lub oferty prześlij nam specyfikację zębnika, koła zębatego lub przekładni oraz żądaną ilość.