 EN


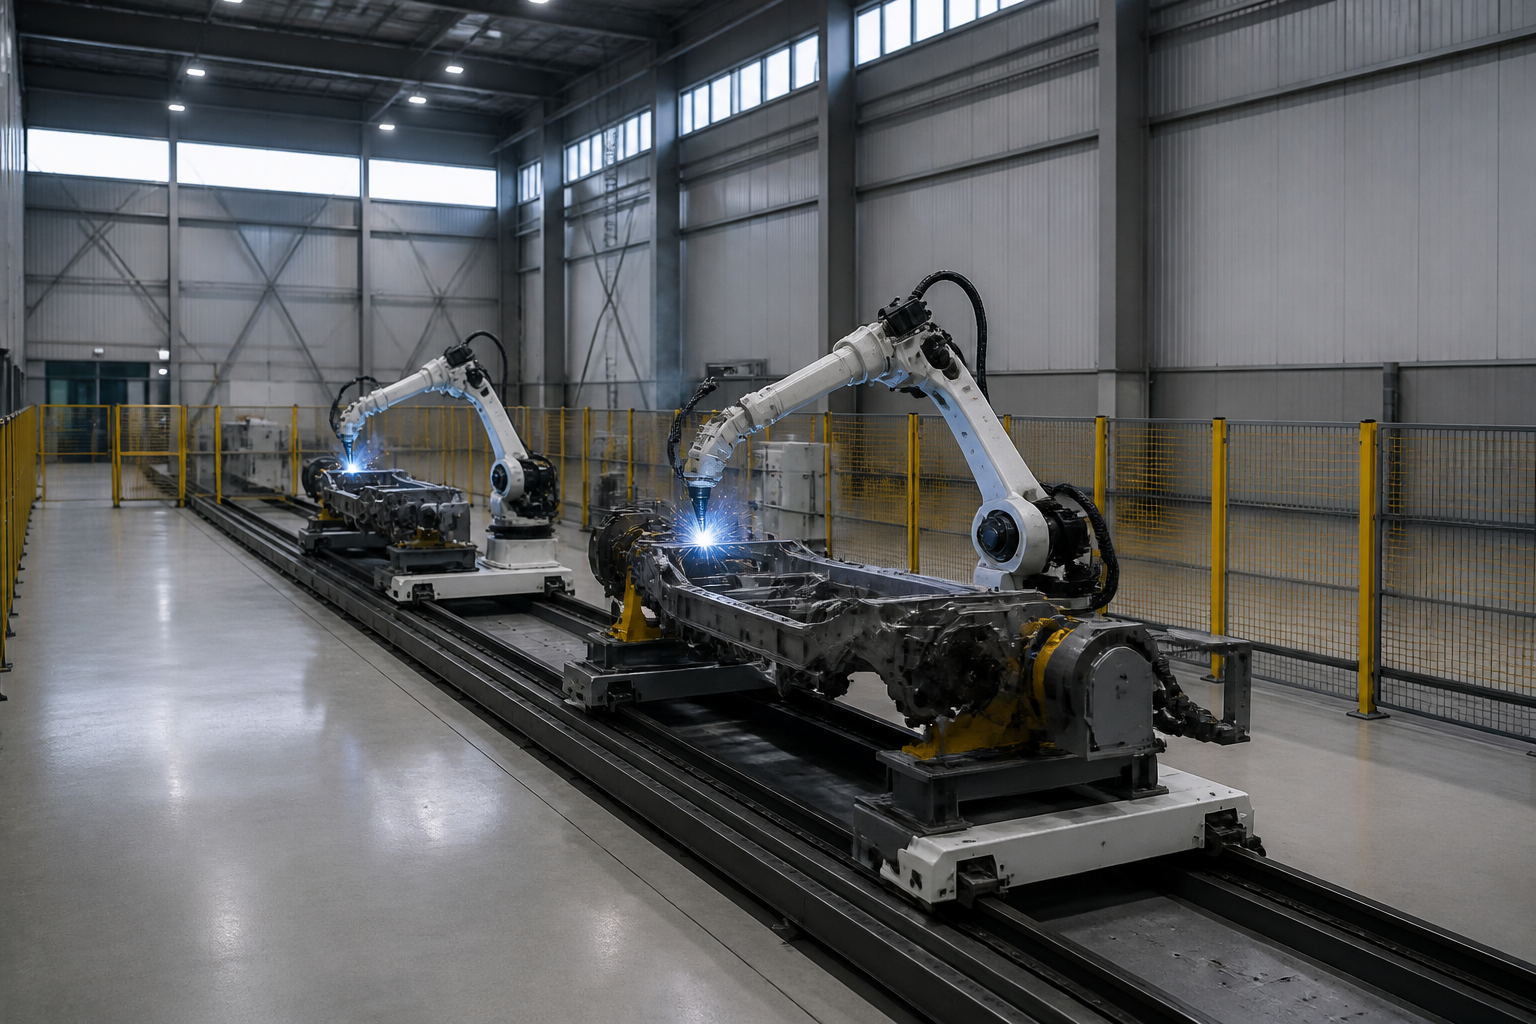
Robotcelle med langgående gulvskine
Å bestille den mest nøyaktige tannstangen som finnes, er den enkleste måten å overbetale for en maskin. Å bestille en for grov tannstang er den enkleste måten å miste posisjonsnøyaktighet på.
To prosesser
En freset tannstang har tenner som er freset, og blir vanligvis deretter hardet ved induksjon. Hardingen fører til liten deformasjon, som blir liggende igjen. En slipt tannstang hardes først og slipes deretter, slik at den endelige tennegeometrien produseres på hardt stål og deformasjonen fjernes.
| Presisjonsfreset | Slipt etter harding | |
| Typisk nøyaktighet | DIN 8 / DIN 9 | DIN 5 / DIN 6 |
| Rekkefølge av prosesser | Skjær, deretter herdhetsbehandl | Herdhetsbehandl, deretter slipe |
| Kostnad | Lavere | Høyere |
| Typiske maskiner | Transportbånd, overføringsvogn, porter, trebearbeiding | Robotens 7. akse, presisjonsportaler, laser og maskinering |
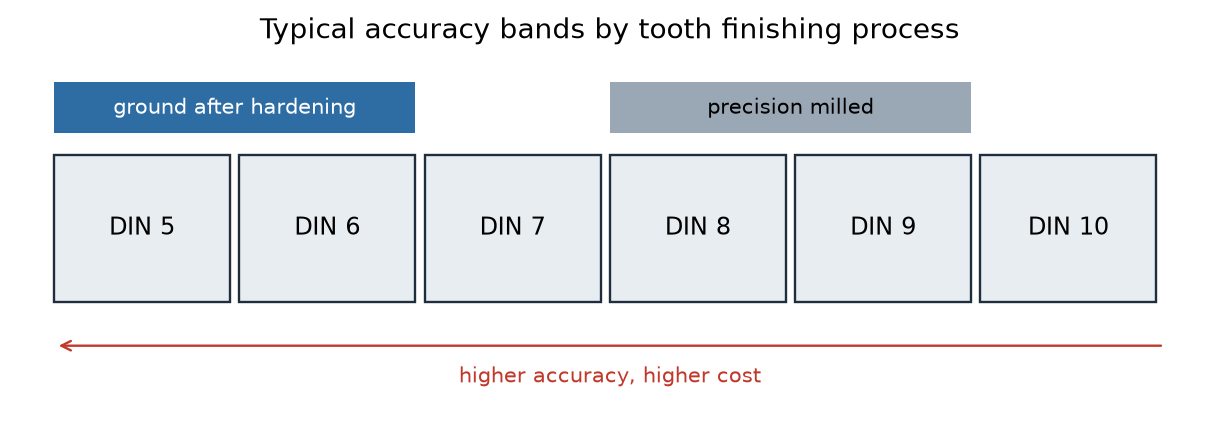
Slipede tannstenger etter DIN 5–6, fræsede tannstenger etter DIN 8–9
Hvordan velge
• Start fra den nødvendige posisjoneringen ved verktøyet eller lasten, ikke fra tannstengerkatalogen.
• Husk alt annet i kjeden: gearspill, pinjongfeil, leddfeil og rammebøyning. En tannstang i klasse DIN 5 på en fleksibel ramme gir ikke DIN 5-posisjonering.
• Tell leddene: lange akser med mange korte tannstenger samler opp leddfeil uavhengig av kvalitetsklasse.
• Kombiner der det gir mening: en slipet seksjon ved en presisjonsstasjon og fræsede seksjoner andre steder, dersom pinjong og spill tillater det.
Typiske tilfeller
| Søknad | Vanlig valg |
| Robotens 7. akse, sveising og maskinbetjening | Slipet, DIN 5–6 |
| Laser- og plasma-skjærebrygger | Slipet eller høykvalitetsfræset |
| Trelastfræsere | Fræset, DIN 7–8 (støv- og materialebevegelse dominerer) |
| Transportbåndoverføring og shuttle-enheter | Fræset, DIN 8–9 |
| Porter og landbruksutstyr | Slipt eller skåret, grovere kvaliteter |
Sammendrag
Kvalitet følger prosessen: slipes for DIN 5–6, freses for DIN 8–9. Kjøp den kvaliteten hele maskinen kan bruke.
For tegninger, prøver eller et tilbud, send oss spesifikasjonen på din stagstang, pinjong eller tannhjul samt mengden.