EN

Podstawowe Punkty Sprzedaży
· Brak wpustu: moment obrotowy jest przenoszony przez tarcie, więc nie występuje luźność wpustu powodująca uderzenia przy obciążeniach zmieniających kierunek.
· Ustawienie zębnika pod dowolnym kątem i w dowolnej pozycji osiowej – przydatne przy dopasowywaniu zębnika do zębnicy lub synchronizacji dwóch napędów.
· Demontaż poprzez poluzowanie śrub; bez potrzeby ciągnięcia ani uszkadzania wału.
· Zęby śrubowe zapewniające cichy napęd zębnicy; opcje z hartowaniem i szlifowaniem.
· Napędy zębnicowe z serwonapędem stosowane w portalach i na torach robotów.
· Napędy z dwoma zębnikami wymagające dopasowania fazy.
· Napędy indeksujące z możliwością zmiany kierunku obrotu.
· Modernizacje, gdy wał nie posiada wpustu.
Wpust jest tanim rozwiązaniem, ale zawsze wiąże się z pewnym luzem. W przypadku osi serwonapędowej z możliwością zmiany kierunku obrotu ten luz staje się małą martwą strefą, a z czasem prowadzi do zużycia wpustu i gniazda wpustowego. Zespół zaciskowy bezwpustowy eliminuje ten problem: dokręcenie śrub powoduje zbliżenie się pierścieni stożkowych, co skutkuje ich rozszerzeniem promieniowym i dociskiem zarówno wału, jak i piasty.
Przekazywany moment obrotowy pochodzi od tarcia w obszarze styku wału: T = p × π × d × L × μ × d / 2, gdzie p to ciśnienie kontaktowe, d to średnica wału, L to długość obszaru styku, a μ to współczynnik tarcia. Dlatego wartość nominalna momentu zależy od prawidłowego momentu dokręcenia śrub oraz czystej, suchej (lub zgodnej ze specyfikacją) powierzchni styku. Należy stosować nominalny moment i moment dokręcania śrub określony przez producenta zespołu blokującego.
Ponieważ kółko zębate można obracać na wale przed zablokowaniem, ząb można dokładnie dopasować do listwy zębatej; w napędach z podwójnym kółkiem jedno z nich można ustawić fazowo względem drugiego, aby wyeliminować luz.
| Element | Wartość |
| Typ przekładni | Śrubowe (dostępne również proste) |
| Moduł | Zgodnie z rysunkiem (zakres napędów listew zębatych M1–M10) |
| Materiał | 42CrMo, 20CrMnTi, C45 |
| Obróbka cieplna | Ulepszane cieplnie, hartowane indukcyjnie lub carburyzowane i szlifowane – zgodnie z rysunkiem |
| Połączenie wału | Bezkluczkowy zespół blokujący w piastie (średnica wału zgodna z rysunkiem) |
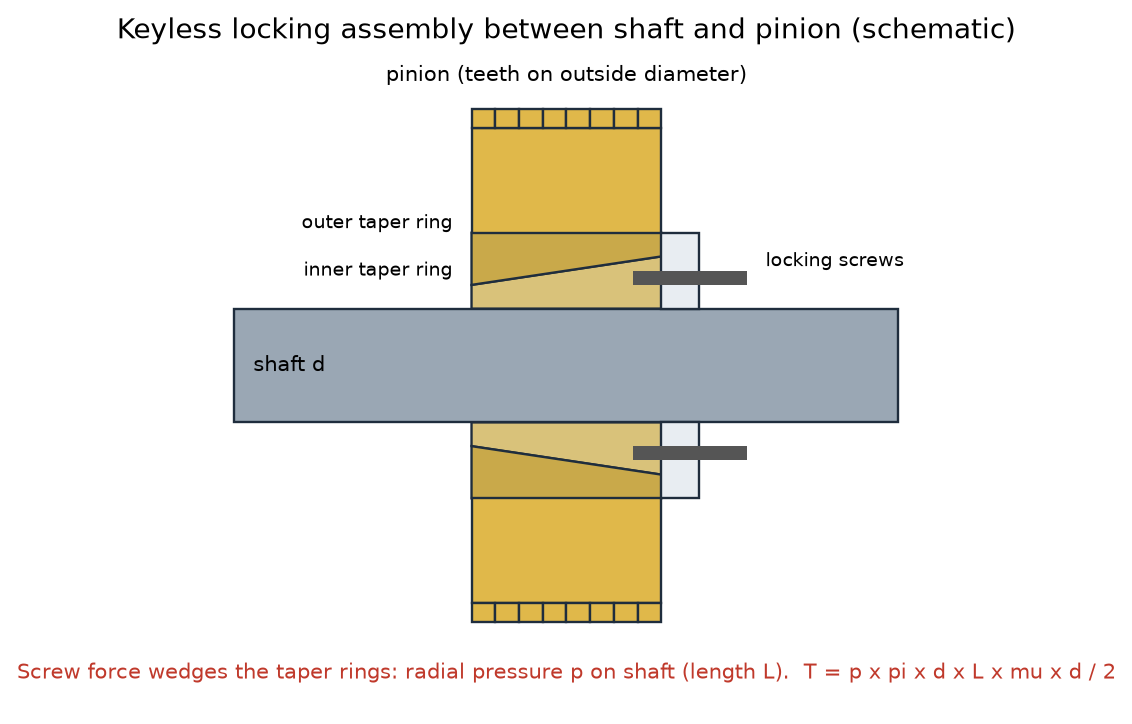
Zespół blokujący: śruby wciskają pierścienie stożkowe między wałem a piastą kółka zębatego
· Oczyścić i zdewastować wał oraz otwór, chyba że producent zespołu blokującego określa inaczej.
· Umieścić i wyjustować koło zębate do listwy zębów przed dokręceniem.
· Dokręcać śruby stopniowo, w wzorze krzyżowym, do określonego momentu dokręcania, w kilku etapach.
· Ponownie sprawdzić moment dokręcania śrub po pierwszym okresie eksploatacji.
· Koło zębate i zestaw blokujący dostarczane jako jedna całość.
· Połączenie wału bez luzu dla osi serwonapędowych.
· Średnica otworu w kole zębatym oraz zestaw blokujący są dopasowane przed wysyłką.
Zastosowane branże
Automatyka i robotyka, obrabiarki, systemy portalowe, maszyny opakowaniowe.
Aby uzyskać rysunki, próbki lub ofertę, prześlij nam specyfikację szyny, kółka zębatego lub zębnika oraz żądaną ilość.