 EN


Automatizacija prozora u strojnom stani
Mali štapovi su atraktivni na pogonima na stožeru: veća rezolucija vožnje, niži omjer mjenjača, manji teret. Međutim, ako je broj zuba ispod određenog, rezač će ukloniti dio korijena zuba - i to će oslabiti, ne samo smanjivati, već i oslabiti i štap.
Odakle dolazi podrezanje?
U slučaju da je to potrebno, to je potrebno za određivanje vrijednosti. Ako je štap mali, vrh rezalaca doseže unutar temeljnog kruga i odseče dio involuta na korijenu. Za standardni zub (adendum = 1 m), podrezanje počinje kada broj zuba padne ispod:
Z min = 2 / sin ^ 2 ((alfa)
| Kot tlaka | 14,5 stupnjeva | 20 stupnjeva | 25 stupnjeva |
| Teoretski z min | 31.9 | 17.1 | 11.2 |
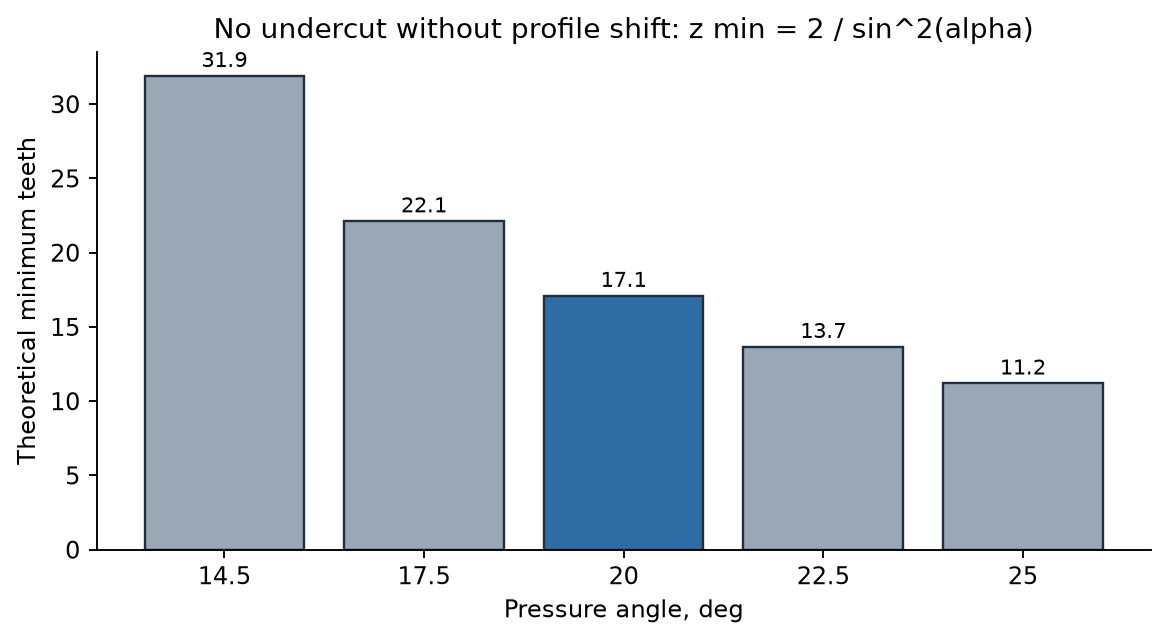
Pri 20°C, standardni štapovi ispod 17 zuba su podrezani
Zašto je važno na rack drive-ovima
· Podrezanje rijetko smanjuje izolaciju zubi, smanjujući snagu savijanja točno tamo gdje je pritisak najveći.
• Skraćuje upotrebljivu involut, smanjujući odnos kontakta.
· U praksi se često prihvaća lagan podrezanje kod 14-16 zuba; ispod toga postaje značajno.
Promjena profila
U slučaju da se u slučaju izbacivanja iz sustava za proizvodnju električne energije upotrijebi samo jedan od sljedećih elemenata: Zublje korijenje i ne podrezanje. U slučaju pogona na stožeru, udaljenost središta štapova do linije raspona stožera povećava se za x x m, što se mora odražavati u montaži.
Checklist za dizajn
· Radije 17 zuba ili više za standardne štapove na 20°.
• ispod toga navesti pomak profila i dati koeficijent pomaka na crtežu.
• Provjerite udaljenost između središta stojala i stojala s uključenom smjenom.
· Zapamtite da veći štap također smanjuje silu zuba: Ft = 2T / (z x m).
Prijedlog
17 zuba nije praznovjerje: to je 2 / sin ^ 2 ((20 stepeni). Idite manji samo s promjenom profila.
Za crteže, uzorke ili citat, pošaljite nam specifikacije i količinu stojala, zupčanika ili zupčanika.