 EN


Automatizace mostového zařízení v obráběcí buňce
Malé ozubená kola jsou na převodových tyčích výhodná: vyšší rozlišení posuvu, nižší převodový poměr, menší saně. Pokud však počet zubů klesne pod určitou mez, frézovací nástroj odstraní část kořene zubu – a ozubené kolo se nejen zmenší, ale i oslabí.
Původ podfrézování
Ozubená kola se vyrábějí frézovacím nástrojem ve tvaru ozubené tyče. Pokud je ozubené kolo malé, špička frézovacího nástroje pronikne do základní kružnice a odřízne část evolventy u kořene zubu. U standardního zubu (výška hlavy zubu = 1 m) začíná podfrézování při počtu zubů nižším než:
z min = 2 / sin²(alpha)
| Úhel tlaku | 14,5° | 20 stupňů | 25° |
| Teoretický z min | 31.9 | 17.1 | 11.2 |
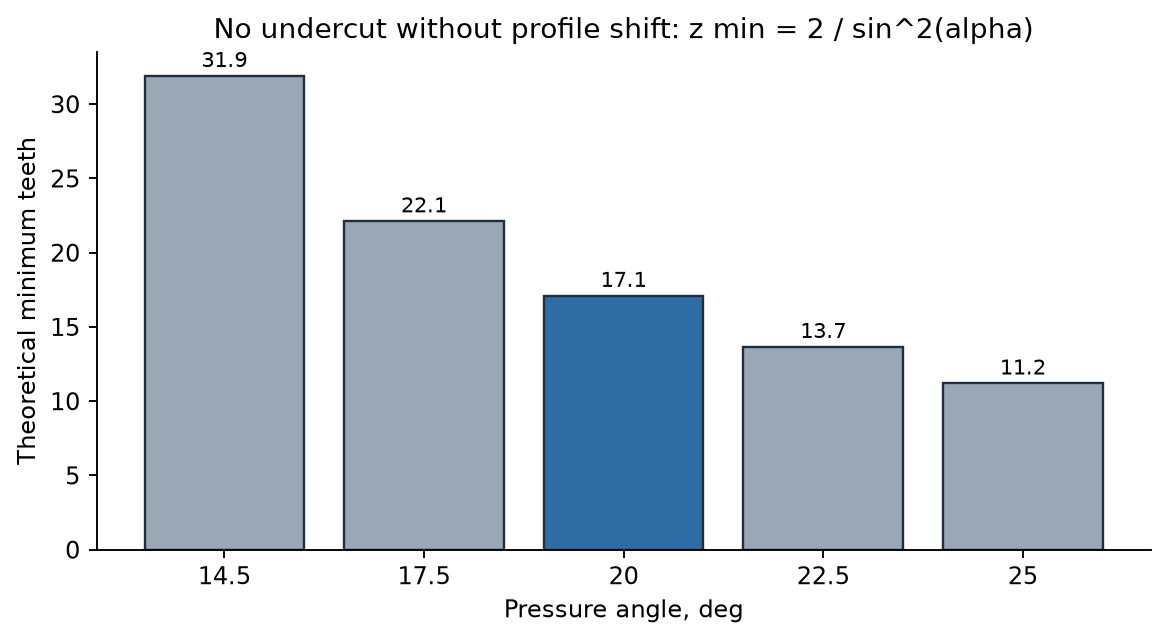
Při úhlu 20° dochází u standardních ozubených kol s méně než 17 zuby k podfrézování
Proč je to důležité u převodových tyčí
· Podřezání ztenčuje kořen zubu, čímž snižuje ohybovou pevnost právě v místě nejvyššího napětí.
· Zkracuje použitelnou evolventu, čímž snižuje poměr styku.
· V praxi se mírné podřezání často toleruje u ozubených kol s 14 až 16 zuby; při menším počtu zubů se stává významným.
Posun profilu
Posunutí nástroje směrem ven během výroby (kladný posun profilu x × m) udržuje špičku nástroje mimo základní kružnici. Ozubené kolo (pastorek) získá tlustší kořen a žádné podřezání. U převodu s hřebenem se vzdálenost středu pastorku od čáry rozteče hřebenu zvětší o x × m, což je nutné zohlednit při montáži.
Kontrolní seznam návrhu
· Pro standardní pastorky s úhlem profilu 20 stupňů upřednostňujte 17 zubů nebo více.
· Při menším počtu zubů specifikujte posun profilu a uveďte koeficient posunu na výkresu.
· Ověřte vzdálenost středu hřebenu od středu pastorku včetně posunu.
· Mějte na paměti, že větší pastorek také snižuje sílu působící na zub: Ft = 2T / (z × m).
Shrnutí
Číslo 17 není pověra: je to 2 / sin²(20°). Menší počet zubů používejte pouze s posunem profilu.
Pro výkresy, vzorky nebo cenovou nabídku nám pošlete specifikaci a množství vašich ozubených tyčí, ozubených kol nebo ozubených převodovek.