 EN

가공 셀 내 갠트리 자동화
랙 구동 장치에서 소형 피니언은 매력적이다: 이동 해상도 향상, 기어박스 비율 감소, 카리지 크기 축소. 그러나 특정 이수 이하로 줄어들면 절삭 공구가 치아 뿌리 일부를 제거하게 되고, 피니언은 작아지는 것뿐 아니라 강도도 약해진다.
언더컷의 원인
피니언은 랙 치형을 가진 절삭 공구로 형성된다. 피니언이 작을 경우, 공구의 끝부분이 베이스 원 내부까지 도달하여 인볼루트 곡선의 뿌리 부분을 절삭하게 된다. 표준 치형(애드넘 = 1 m)에서 언더컷은 다음 이수보다 작아질 때 시작한다:
z min = 2 / sin²(alpha)
| 압력 각도 | 14.5도 | 20도 | 25도 |
| 이론적 z min | 31.9 | 17.1 | 11.2 |
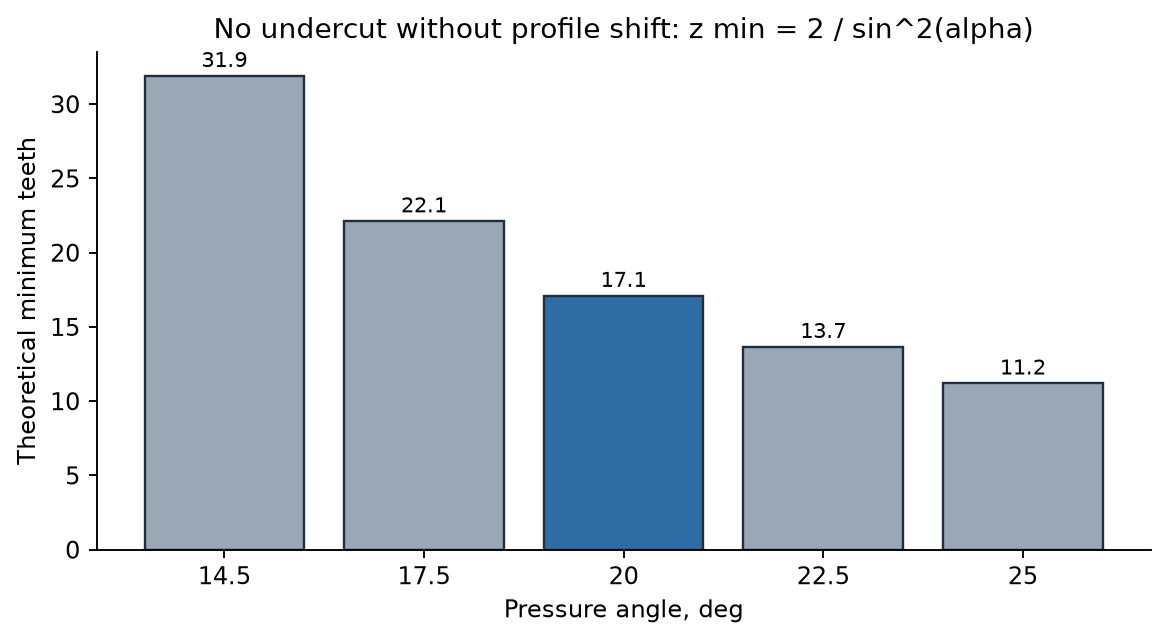
20도에서 표준 피니언은 17치 이하일 경우 언더컷 발생
랙 구동 장치에서 이 문제가 중요한 이유
· 치아 뿌리가 얇아져 휨 강도가 감소하며, 응력이 가장 큰 위치에서 바로 이 문제가 발생한다.
· 사용 가능한 인볼루트 길이가 짧아져 접촉비가 감소한다.
· 실무에서는 14~16개 치수의 기어에서 약간의 언더컷을 종종 허용하지만, 그보다 적은 치수에서는 문제가 상당해진다.
프로파일 이동
생성 과정에서 커터를 바깥쪽으로 이동시키는 것(양의 프로파일 이동 x × m)은 커터 끝부분이 베이스 원 안으로 침입하는 것을 막는다. 피니언의 치아 뿌리가 두꺼워지고 언더컷이 발생하지 않는다. 랙 구동 방식에서는 피니언 중심과 랙 피치선 사이의 거리가 x × m만큼 증가하므로, 설치 시 이 값을 반영해야 한다.
설계 체크리스트
표준 피니언의 경우, 압력각이 20도일 때는 17개 이상의 치수를 선호한다.
그보다 적은 치수를 사용할 경우, 프로파일 이동을 명시하고 도면에 이동 계수를 표기해야 한다.
프로파일 이동을 고려한 랙과 피니언 간 중심 거리를 반드시 확인해야 한다.
피니언 크기가 커지면 치아에 작용하는 힘이 줄어든다는 점을 기억하라: Ft = 2T ÷ (z × m).
요약
17개 치수는 미신이 아니다. 이 값은 2 ÷ sin²(20도)에 해당한다. 프로파일 이동 없이는 더 적은 치수를 사용해서는 안 된다.
도면, 샘플 또는 견적서를 원하시면 랙, 피니언 또는 기어 사양과 수량을 보내주세요.
