EN

Punti Chiave di Vendita
· Realizzati secondo il disegno del vostro cambio: ingranaggi, alberi di ingranaggi e alberi di pignone.
· Cementati e temprati fino a HRC 58-62 per un’elevata resistenza al contatto, con un’anima tenace.
· Denti rettificati dopo il trattamento termico per garantire precisione e basso rumore.
· Precisione DIN 5 fino a DIN 9, in base allo stadio e al tipo di servizio.
· Riduttori industriali a assi paralleli e a 90°
· Motoriduttori
· Riduttori per argani e gru
· Trasmissioni per miscelatori, nastri trasportatori ed estrusori
· Ingranaggi di ricambio per riduttori più datati
Gli ingranaggi dei riduttori si rompono in due modi: pitting superficiale causato dalle sollecitazioni di contatto e rottura alla radice del dente causata da flessione. La cementazione risolve entrambi i problemi: uno strato superficiale ad alto tenore di carbonio, temprato fino a HRC 58-62, resiste al pitting, mentre l’anima a basso tenore di carbonio mantiene la tenacità necessaria per prevenire le crepe alla radice. Poiché la cementazione provoca una deformazione del pezzo, i denti vengono rettificati successivamente per ripristinare la precisione.
Gli ingranaggi elicoidali sopportano carichi maggiori e funzionano in modo più silenzioso rispetto agli ingranaggi a denti diritti della stessa dimensione, poiché un numero maggiore di denti condivide il carico. Lo svantaggio è la spinta assiale sui cuscinetti. Esempio della geometria che verifichiamo su ogni disegno: modulo normale 3, angolo di elica 15 gradi, 20 e 61 denti. Modulo trasversale = 3 / cos 15° = 3,106 mm; diametri primitivi 62,12 mm e 189,46 mm; distanza tra i centri 125,79 mm; rapporto 3,05.
La capacità di carico degli ingranaggi è definita dal progettista del riduttore, tipicamente secondo la norma ISO 6336. Noi produciamo in conformità al disegno e possiamo fornire relazioni sulla durezza, sulla profondità del trattamento superficiale e sull’ispezione dei denti.
| Voce | Valore |
| Tipo | Ingranaggi elicoidali, ingranaggi a denti diritti, alberi dentati |
| Materiale | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Trattamento termico | Cementati e temprati HRC 58-62; temprati e rinvenuti; temprati per induzione |
| Finitura dei denti | Fresatura con utensile tipo cremagliera (hobbing), fresatura con utensile tipo pignone (shaping), rettifica post-trattamento termico |
| Grado di Precisione | DIN 5 fino a DIN 9 |
| Angolo di Pressione | Angolo di pressione standard 20 gradi; altri valori secondo disegno |
| Base di fornitura | Disegno o campione |
| Esempio svolto | Valore |
| Modulo normale mn / angolo di elica | 3 mm / 15 gradi |
| Numero di denti z1 / z2 | 20 / 61 |
| Diametri primitivi | 62,12 / 189,46 mm |
| Distanza tra i centri | 125,79 mm |
| Rapporto | 3.05 |
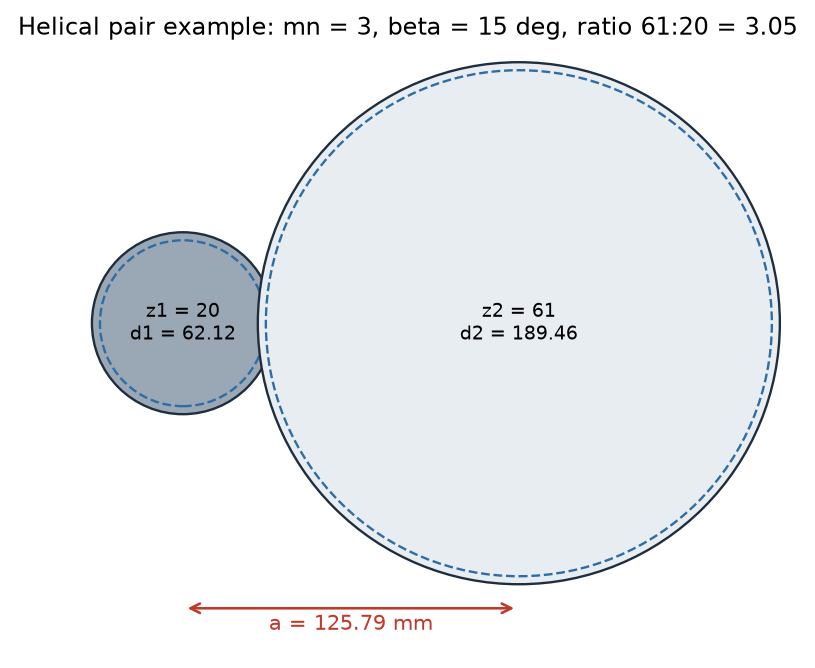
Cerchi primitivi e distanza tra i centri della coppia di esempio
· Profondità di tempra e durezza controllate secondo disegno, con relativa documentazione.
· Rettifica successiva al trattamento termico per un funzionamento silenzioso.
· Servizio di copia per ingranaggi privi di disegni (da misurazione su campione).
Settori applicabili
Produttori di riduttori e cambi, macchinari per l’industria mineraria e delle costruzioni, gru, miscelatori, macchinari per la lavorazione della plastica e della gomma.
Per disegni, campioni o un preventivo, inviateci le specifiche e la quantità richiesta per pignoni, cremagliere o ingranaggi.