EN

Pontos Principais de Venda
· Fabricado conforme o desenho da sua caixa de câmbio: engrenagens, eixos de engrenagem e eixos de pinhão.
· Cementado e temperado até 58–62 HRC para alta resistência ao contato, com um núcleo tenaz.
· Dentes retificados após tratamento térmico para precisão e baixo ruído.
· Precisão conforme DIN 5 a DIN 9, conforme estágio e aplicação.
· Redutores industriais coaxiais e de ângulo reto
· Motores com engrenagens
· Caixas de câmbio para guinchos e pontes rolantes
· Acionamentos para misturadores, transportadores e extrusoras
· Engrenagens de reposição para caixas de câmbio mais antigas
As engrenagens de caixas de câmbio falham de duas maneiras: pitting superficial causado pela tensão de contato e fratura na raiz do dente causada por flexão. A cementação resolve ambos os problemas: uma camada superficial rica em carbono, temperada até 58–62 HRC, resiste ao pitting, enquanto o núcleo pobre em carbono permanece tenaz o suficiente para resistir a trincas na raiz. Como a cementação distorce a peça, os dentes são retificados posteriormente para restaurar a precisão.
Engrenagens helicoidais suportam cargas maiores e operam com menos ruído do que engrenagens de dentes retos do mesmo tamanho, pois mais dentes compartilham a carga. A desvantagem é a força axial exercida sobre os rolamentos. Exemplo da geometria que verificamos em todos os desenhos: módulo normal 3, ângulo de hélice 15 graus, 20 e 61 dentes. Módulo transversal = 3 / cos 15 graus = 3,106 mm; diâmetros primitivos 62,12 mm e 189,46 mm; distância entre centros 125,79 mm; relação de transmissão 3,05.
A capacidade de carga das engrenagens é especificada pelo projetista da caixa de câmbio, normalmente conforme a norma ISO 6336. Nós fabricamos conforme o desenho e podemos fornecer relatórios de dureza, profundidade da camada cementada e inspeção dos dentes.
| Item | Valor |
| Tipo | Engrenagens helicoidais, engrenagens de dentes retos, eixos-engrenagem |
| Material | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Tratamento Térmico | Cementadas e temperadas: HRC 58–62; têmpera e revenimento; têmpera por indução |
| Acabamento dos dentes | Fresagem com fresa-mãe, fresagem com fresa-de-perfil, retificação após tratamento térmico |
| Classe de precisão | DIN 5 a DIN 9 |
| Ângulo de Pressão | Ângulo de pressão padrão de 20 graus; outros conforme desenho |
| Base de fornecimento | Desenho ou amostra |
| Exemplo resolvido | Valor |
| Módulo normal mn / ângulo de hélice | 3 mm / 15 graus |
| Dentes z1 / z2 | 20 / 61 |
| Diâmetros primitivos | 62,12 / 189,46 mm |
| Distância entre centros | 125,79 mm |
| Relação | 3.05 |
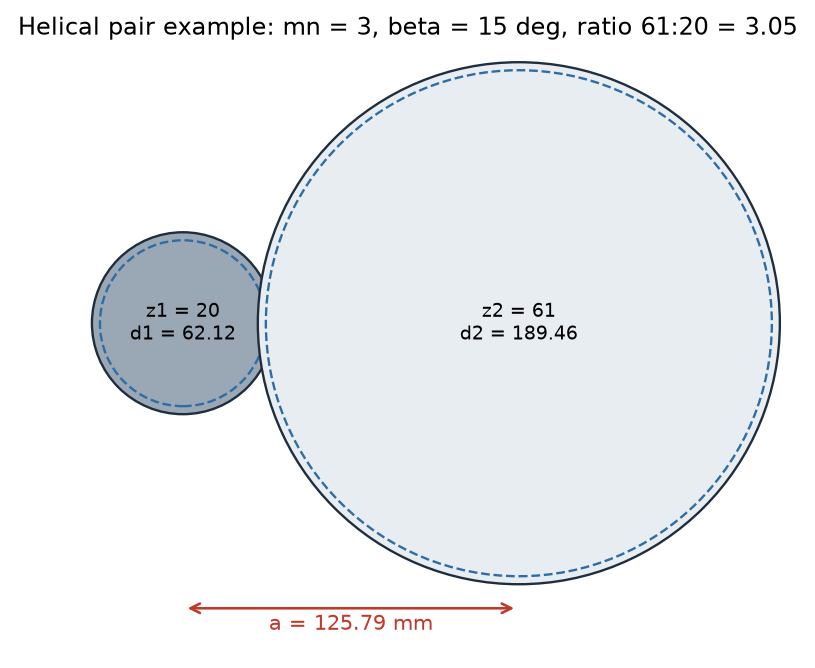
Círculos primitivos e distância entre centros do par de exemplo
· Profundidade de têmpera e dureza controladas conforme desenho, com relatórios.
· Retificação após tratamento térmico para funcionamento silencioso.
· Serviço de cópia para engrenagens sem desenhos (mediante medição de amostra).
Indústrias Aplicáveis
Fabricantes de caixas de câmbio e redutores, máquinas para mineração e construção, guindastes, misturadores, máquinas para plásticos e borracha.
Para desenhos, amostras ou orçamento, envie-nos sua especificação de cremalheira, pinhão ou engrenagem, bem como a quantidade.