EN

Основні Продажні Переваги
· Виготовлено за вашим кресленням редуктора: зубчасті колеса, валів-зубчастих коліс і валів-шестерень.
· Цементовані та загартовані до твердості HRC 58–62 для високої контактної міцності й міцного серцевинного шару.
· Зуби шліфуються після термообробки для забезпечення точності й низького рівня шуму.
· Точність відповідно до стандартів DIN 5–DIN 9 залежно від ступеня й умов експлуатації.
· Промислові редуктори з паралельними валами та під прямим кутом
· Мотор-редуктори
· Лебідкові та кранові редуктори
· Приводи для мішалок, конвеєрів та екструдерів
· Замінні зубчасті колеса для старих редукторів
Зубчасті колеса редукторів виходять із ладу двома способами: поверхневе вибоїне утворення через контактні напруження та злам зуба біля кореня через згин. Карбування вирішує обидві проблеми: високовуглецева поверхнева шарувата твердість HRC 58–62 запобігає вибоїному утворенню, тоді як низьковуглецеве ядро залишається достатньо в’язким, щоб запобігти тріщинам біля кореня зуба. Оскільки карбування викликає деформацію деталі, зуби після цього шліфують, щоб відновити точність.
Косозубі зубчасті колеса сприймають більше навантаження й працюють тихіше, ніж прямозубі того самого розміру, оскільки навантаження розподіляється між більшою кількістю зубів. Недолік — осьовий тиск на підшипники. Приклад геометрії, яку ми перевіряємо на кожному кресленні: нормальний модуль 3, кут нахилу зуба 15°, кількість зубів — 20 та 61. Поперечний модуль = 3 / cos 15° = 3,106 мм; діаметри ділильних кіл — 62,12 мм та 189,46 мм; відстань між центрами — 125,79 мм; передаточне відношення — 3,05.
Місткість передачі передач оцінюється проектувальником редуктора, зазвичай за стандартом ISO 6336. Ми виготовляємо деталі за кресленням і можемо надати звіти про твердість, глибину карбонізованого шару та інспекцію зубів.
| Пункт | Значення |
| Тип | Косозубі колеса, прямозубі колеса, вал-шестерні |
| Матеріал | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Теплова обробка | Цементовані й загартовані до HRC 58–62; загартовані й відпущені; загартовані методом індукційного нагріву |
| Остаточне оброблення зубів | Нарізання фрезеруванням, нарізання формуванням, шліфування після термообробки |
| Клас точності | DIN 5–DIN 9 |
| Кут тиску | Стандартний кут нахилу зубів 20°; інші — за кресленням |
| Умови поставки | Креслення або зразок |
| Приклад розрахунку | Значення |
| Нормальний модуль mn / кут нахилу зубів | 3 мм / 15° |
| Кількість зубів z1 / z2 | 20 / 61 |
| Хордові діаметри | 62,12 / 189,46 мм |
| Міжосьова відстань | 125,79 мм |
| Співвідношення | 3.05 |
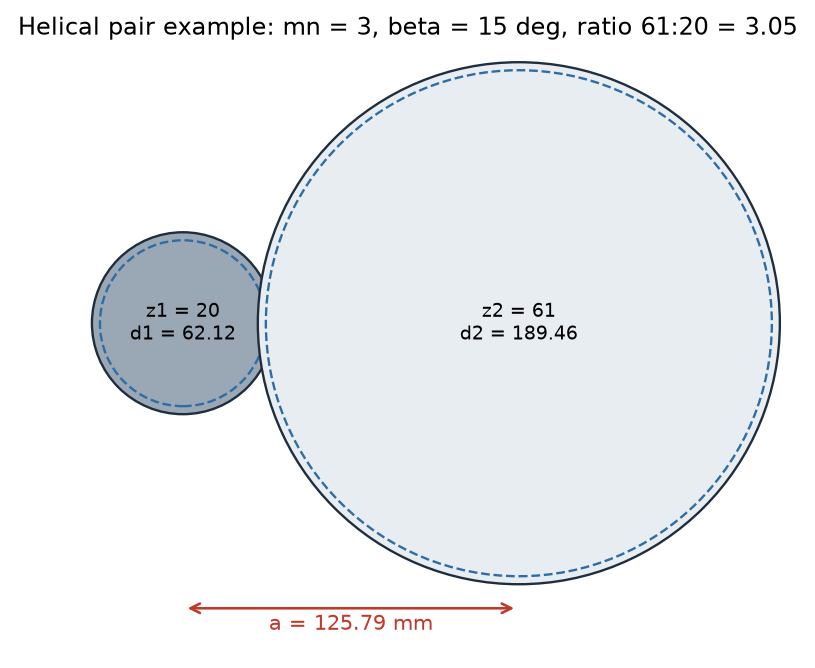
Ділильні кола та міжосьова відстань прикладної пари
· Глибина та твердість шару загартування контролюються за кресленням із наданням звітів.
· Шліфування після термообробки для тихого ходу.
· Копіювання зубчастих коліс без креслень (на основі вимірювання зразка).
Відповідні галузі
Виробники коробок передач і редукторів, гірничо-будівельної техніки, кранів, мішалок, обладнання для переробки пластмаси та гуми.
Для креслень, зразків або комерційної пропозиції надішліть нам специфікацію та кількість ваших рейок, шестерень або зубчастих коліс.