EN

Temel Satış Noktaları
· Şanzıman çiziminize göre üretilir: dişliler, dişli milleri ve pinyon milleri.
· Yüksek temas dayanımı için HRC 58-62 sertliğe kadar karbürleme ve sertleştirme işlemi uygulanır; aynı zamanda tok bir çekirdek sağlanır.
· Hassasiyeti ve düşük gürültüyü sağlamak amacıyla ısı işleminden sonra dişler taşlanır.
· Doğruluk sınıfı, aşamaya ve çalışma koşullarına göre DIN 5 ila DIN 9 arasındadır.
· Paralel mil ve dik açılı endüstriyel redüktörler
· Dişli motorlar
· Vinç ve kren şanzımanları
· Karıştırıcı, konveyör ve ekstrüder tahrik sistemleri
· Eski şanzımanlar için yedek dişliler
Şanzıman dişlileri iki şekilde arızalanır: temas gerilmesinden kaynaklanan yüzey çukurlaşması ve eğilmeden kaynaklanan diş dibinde kırılma. Karbürleme bu iki soruna da çözüm sunar: HRC 58-62 sertliğinde yüksek karbonlu yüzey tabakası çukurlaşmaya direnç gösterirken, düşük karbonlu çekirdek diş dibinde çatlak oluşumunu engelleyecek kadar tok kalır. Karbürleme işlemi parçada şekil bozukluğuna neden olduğu için doğruluğun yeniden sağlanması amacıyla dişler ısı işleminden sonra taşlanır.
Helis dişliler, aynı boyuttaki düz dişlilere kıyasla daha fazla yük taşıyabilir ve daha sessiz çalışır çünkü yükü paylaşan diş sayısı daha fazladır. Bunun maliyeti, yataklara etki eden eksenel itme kuvvetidir. Her çizimde kontrol ettiğimiz geometri örneği: normal modül 3, helis açısı 15 derece, 20 ve 61 diş. Enine modül = 3 / cos 15° = 3,106 mm; adım çapları 62,12 mm ve 189,46 mm; merkez mesafesi 125,79 mm; oran 3,05.
Dişli yük kapasitesi, genellikle ISO 6336’ya göre dişli kutusu tasarımcısı tarafından belirlenir. Biz çizime uygun üretim yaparız ve sertlik, yüzey sertleştirme derinliği ile diş kontrol raporlarını sağlayabiliriz.
| Öğe | Değer |
| Tür | Helis dişliler, düz dişliler, dişli milleri |
| Malzeme | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Isı Tedavisi | Sementasyonla sertleştirilmiş ve HRC 58–62 aralığında; su verilmiş ve temperlenmiş; indüksiyonla sertleştirilmiş |
| Diş bitirme işlemi | Frezeleme (hobbing), şekillendirme (shaping), ısı işleminden sonra taşlama |
| Doğruluk sınıfı | DIN 5 ila DIN 9 |
| Basınç Açı | 20 derece standart; diğerleri çizime göre |
| Tedarik Temeli | Çizim veya örnek |
| Çalışılmış örnek | Değer |
| Normal modül mn / vida açısı | 3 mm / 15 derece |
| DİŞ sayısı z1 / z2 | 20 / 61 |
| Adımlı çaplar | 62,12 / 189,46 mm |
| Merkez mesafesi | 125,79 mm |
| Oranı | 3.05 |
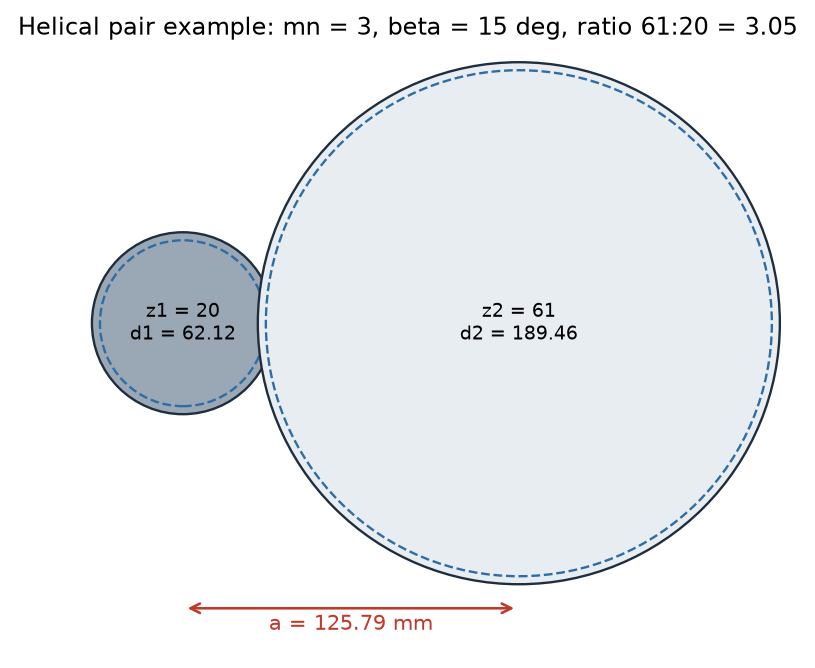
Örnek dişli çiftinin adım çemberleri ve merkez mesafesi
· Sertleştirme derinliği ve sertliği çizime uygun olarak kontrol edilir; raporlar sağlanır.
· Sesiz çalışma için ısı işleminden sonra taşlama yapılır.
· Çizimleri olmayan dişliler için kopyalama hizmeti (örnek ölçümünden).
Uygulanabilir Endüstriler
Dişli kutusu ve redüktör üreticileri, madencilik ve inşaat makineleri, vinçler, karıştırıcılar, plastik ve kauçuk makineleri.
Çizimler, numuneler veya bir fiyat teklifi için lütfen ray, pinyon veya dişli belirtimlerinizi ve miktarınızı bize gönderin.