EN

Asosiy savdo afzalliklari
· Sizning gearbox chizmangizga mos ravishda: g’ildiraklar, g’ildirak o’qlari va pignon o’qlari.
· Yuqori kontakt mustahkamlik uchun HRC 58–62 gacha karburizatsiya qilingan va qattiq qilinagan, shu bilan birga mustahkam yadrosi bor.
· Aniqlik va past shovqin darajasini ta’minlash uchun issiqlik qayta ishlashdan keyin tishlar silliqlangan.
· Aniqlik darajasi ish bosqichi va yuklamaga qarab DIN 5 dan DIN 9 gacha.
· Parallel o’q va to’g’ri burchakli sanoat kamaytirgichlar
· G’ildirakli dvigatellar
· Ko'tarish va kran reduktorlari
· Aralashgich, konveyer va ekstruder haydovchilari
· Eski reduktorlar uchun almashtirish tishli g'ildiraklar
Reduktor tishli g'ildiraklari ikki xil usulda buziladi: kontakt kuchlanishdan yuzaki cho'zilish va egilishdan tish ildizining singanligi. Karburizatsiya ikkalasiga ham javob beradi: yuqori uglerodli qatlam HRC 58-62 darajada qattiq qilinadi va yuzaki cho'zilishga chidamli bo'ladi, shu bilan birga past uglerodli yadrosi tish ildizidagi troshinlarga chidamli qoladi. Karburizatsiya detallarga shakl o'zgartirish keltiradi, shuning uchun aniqlikni tiklash uchun tishlar keyinchalik g'ildirakda ishlab chiqiladi.
G'ildiraklar bir xil o'lchamli to'g'ri tishli g'ildiraklarga nisbatan ko'proq yukni ko'taradi va sirpanib ishlaydi, chunki yukni ko'proq tishlar taqsimlaydi. Narx — o'q yo'nalishida podshipniklarga bosim. Har bir chizmada tekshiradigan geometriya misoli: normal modul 3, burilish burchagi 15 gradus, 20 va 61 tish. Ko'ndalang modul = 3 / cos 15 gradus = 3,106 mm; tishli g'ildiraklarning diametrlari 62,12 mm va 189,46 mm; markazlar orasidagi masofa 125,79 mm; nisbat 3,05.
Tishli g'ildirak qutisining yuk ko'tarish qobiliyati odatda ISO 6336 standarti bo'yicha tishli g'ildirak qutisini loyihalovchi tomonidan baholanadi. Biz chizmaga muvofiq ishlab chiqaramiz va qattiklik, sirt qatlamining chuqurligi hamda tishlarning tekshiruv hisobotlarini taqdim etishimiz mumkin.
| Element | Qiymat |
| Turi | Vintsimon tishli g'ildiraklar, silindrsimon tishli g'ildiraklar, tishli valflar |
| Material | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Issiqlik bilan ishlov berish | Karburizatsiya qilinib qattiklashtirilgan HRC 58–62; suvda sovutilib termik qayta ishlangan; induksion usulda qattiklashtirilgan |
| Tishlarning yakuniy ishlanishi | Issiqlikdan keyin tishlarni kesish, shakllantirish va g'ildirakni yonib ishlash (grinding) |
| To'g'rilik darajasi | DIN 5 dan DIN 9 gacha |
| Bosim burchagi | Standart burchak — 20 gradus; boshqalari chizmaga muvofiq |
| Ta'minot asosi | Chizma yoki namuna |
| Hisoblangan misol | Qiymat |
| Oddiy modul mn / burilish burchagi | 3 mm / 15 gradus |
| Tishlar z1 / z2 | 20 / 61 |
| Urilish diametrlari | 62,12 / 189,46 mm |
| Markazlar orasidagi masofa | 125,79 mm |
| Nisbat | 3.05 |
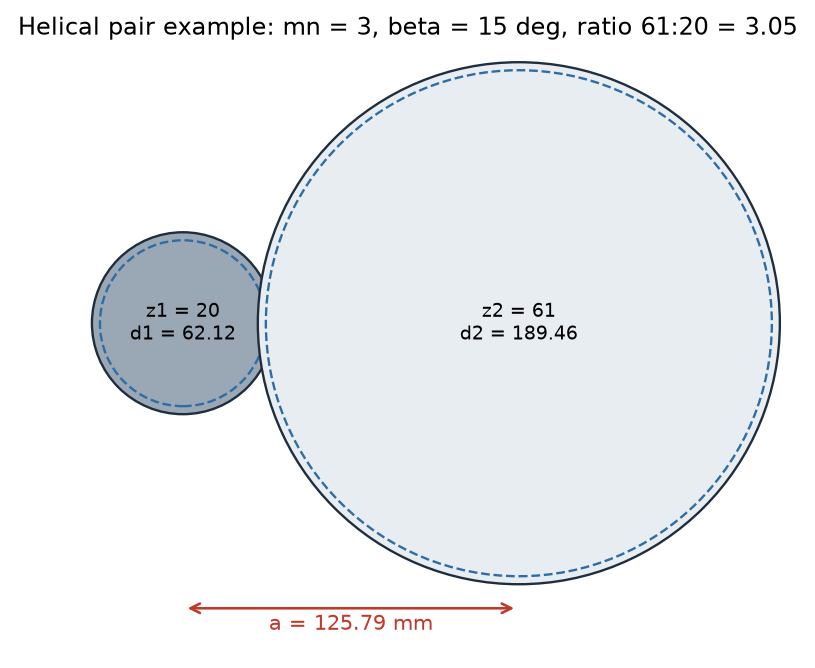
Namuna juftlikning tishlarning o‘rnatilish doirasi va markazlar orasidagi masofasi
· Holat qalinligi va qattiqlik chizmaga mos ravishda nazorat qilinadi, hisobotlar bilan.
· Suvga botirishdan keyin tinch ishlash uchun g‘ildirakni yonib ketish.
· Chizmalarisiz tishli g'ildiraklarga xizmat ko'rsatish (namunaning o'lchovidan).
Qo'llaniladigan sanoatlar
Tishli qutilar va kamaytirgichlar ishlab chiqaruvchilari, kon-metallurgiya va qurilish uskunalari, kranlar, aralashturuvchilar, plastmassa va rezina uskunalari.
Chizmalar, namunalar yoki taklif uchun bizga tishli reyka, tishli vallak yoki tishli g'ildirakning texnik xususiyatlari va miqdorini yuboring.