EN

Негизги сатуу нукталары
· Сиздин трансмиссиялык коробканын чертежи боюнча: тиштер, тиштүү валдар жана пинион валдар.
· Жогорку тиштүү байланыш күчү үчүн карбюризацияланган жана HRC 58-62 чейин катууланган, мыкты негизге ээ.
· Тактык жана төмөн көлөмдөгү көпүрөлөр үчүн термоөңдөрттөн кийин тиштер тегизделген.
· Тактык ДИН 5–ДИН 9 чейин, стадияга жана жүктөмгө жараша.
· Параллель валдуу жана туура бурчтагы өнөрөлүк редукторлор
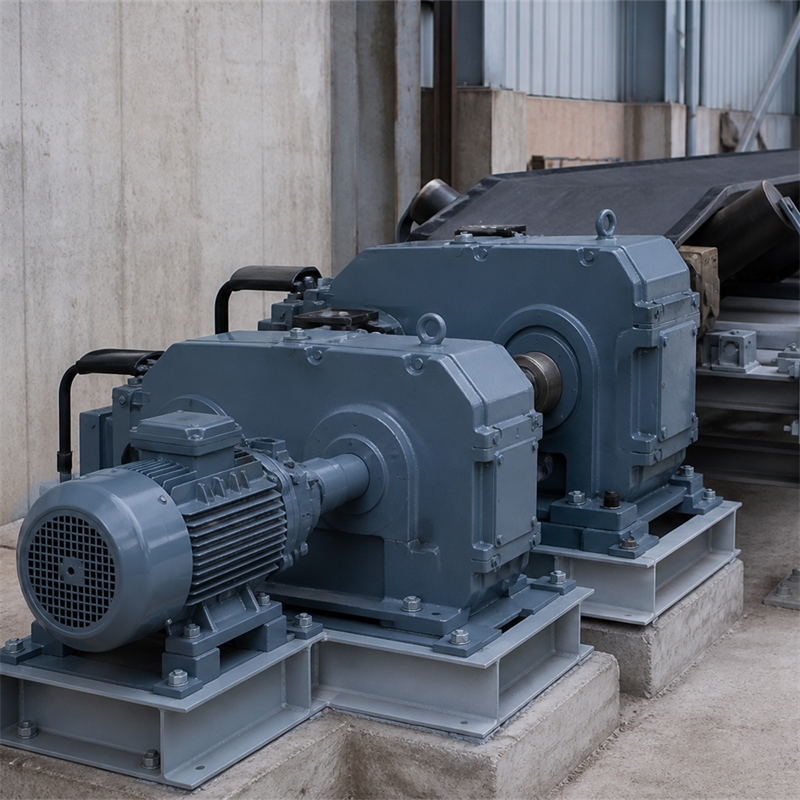
· Тиштүү моторлор
· Көтөрүүчү жана крандык редукторлор
· Аралаштыргычтар, тасмалагычтар жана экструдерлер үчүн өткөрүүлөр
· Эски редукторлорго алмаштыруу үчүн тиштүү доңголоктор
Редуктордогу тиштүү доңголоктор эки жолу бузулушат: тиштердин бетинде тийиштүүлүктөн пита жана тиштин негизинде ийилүүдөн сынганда. Карбюризация булардын экисине да чечим болуп саналат: югуртун тиштеринин бетине кара-карбондуу катмар түзүлөт (HRC 58–62), бул пита пайда болууну токтотот; ал эми тиштердин ичиндеги карбондун аз болгон бөлүгү тиштин негизинде чатынганга каршы тура алат. Карбюризация тиштүү доңголоктордун формасын өзгөртөт, ошондуктан тактыкты калыбына келтирүү үчүн тиштерди кийинки этапта шлифтошот.
Башка тиштүү доңголокторго караганда, винт тиштүү доңголоктор бирдей өлчөмдөгү тиштүү доңголокторго караганда көбүрөөк жүктү ташыйт жана тынчыраак иштейт, анткени жүктү тиштердин көп саны бөлүшөт. Бирок бул учурда подшипниктерге осьтук түрдөгү күч таасир этет. Биз ар бир сызмада текшерген геометриялык параметрлердин мисалы: нормал модуль — 3, винт бурчу — 15 градус, тиштердин саны — 20 жана 61. Түз модуль = 3 / cos 15 градус = 3,106 мм; диаметрлери — 62,12 мм жана 189,46 мм; борборлорунун арасындагы аралык — 125,79 мм; берүү коэффициенти — 3,05.
Тейлөөчү тайгактын жүктөмдүүлүгү тайгактын долбоорчусу тарабынан бааланат, адатта ISO 6336 боюнча. Биз сызма боюнча чыгарылган жана каттылык, кабык тереңдүгү жана тиштердин текшерүү талдоолорун камсыз кылабыз.
| Зат | Баа |
| Түрү | Винт тиштүү тайгактар, цилиндрик тиштүү тайгактар, тиштүү валдар |
| Материал | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Искелең тууралуу төмөнкү жасоо | Карбюризацияланган жана каттыланган HRC 58–62; суу салып жумшартылган жана каттыланган; индукция менен каттыланган |
| Тиштердин жөнөтүлүшү | Тиштерди ойгондоо, формалоо, жылуулук иштетилгеннен кийин тегиздөө |
| Дурумчулук классы | DIN 5–DIN 9 |
| Басынгы бурум | Стандарттуу 20 градус; башкалар – сызма боюнча |
| Чыгарылыш негизи | Сызма же үлгү |
| Эсептөлгөн мисал | Баа |
| Нормалдуу модул mn / винт бурчу | 3 мм / 15 градус |
| Тиштер z1 / z2 | 20 / 61 |
| Кадам диаметри | 62,12 / 189,46 мм |
| Орточо аралык | 125,79 мм |
| Салык | 3.05 |
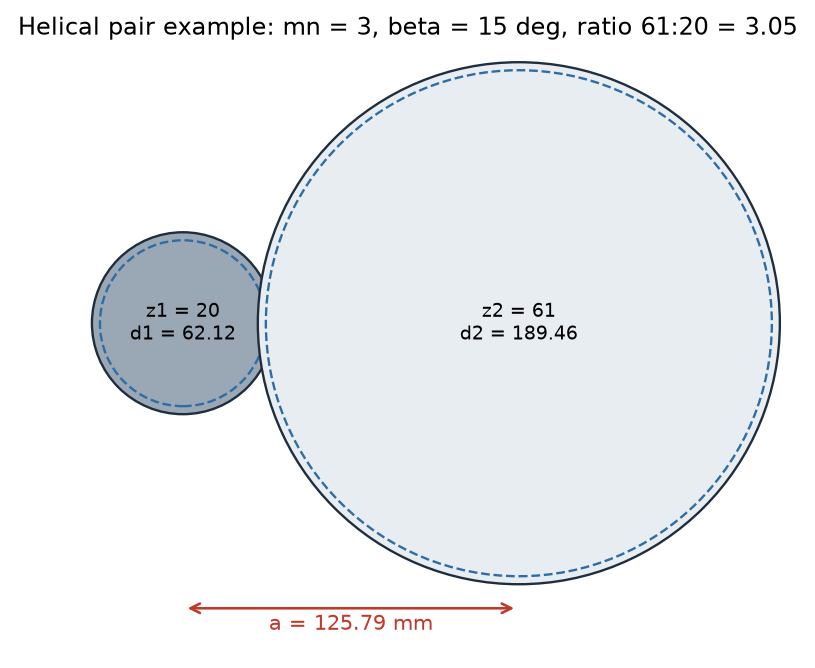
Мисалдагы жуптун тиштердин ортосундагы аралыгы жана орточо аралык
· Техникалык чертежге ылайык тереңдүк жана каттылык контролдолот, докладдар берилет.
· Тынч иштөө үчүн термиялык иштетүүдөн кийин шлифтоолор.
· Сызмасы жок тиштүү доңголоктор үчүн көчүрмө кызматы (үлгүнүн өлчөмү боюнча).
Колдонулган салыктар
Тиштүү доңголоктордун коробкасы жана кыскарткычтардын производителдери, кен башкаруу жана куруу техникасы, крандар, аралаштыргычтар, пластмасса жана резиналык техника.
Сызмалар, үлгүлөр же сатып алуу баасы үчүн бизге сиздин рейка, шестерня же тиштүү доңголоктун тактамасын жана санын жөнөтүңүз.