EN

จุดขายหลัก
· ผลิตตามแบบแปลนกล่องเกียร์ของท่าน: เกียร์ เพลาเกียร์ และเพลาเฟือง
· ผ่านกระบวนการคาร์บูไรซ์และชุบแข็งให้มีความแข็งระดับ HRC 58–62 เพื่อความต้านทานแรงสัมผัสสูง พร้อมแกนกลางที่เหนียวทน
· ฟันเกียร์ถูกขัดแตะหลังการชุบความร้อน เพื่อความแม่นยำและเสียงรบกวนต่ำ
· ความแม่นยำตามมาตรฐาน DIN 5 ถึง DIN 9 ขึ้นอยู่กับระดับและภาระงาน
· เครื่องลดความเร็วอุตสาหกรรมแบบเพลาขนานและเพลาตั้งฉาก
· มอเตอร์เกียร์
· เกียร์สำหรับเครนและปั้นจั่น
· เกียร์สำหรับเครื่องผสม เครื่องลำเลียง และเครื่องอัดรีด
· เฟืองทดแทนสำหรับเกียร์รุ่นเก่า
เฟืองในกล่องเกียร์ล้มเหลวได้สองแบบ คือ การเกิดหลุมเล็กๆ บนผิวจากการรับแรงสัมผัส และการหักของโคนฟันจากแรงดัด การคาร์บูไรซ์ช่วยแก้ทั้งสองปัญหานี้ได้ โดยผิวด้านนอกที่ผ่านการคาร์บูไรซ์จะมีปริมาณคาร์บอนสูงและผ่านการชุบแข็งจนมีความแข็ง HRC 58–62 ซึ่งต้านทานการเกิดหลุมเล็กๆ ได้ ส่วนแกนกลางที่มีคาร์บอนต่ำยังคงมีความเหนียวเพียงพอที่จะต้านทานการหักของโคนฟัน อย่างไรก็ตาม เนื่องจากการคาร์บูไรซ์ทำให้ชิ้นงานบิดเบี้ยว จึงจำเป็นต้องขัดฟันหลังกระบวนการเพื่อคืนความแม่นยำ
เฟืองเกลียวสามารถรับโหลดได้มากกว่าและทำงานเงียบกว่าเฟืองตรงขนาดเดียวกัน เพราะมีฟันมากกว่าเข้ามาแบ่งรับโหลด ข้อเสียคือเกิดแรงดันตามแนวแกนที่แบริ่ง ตัวอย่างพารามิเตอร์เรขาคณิตที่เราตรวจสอบในแบบแปลนทุกฉบับ ได้แก่ โมดูลปกติเท่ากับ 3 องศา มุมเกลียวเท่ากับ 15 องศา จำนวนฟันเท่ากับ 20 กับ 61 ฟัน โมดูลตามแนวขวาง = 3 ÷ cos 15° = 3.106 มม. เส้นผ่านศูนย์กลางรอบวง = 62.12 มม. กับ 189.46 มม. ระยะห่างระหว่างศูนย์กลาง = 125.79 มม. อัตราส่วน = 3.05
ความสามารถในการรับน้ำหนักของเกียร์ได้รับการระบุโดยผู้ออกแบบกล่องเกียร์ โดยทั่วไปตามมาตรฐาน ISO 6336 เราผลิตตามแบบแปลน และสามารถจัดเตรียมรายงานความแข็ง ความลึกของชั้นผิวแข็ง และรายงานการตรวจสอบฟันเฟืองได้
| รายการ | ค่า |
| ประเภท | เฟืองเกลียวเอียง เฟืองตรง เพลาเฟือง |
| วัสดุ | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| การอบด้วยความร้อน | คาร์บูไรซ์และทำให้แข็งด้วยความร้อน HRC 58–62; ทำให้แข็งด้วยความร้อนแล้วอบอ่อน; ทำให้แข็งด้วยความร้อนแบบเหนี่ยวนำ |
| การตกแต่งผิวฟันเฟือง | การกัดฟันเฟืองด้วยเครื่องฮอบบิง การกัดฟันเฟืองด้วยเครื่องเชปปิง การขัดหลังการให้ความร้อน |
| ระดับความแม่นยำ | DIN 5 ถึง DIN 9 |
| มุมแรงดัน | มุมฟันมาตรฐาน 20 องศา; มุมอื่นๆ ตามแบบแปลน |
| ฐานการจัดจำหน่าย | รูปวาดหรือตัวอย่าง |
| ตัวอย่างการคำนวณ | ค่า |
| โมดูลปกติ (mn) / มุมเกลียว | 3 มม. / 15 องศา |
| ฟันเกียร์ z1 / z2 | 20 / 61 |
| เส้นผ่านศูนย์กลางชั้นฟัน | 62.12 / 189.46 มม. |
| ระยะห่างระหว่างศูนย์กลาง | 125.79 มม. |
| อัตราส่วน | 3.05 |
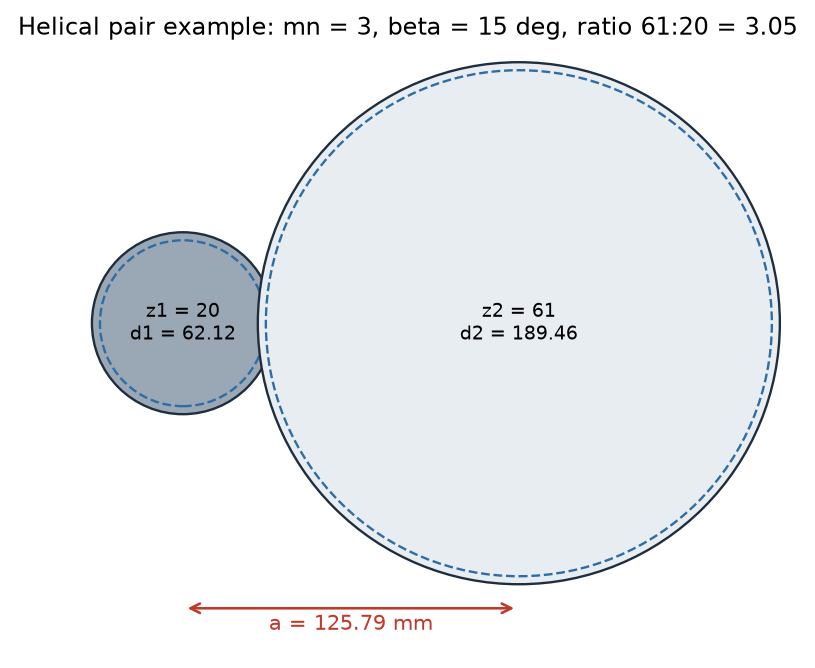
วงกลมสัมผัสและระยะห่างระหว่างศูนย์กลางของตัวอย่างคู่
· ความลึกของชั้นผิวแข็งและความแข็งตามแบบแปลน พร้อมรายงานผล
· การขัดหลังการให้ความร้อนเพื่อให้ทำงานเงียบ
· บริการคัดลอกเกียร์ที่ไม่มีแบบแปลน (จากการวัดตัวอย่าง)
อุตสาหกรรมที่เกี่ยวข้อง
ผู้ผลิตกล่องเกียร์และลดความเร็ว เครื่องจักรสำหรับเหมืองแร่และก่อสร้าง รถบรรทุกยก หม้อผสม เครื่องจักรพลาสติกและยาง
สำหรับแบบวาด ตัวอย่าง หรือใบเสนอราคา โปรดส่งข้อมูลจำเพาะของแร็ก เพลาเกียร์ หรือเฟือง พร้อมปริมาณที่ต้องการมาให้เรา