EN

Podstawowe Punkty Sprzedaży
· Wykonywane według rysunku przekładni klienta: zębniki, wały zębnikowe i wały tarczowe.
· Utwardzane i azotowane do twardości HRC 58–62 w celu zapewnienia wysokiej wytrzymałości na nacisk oraz odporności rdzenia.
· Zęby szlifowane po obróbce cieplnej w celu zapewnienia dokładności i niskiego poziomu hałasu.
· Dokładność zgodna z normą DIN od 5 do 9 w zależności od stopnia i rodzaju obciążenia.
· Przemysłowe reduktory o osiach równoległych i prostopadłych
· Silniki z przekładnią
· Przekładnie do dźwigów i żurawi
· Napędy do mieszarek, przenośników i wytłaczarek
· Zębniki zamiennicze do starszych przekładni
Zębniki przekładni ulegają awarii na dwa sposoby: powstaniu ubytków na powierzchni z powodu naprężeń kontaktowych oraz pękaniu zębów przy podstawie z powodu naprężeń zginających. Ugięcie karburyzacji rozwiązuje oba te problemy: warstwa o wysokiej zawartości węgla, hartowana do twardości HRC 58–62, zapobiega powstawaniu ubytków na powierzchni, podczas gdy miękka, niskowęglowa rdzeń zachowuje wystarczającą odporność udarnościową, by zapobiegać pękaniom przy podstawie zębów. Ponieważ proces karburyzacji powoduje odkształcenie elementu, zęby są szlifowane po jego zakończeniu, aby przywrócić wymaganą dokładność.
Zębniki śrubowe przenoszą większe obciążenia i pracują cichiej niż zębniki prostokątne o tej samej wielkości, ponieważ większa liczba zębów współdzieli obciążenie. Wadą jest powstawanie siły osiowej działającej na łożyska. Przykład geometrii, jaką sprawdzamy na każdym rysunku technicznym: moduł normalny 3, kąt nachylenia linii zęba 15°, liczba zębów odpowiednio 20 i 61. Moduł poprzeczny = 3 / cos 15° = 3,106 mm; średnice podziałowe 62,12 mm i 189,46 mm; odległość osi 125,79 mm; przełożenie 3,05.
Nośność przekładni jest określana przez projektanta przekładni, zazwyczaj zgodnie ze standardem ISO 6336. Produkcję wykonujemy zgodnie z rysunkiem technicznym i możemy dostarczyć raporty dotyczące twardości, głębokości warstwy węglitowej oraz kontroli zębów.
| Element | Wartość |
| Typ | Zębniki śrubowe, zębniki prostokątne, wały zębnikowe |
| Materiał | 20CrMnTi, 20CrMo, 42CrMo, 40Cr |
| Obróbka cieplna | Węglitowane i hartowane do twardości HRC 58–62; hartowane i odpuszczane; hartowane indukcyjnie |
| Wykańczanie zębów | Frezowanie zębów, kształtowanie, szlifowanie po obróbce cieplnej |
| Klasa dokładności | DIN 5 do DIN 9 |
| Kąt ciśnienia | Standardowy kąt zarysu 20°; inne wartości zgodnie z rysunkiem technicznym |
| Podstawa dostawy | Rysunek lub próba |
| Przykład obliczeniowy | Wartość |
| Moduł normalny mn / kąt nachylenia zębów | 3 mm / 15° |
| Zęby z1 / z2 | 20 / 61 |
| Średnice podziałowe | 62,12 / 189,46 mm |
| Odległość osi | 125,79 mm |
| Stosunek | 3.05 |
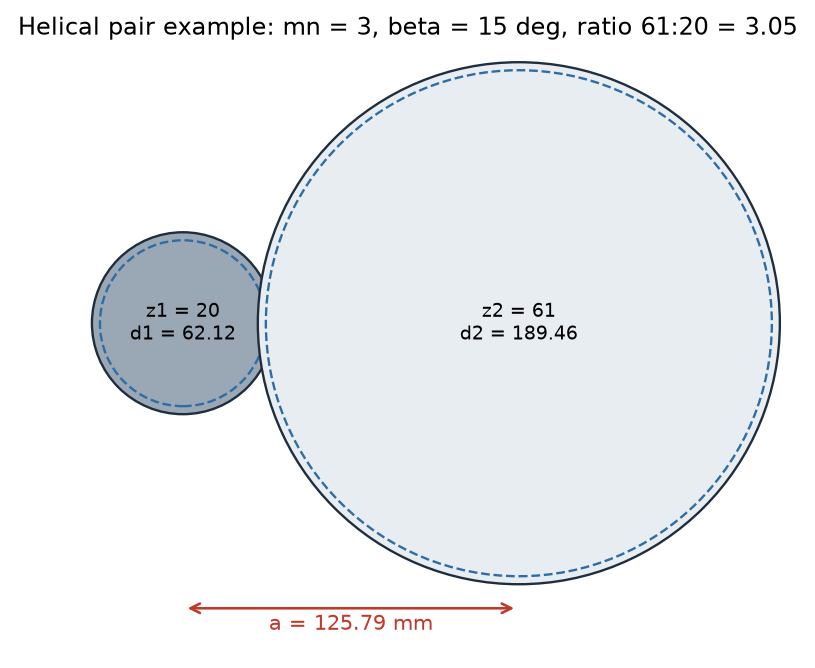
Okręgi podziałowe i odległość osi przykładowej pary
· Głębokość i twardość warstwy węglonitrycznej kontrolowane zgodnie z rysunkiem, z raportami.
· Szlifowanie po obróbce cieplnej w celu zapewnienia cichego działania.
· Usługa kopiowania kół zębatych bez rysunków (na podstawie pomiaru wzorca).
Zastosowane branże
Producenti skrzyń biegów i reduktorów, maszyny górnicze i budowlane, dźwigi, mieszalniki, maszyny do przetwórstwa tworzyw sztucznych i gumy.
W celu otrzymania rysunków, próbek lub oferty przekaż nam specyfikację swojego zębnika, kółka zębatki lub przekładni oraz ich ilość.