 EN


Građevinski podiglac je jedna od rijetkih mašina u kojima pad zupčanika ubije ljude. Ta činjenica mijenja način na koji se mora odrediti, pregledati i zamijeniti stopala i to objašnjava zašto su brojevi održavanja u ovom članku apsolutne dimenzije, a ne ograničenja odstotne opotrebe koja se koriste drugdje u prijenosu energije.
Mi snabdijevamo rakove i štapove u ovom sektoru, a pitanja koja dobivamo od graditelja podizala i timova za održavanje lokacije su uvijek ista tri: kada je rak iscrpljen, koja je reakcija ispravna i kako sigurnosni uređaj i pogonski štap dijele teret. Evo odgovora sa stvarnim brojevima.
EN 12159 je europski standard za podizanje osoba i materijala s vertikalno vodljivim kavezima. U skladu s člankom 1. stavkom 2. točkom (a) ovog članka, za vozila s brzinom iznad 100 km/h, za koje se primjenjuje odredba iz stavka 1. točke (a) ovog članka, za vozila s brzinom iznad 300 km/h, za vozila s brzinom iznad 300 km/h i za vozila s brzinom iznad
U skladu s člankom 3. stavkom 1. To se prenosi do dobavljača komponenti: materijal za rak, kvaliteta zuba i sledljivost, sve postaje dio datoteke stroja.
U Sjevernoj Americi ekvivalent je ANSI/ASSE A10.4, osoblje dizala i zaposlenika dizala na gradilištima i rušenja. To je drugačiji dokument s drugom strukturom, a vrijedno je napomenuti da ISO 16368, koji se ponekad navodi u ovom kontekstu, zapravo pokriva mobilne podizne radne platforme, a ne podizne podizne naprave za penjanje na stup. Oni nisu zamjenjivi.
Upućivanje standardnih podiglica klase SC modul 8 -Stojišta. To je dosljedno u OEM dokumentaciji na kojoj radimo, za pogonske i sigurnosne uređaje.
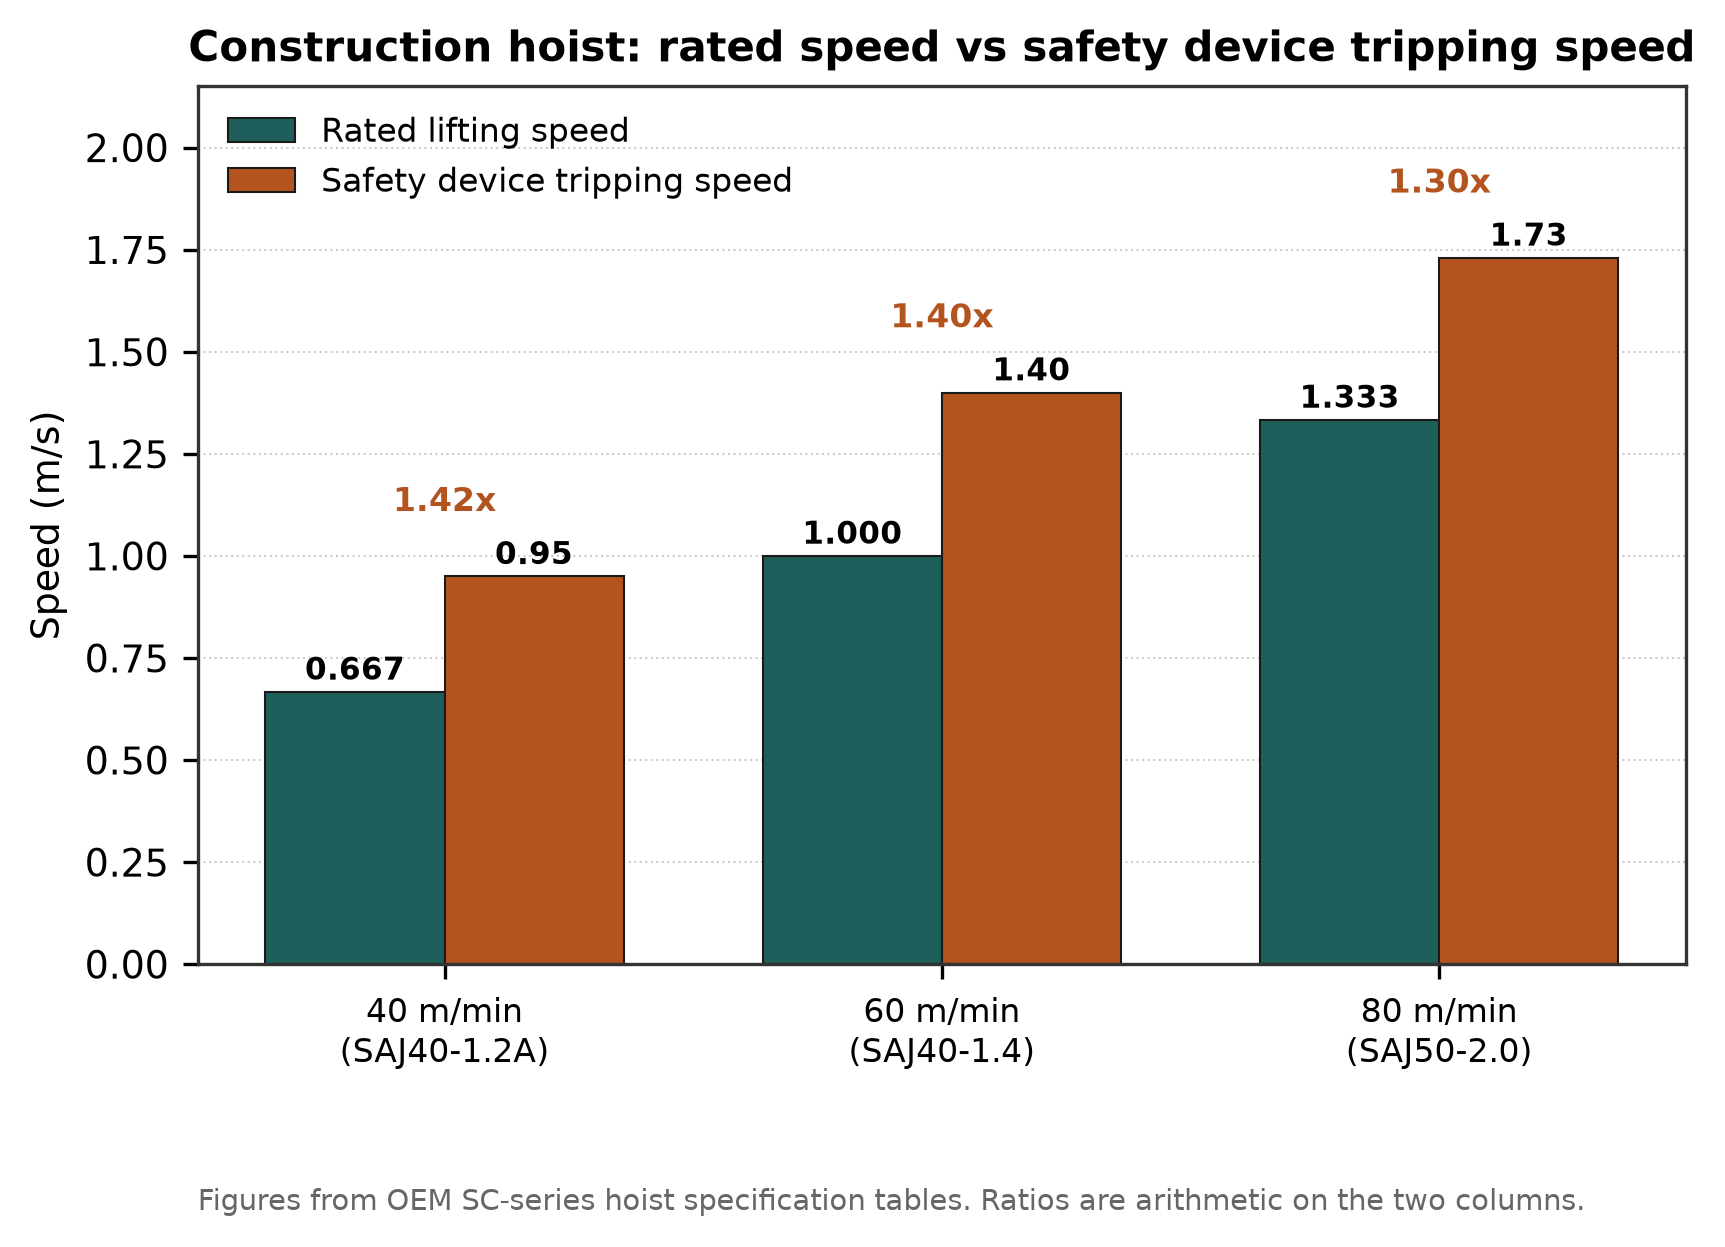
Brzina otkucaja sigurnosnog uređaja je otprilike 30 do 40 posto iznad nominalne brzine podizanja.
Tipični pogon SC200/200 izrađen je od dva ili tri kompleta motora, spajanja, reduktorja i žicama, svi uključuju isti stojak, a sigurnosni uređaj nosi svoj žic na odvojenoj osovini. U tablicama za proizvodnju vozila s originalnim proizvođačem motorna snaga navodi se u obliku "16,5 kW x 2" ili "24 kW x 3", što vam neposredno govori koliko je pogonskih jedinica opremljeno. Uređaj za sigurnost ima 15 zuba uobičajena konfiguracija SAJ30/SAJ40, iako postoje verzije s 12 zuba.
Stojala su postavljena u dijelovima koji su priključeni na svaki dio stupa, tako da je stupa od 100 metara hrpa spojenih stojala. Kvalitet splicea određuje da li se štapovi glatko penju ili čekiće na svakom zglobu.
Ovdje većina problema sa lokacijama počinje.
Uputstva za OEM su izričita o posljedicama pogrešnog pripreme:
Ako je reakcija previše mala ili prevelika, rezultirat će smetnjama mrežnog sustava, abnormalnim vibracijama i buku, pa čak i oštećenjem sigurnosnog uređaja.
Previše je čvrsto i zubi se miješaju, zagrij se i podigni. Ako je previše labavo, štapovi će udariti na svaki zubni bok umjesto da se okrenu, što uzrokuje zvuk udaranja koji se čuje na loše održavanim podiznim ventilima i što ubrzava uništavanje stojala.
Geometriju uključivanja određuju vodila, a ne šrafovi. Ako su valjci ispošteni, štapovi se nalaze na pogrešnoj udaljenosti od središta i nijedna prilagodba stojala ga ne fiksira. Zbog toga se i valjci mogu koristiti u okviru navedenih ograničenja nošenja.
Timovi za rad na mjestu obično traže postotak. Podaci o uslugama OEM-a ne rade na taj način; oni daju apsolutne dimenzije i metodu mjerenja za svaku.
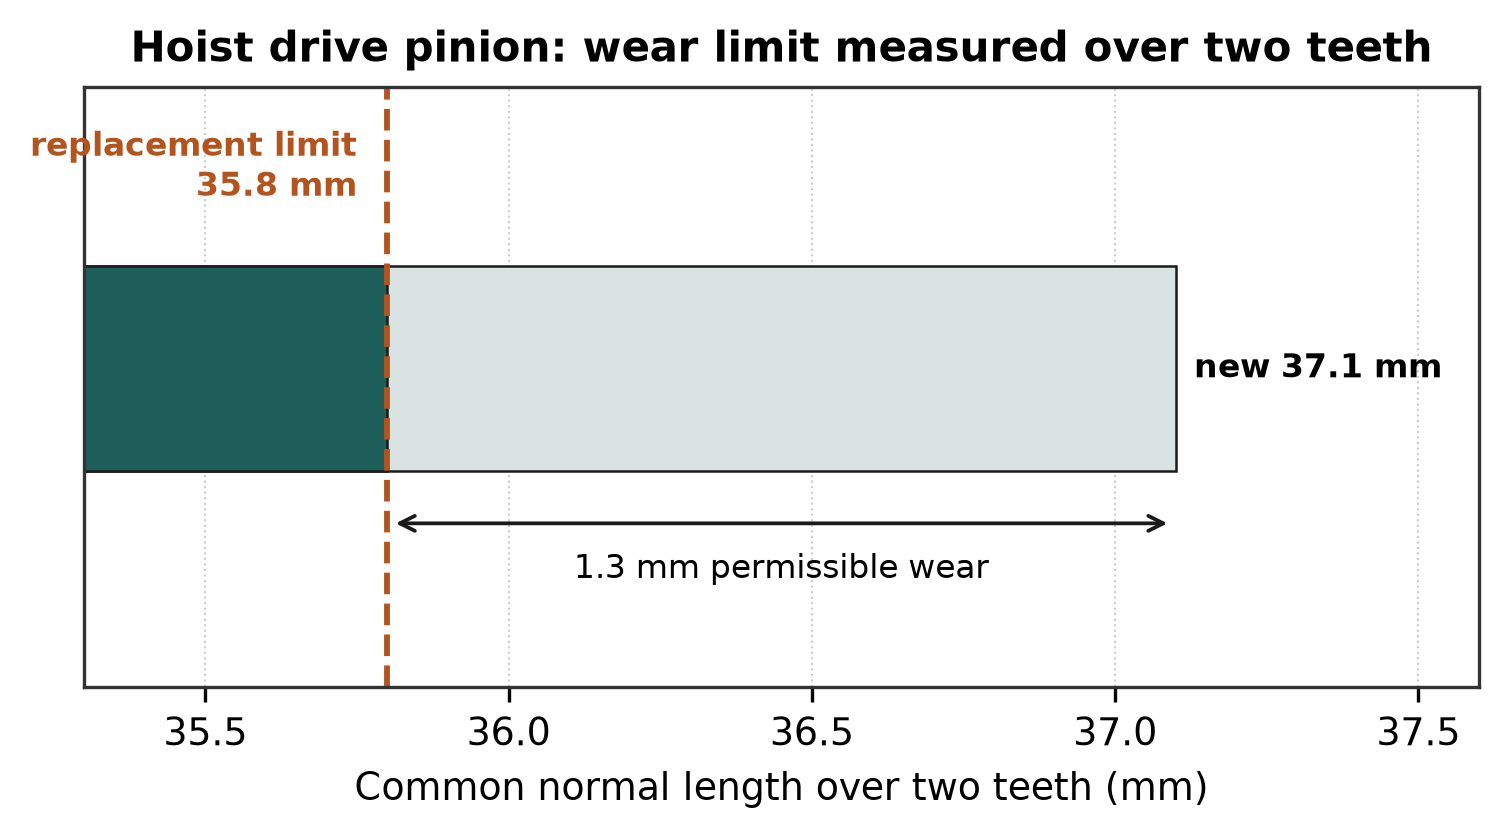
U slučaju da je to moguće, mora se utvrditi da je to u skladu s člankom 6. stavkom 3.
Srednja vrijednost , mjereno na dva zuba zajedničkim normalnim mikrometrom:
| Stanju | Uobičajena normalna dužina preko dva zuba |
| Novi zub | smanjenje |
| Najviše iskopani zub, ograničenje zamjene | smanjenje |
Odnosno za vozila s brzinom od 0,8 m/s ili većom od 0,8 m/s oko 3,5% nove dimenzije. Procent je aritmetički na dvije objavljene cifre; sam priručnik navodi samo milimetarske vrijednosti, a milimetarske vrijednosti su ono što mjerite.
Složeni : mjereno s svaka vrsta proizvoda i klizajuću čepicu. Štap za mjerenje sjedi u prostoru zuba i mjerite do datuma. Napomena: ovo je provjera stila za pokretanje/prekid pokretanja prema cifre na OEM crtežu za vaš specifični podig, tako da uzmite granicu iz vlastite dokumentacije o stroju umjesto da pretpostavljate generičku vrijednost.
Crv (u prijenosnom prijenosnom sandučiću):
| Stanju | Vrijednost |
| Novi zub | 70 mm |
| Najčešće iskopani zub | smanjenje |
| Najveći dopušteni oproštaj | 1.0 mm |
S masenim udjelom od 0,15 mm ili više, ali ne više od 0,15 mm svaka od sljedećih vrsta:
| Mjerenje | Novi | Ograničenje nošenja |
| A. | dijamet 74 mm | Min 69 mm dijametra |
| B | smanjenje | Min 73 mm |
| C. Sljedeći članak | R38.5 | U slučaju da je to potrebno, potrebno je dati odgovarajuće informacije. |
U slučaju podizanja s brzinom i frekvencijom, dimenzija A je 80 mm nova s granicom od 75 mm, a B je 78,5 mm nova s granicom od 76 mm. U slučaju stupca s presjekom od 89 mm, A je novi od 78 mm s granicom od 73 mm.
Svaka vrsta vozila mora biti opremljena s sustavom za sigurnost. ima svoj zamjenski okidač, a najčešće se preskačuje jer treba fiksiranje. Ako je to moguće, mora se provjeriti da je to u skladu s člankom 6. stavkom 3. Razlika je u radijalnom rastojanju.
Ako je razmak veći od 0,6 mm, zamjeniti uređaj protiv pada.
Ne prilagođava. Zamjeni.
SAJ progresivni sigurnosni uređaj je komponenta koja zaustavlja padajući kavez. Razvio ju je Šangajski istraživački institut za građevinske znanosti i 1989. godine prošao identifikaciju Ministarstva građevinarstva, a dizajn je od tada standard sektora.
Mehanički je to štap koji pokreće centrifugalni mehanizam: ekscentrične mase, leptir proljeće, vanjski čunjev i unutarnji konjski bubanj. Ako je brzina veća od određene, mase odlete van, konus se uključi i uređaj koči kavez na stožer s kojim je već vezan.
Svaka vozila mora imati svoj sustav za upravljanje brzinom.
| Sljedeći članak | Nominirana kočna opterećenje | Nazivna brzina kočenja |
| Sljedeći članak | 30 kN | u skladu s člankom 3. stavkom 2. |
| Sljedeći članak | 40 KN | u slučaju da je to potrebno, mora se upotrebljavati sljedeća metoda: |
| Sljedeći članak | 50 kN | u slučaju da je to potrebno, mora se upotrebljavati sljedeća metoda: |
| Sljedeći članak | 60 KN | u slučaju da je to potrebno, mora se upotrebljavati sljedeća metoda: |
| Sljedeći članak | 70 kN | 1.4 m/s |
Koristan inženjerski odnos je između nominalne brzine dizanja i brzine kojom uređaj zapravo ide. Snimak:
| Nominirana brzina podizanja | Sigurnosni uređaj | Brzina ispuštanja | Omjer |
| s druge strane, za sve proizvode koji sadrže: | U slučaju da je to potrebno, za svaki proizvod koji je pod uvjetom da se upotrijebi, mora se utvrditi: | 0,95 m/s | 1,42x |
| s druge strane, za vozila s brzinom od 60 m/min. | Sljedeći članak: | 1.4 m/s | 1,40x |
| 80 m/min (1.333 m/s) | Sljedeći članak: | 1,73 m/s | 1,30x |
Dakle, tačka ishoda se nalazi otprilike 30 do 40% iznad nominalne brzine. Neovisni industrijski izvor daje opći opseg brzine od 1,2 do 1,4 puta veće od nominalne brzine, što odgovara.
U slučaju da je vozilo u stanju da se zaustavi, mora se ući u vozilo koje je u stanju da se zaustavi. 0,15 do 1,0 m u priručniku za OEM. U slučaju da je vozilo u stanju da se vozi na brzinu od oko 30 km/h, mora se provjeriti da li je vozilo u stanju da se vozi na brzinu od oko 100 km/h. U svakom slučaju, kavez koji se zaustavi unutar metra ponaša se ispravno.
Dvojni uređaji moraju biti podudaran. Ako su namješteni dva sigurnosna uređaja, OEM zahtjeva da razlika u brzini pokretanja ne smije biti veća od za snagu od 0,05 m/s, i pri ponovnom postavljanju i pri zamjeni. Zamijenite ih kao par.
To je jedna pravna obveza koja se najčešće skuplja na mjestu.
Za svaki prvi put korišten ili novoizgrađen podizalni ventilator nakon premještanja na drugo mjesto mora se provjeriti pad s nazivnim opterećenjem prije normalne uporabe. Ako je testiran na temelju ispitivanja, mora se provesti i testiranje na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na temelju ispitivanja na
Tri neovisna izvora slažu se oko tog intervala od tri mjeseca; jedan doda "ili svakih 1.000 radnih sati, što god se dogodi prije".
Test je izvršen. na nazivnoj opterećenju , s svim osobljem izvan kaveza, koristeći posebnu kutiju za testiranje gumbova za pad koji je priključen na utičnicu na dnu kontrolne kutije kaveza. Dva praktična ograničenja vrijedna poznavanja:
· Nema dva testa pada unutar 15 minuta - Što? Uređaj se pregrijava.
· Sigurnosna naprava ima 5 godina efektivnog trajanja i zahtijeva godišnji pregled bez obzira na upotrebu. U skladu s tim, u skladu s tim načelom, proizvođač mora imati mogućnost provjeravanja i provjere kako bi se osigurao da je proizvod u skladu s zahtjevima iz članka 4. stavka 1.
Lubrikacija se provodi svakih 120 radnih sati litij-baznom masti No. 2.
Sastavci za čekiće i stubove su: nekretnine klase 8.8 kao standard. U slučaju da je to potrebno, u slučaju da je to potrebno, potrebno je utvrditi da je to potrebno za ispitivanje. U slučaju da se ne primjenjuje opći grafikon obrtnog momenta, obrtni momenti za čvorove čvorova posebno su specifični za konstrukciju dijela.
Ono što je važnije od apsolutne cifre je ponovno provjeravanje. Blokovi masta opuštavaju se tijekom prvih tjedana rada dok se struktura smiruje, a labava splice se pojavljuje kao pogreška u zglobu, koju onda čekić udari.
Tri stvari razlikuju radnu i problematičnu stolicu:
1. za Dosljedna geometrija spajanja. Svaki spoj je potencijalna pogreška u toniranju. Rackovi izrezani i završeni kao podudarni skup ponašaju se bolje od rackova izvučenih iz nasumičnog zaliha.
2. - Što? Konzistencija tvrdoće duž dužine. Meke točke se rano i lokalno iscrpljuju, a lokalno iscrpljivanje je ono što stavlja stolicu preko granice mjerenja dok je ostatak šipke u redu.
3. Slijedi sljedeće: Dokumentirani materijal i toplinska obrada. Za strojeve obuhvaćene standardom EN 12159 to se stavlja u tehničku dokumentaciju, a dobavljač koji ih ne može proizvesti stvara problem usklađenosti za proizvođača podizala.
Proizvodimo module 8 za ovu aplikaciju u vlastitoj tvornici, rezanje i toplinska obrada u kući, što nam omogućuje da zadržimo geometriju splice preko serije.
Mogu li zamijeniti samo iscrpljene dijelove stola?
Da, i to je normalna praksa, pod uvjetom da zamjena odgovara postojećem stolicu u modulima, kvalitetu zuba i geometriju montaže. Izmiješanje stojala iz različitih izvora na jednom šipci je izvor pogrešaka u stupnju na spojevima.
Priklopnik mjeri 36,2 mm preko dva zuba. Je li to otpad?
-Ne, ne, ne. Granica je 35,8 mm, tako da je 36,2 mm još uvijek upotrebljiv, ali je 0,4 mm od zamjene. Ne čekajte na sljedeću provjeru, već planirajte kako ćete to promijeniti.
U slučaju da se ne primjenjuje presjek, osiguravaju se da se ne upotrebljava presjek.
Zato što mora raditi kad pogon ne radi, uključujući i kad se pogonski štap isčeže ili kad se menjač ne radi. Neovisnost je poanta.
Ako je testno razdoblje za ispitivanje pada 3 mjeseca, može li se dogovoriti ako se podiglačka naprava koristi samo u blažoj mjeri?
U originalnom proizvodu se navodi 3 mjeseca nakon početka normalne upotrebe. Neki industrijski uputstva dodaju 1000 sati alternativne, što dođe prvi. Lokalni propisi mogu biti strožiji. Trebat će vam tri mjeseca i provjerite nadležnost.
Koliko reakcije da postavim?
Uzmite ga iz uputstva za podizanje za određeni model. Opće pravilo je da ne smije biti dovoljno čvrsto da bi se upletalo, niti dovoljno labavo da bi se dopustio udarac. Ako čujete udaranje pod opterećenjem, to znači da je previše labavo ili da su vodila opaka.
Da li se otpadni stolar može oštetiti?
Može. U slučaju da se ne primjenjuje presjek, to se može učiniti na temelju sljedećih dokaza: Prekomjerna reakcija od iscrpljenog stojala znači da se i žico sigurnosnog uređaja pokreće s lošim uključenjem, a OEM posebno upozorava da pogrešna reakcija može oštetiti uređaj.
Tianjinski HaoRongShengYe Electrical Equipment Co., Ltd. proizvodi vitrine, zupčanike i komponente prijenosa od 2008. godine. Dobavljamo module 8 i podignute štapove za konstrukcijske podizanje aplikacije, rezanje i toplinski tretirani u vlastitoj tvornici tako da splice geometrija ostaje dosljedna u seriji. Pošaljite nam crtež maste i broj tereta i ponudit ćemo odgovarajući set.