 EN

নির্মাণ লিফট হল এমন কয়েকটি যন্ত্রের মধ্যে একটি, যেখানে গিয়ার দাঁতের ব্যর্থতা মানুষের মৃত্যুর কারণ হয়। এই একটি তথ্যটি র্যাক এবং পিনিয়নের নির্দিষ্টকরণ, পরিদর্শন ও প্রতিস্থাপন পদ্ধতিকে পরিবর্তন করে দেয়, এবং এটি ব্যাখ্যা করে যে কেন এই নিবন্ধে উল্লিখিত রক্ষণাবেক্ষণ সংক্রান্ত সংখ্যাগুলি শতকরা ক্ষয়ের সীমা নয়—অন্যান্য শক্তি সঞ্চালন ব্যবস্থায় যা সাধারণত ব্যবহৃত হয়—বরং এগুলি পরম মাত্রা।
আমরা এই খাতে র্যাক এবং পিনিয়ন সরবরাহ করি, এবং লিফট নির্মাতাদের ও সাইট রক্ষণাবেক্ষণ দলগুলি আমাদের কাছে যে প্রশ্নগুলি করে, সেগুলি সবসময় একই তিনটি: র্যাক কখন ক্ষয়প্রাপ্ত হয়, কোন ব্যাকল্যাশটি সঠিক, এবং নিরাপত্তা যন্ত্র ও ড্রাইভ পিনিয়ন কীভাবে ভার ভাগ করে। এখানে প্রকৃত সংখ্যাসহ উত্তরগুলি দেওয়া হল।
ইএন ১২১৫৯ হলো ব্যক্তি ও সামগ্রীর জন্য ভার্টিক্যালি গাইডেড কেজ সহ বিল্ডার্স হয়েস্টের জন্য ইউরোপীয় মান। এটি স্থায়ীভাবে ইনস্টল করা এবং অস্থায়ীভাবে ইনস্টল করা হয়েস্টগুলিকে কভার করে যা নির্দিষ্ট ল্যান্ডিং লেভেল পরিবেশন করে, যার চালক বা অটোমেটিক নিয়ন্ত্রণ থাকে, এবং এটি নির্মাণস্থলে ব্যক্তি ও মালামালের জন্য ব্যবহৃত হয়েস্টগুলিতে প্রযোজ্য।
বাণিজ্যিকভাবে এই মান গুরুত্বপূর্ণ, কারণ ইইএ এ-তে বিক্রয়ের জন্য হয়েস্টটি অবশ্যই এটি মেনে চলতে হবে। এটি উপাদান সরবরাহকারীদের দিকেও প্রবাহিত হয়: র্যাক উপাদান, দাঁতের মান এবং ট্রেসেবিলিটি—সবকিছু মেশিন ফাইলের অংশ হয়ে ওঠে।
উত্তর আমেরিকায় সমতুল্য মান হলো এএনএসআই/এএসএসই এ১০.৪, নির্মাণ ও ভাঙন কাজের সাইটে ব্যক্তিগত হয়েস্ট এবং কর্মচারী এলিভেটর। এটি একটি আলাদা দলিল যার গঠনও আলাদা, এবং এখানে উল্লেখযোগ্য যে আইএসও ১৬৩৬৮, যা কখনও কখনও এই প্রেক্ষিতে উদ্ধৃত করা হয়, আসলে মোবাইল এলিভেটিং ওয়ার্ক প্ল্যাটফর্ম কভার করে, মাস্ট ক্লাইম্বিং হয়েস্ট নয়। এগুলো পরস্পর বিনিমেয় রেফারেন্স নয়।
স্ট্যান্ডার্ড এসসি-ক্লাস হয়েস্ট চালানো হয় মডিউল ৮ র্যাকগুলি। এটি আমরা যেসব ওইএম ডকুমেন্টেশন ব্যবহার করি, তাতে ড্রাইভ পিনিয়ন এবং নিরাপত্তা ডিভাইস পিনিয়ন—উভয়ের জন্যই সামঞ্জস্যপূর্ণ।
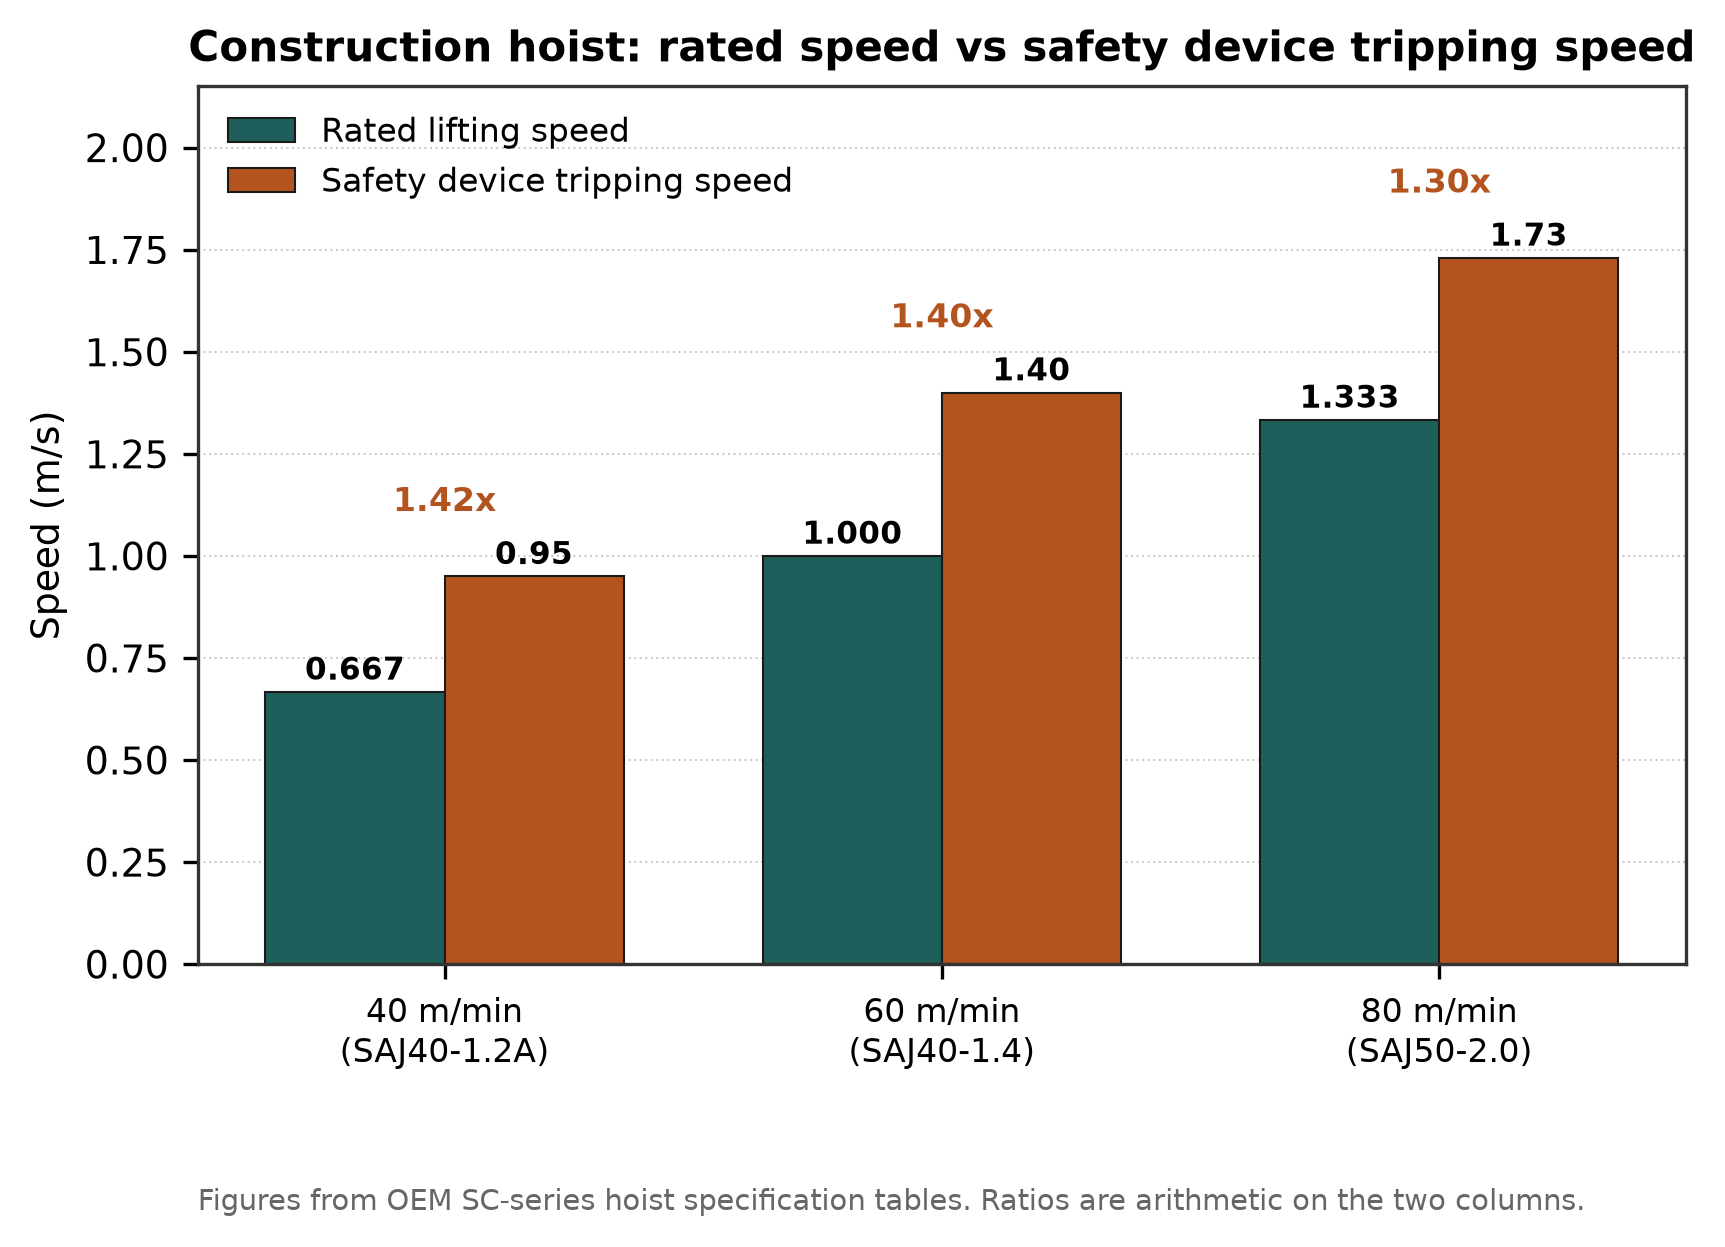
নিরাপত্তা ডিভাইসের ট্রিপিং গতি সাধারণত নির্ধারিত উত্থান গতির চেয়ে প্রায় ৩০ থেকে ৪০ শতাংশ বেশি।
একটি সাধারণ এসসি২০০/২০০ ড্রাইভ দুটি বা তিনটি মোটর, কাপলিং, রিডিউসার ও পিনিয়নের সেট দিয়ে গঠিত, যেখানে সবগুলো একই র্যাকের সঙ্গে যুক্ত হয় এবং নিরাপত্তা ডিভাইসটি একটি পৃথক শ্যাফটে নিজস্ব পিনিয়ন বহন করে। ওইএম-এর টেবিলগুলিতে মোটর শক্তি সাধারণত "১৬.৫ কিলোওয়াট × ২" বা "২৪ কিলোওয়াট × ৩" আকারে উল্লেখ করা হয়, যা সরাসরি কতগুলো ড্রাইভ ইউনিট সংযুক্ত করা হয়েছে তা নির্দেশ করে। নিরাপত্তা ডিভাইসের পিনিয়নটির ১৫টি দাঁত সাধারণ এসএজে৩০/এসএজে৪০ কনফিগারেশনে রয়েছে, যদিও ১২-দাঁত বিশিষ্ট সংস্করণগুলিও বিদ্যমান।
র্যাকগুলি প্রতিটি মাস্ট সেকশনের সঙ্গে বোল্ট করে সেকশনে সেকশনে স্থাপন করা হয়, তাই একটি ১০০ মিটার লম্বা মাস্ট হলো স্প্লাইসড র্যাকগুলির একটি স্তূপ। স্প্লাইসের গুণগত মান নির্ধারণ করে যে পিনিয়নটি স্মুথলি উঠবে নাকি প্রতিটি জয়েন্টে আঘাত করবে।
এখানেই অধিকাংশ সাইট সমস্যা শুরু হয়।
ওইএম-এর নির্দেশনা ভুল করলে যে পরিণতি হবে তা স্পষ্টভাবে উল্লেখ করে:
যদি ব্যাকল্যাশ খুব ছোট অথবা খুব বড় হয়, তবে এটি দাঁতের মিশ্রণে বাধা সৃষ্টি করবে, অস্বাভাবিক কম্পন ও শব্দ উৎপন্ন করবে এবং নিরাপত্তা যন্ত্রটিকেও ক্ষতিগ্রস্ত করতে পারে।
খুব টান দিলে দাঁতগুলো একে অপরের সঙ্গে আটকে যায়, উত্তপ্ত হয় এবং ঘষাঘষি শুরু হয়। আর খুব ঢিলা রাখলে পিনিয়নটি প্রতিটি দাঁতের পাশে আঘাত করে, যার বদলে সেগুলো সুষ্ঠুভাবে জড়িত হওয়া উচিত—এটিই হলো খারাপভাবে রক্ষণাবেক্ষণ করা হোয়েস্টগুলোতে শোনা যায় এমন হামারিং শব্দের কারণ, এবং র্যাকের ক্ষয়কে ত্বরান্বিত করে।
জড়িত জ্যামিতি র্যাকের বোল্ট দ্বারা নির্ধারিত হয় না, বরং গাইড রোলারগুলো দ্বারা নির্ধারিত হয়। যদি রোলারগুলো ক্ষয়প্রাপ্ত হয়, তবে পিনিয়নটি ভুল কেন্দ্র দূরত্বে অবস্থান করবে, এবং র্যাক সামঞ্জস্য করে এটি ঠিক করা সম্ভব হবে না। এজন্যই নীচের ক্ষয় সীমা রোলারগুলোকেও অন্তর্ভুক্ত করে।
সাইট দলগুলো সাধারণত শতকরা হার চায়। ওইএম-এর সার্ভিস ডেটা এভাবে কাজ করে না; এটি প্রতিটি ক্ষেত্রে চূড়ান্ত মাত্রা এবং পরিমাপের পদ্ধতি দেয়।
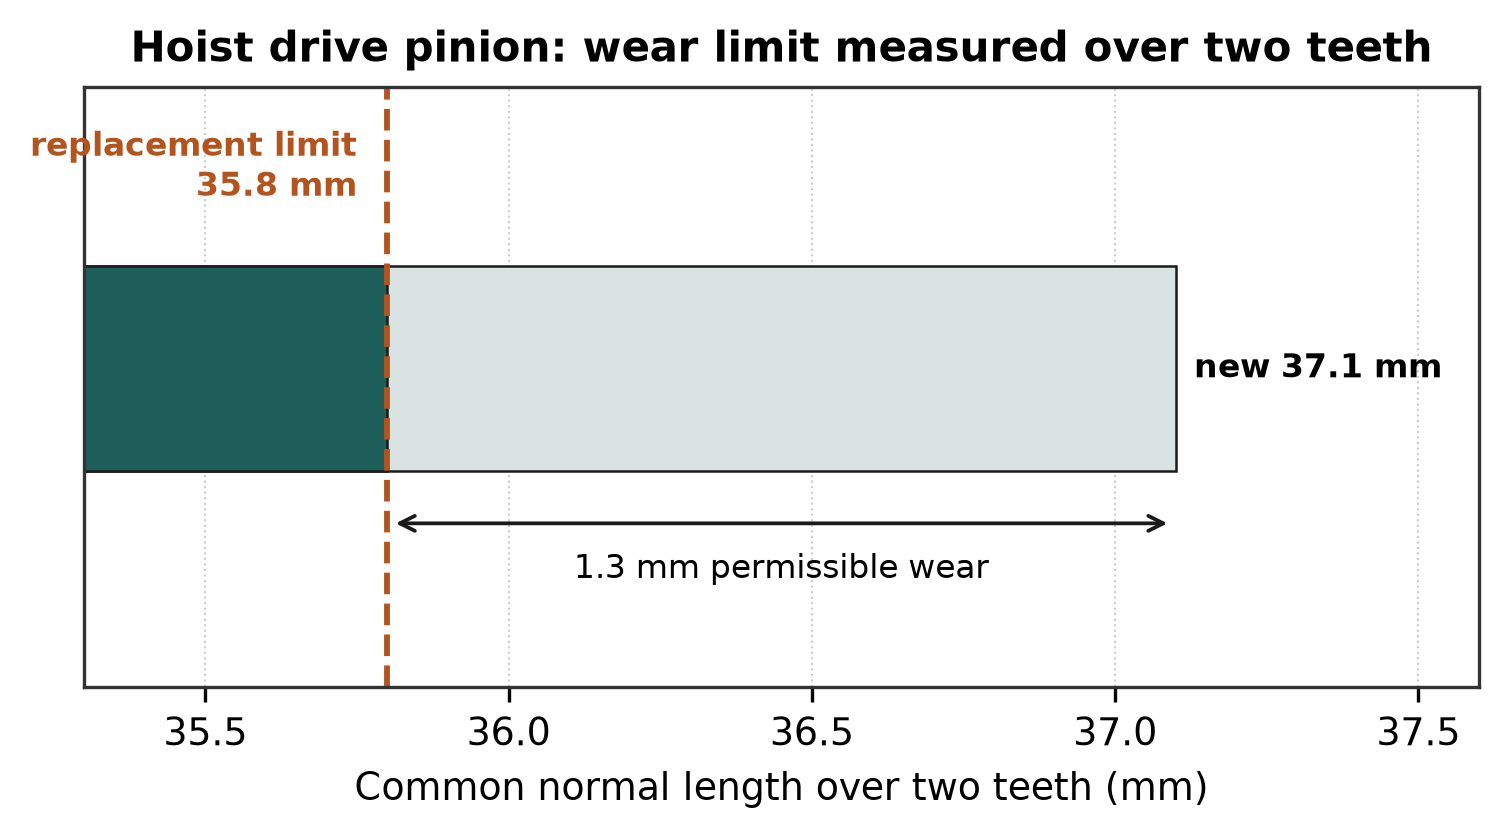
ড্রাইভ পিনিয়নের ক্ষয় সীমা, দুটি দাঁতের উপর সাধারণ সাধারণ দৈর্ঘ্য হিসাবে পরিমাপ করা হয়।
ড্রাইভ পিনিয়ন , দুটি দাঁতের উপর সাধারণ লম্ব মাইক্রোমিটার দিয়ে পরিমাপ করা হয়েছে:
| অবস্থা | দুটি দাঁতের উপর সাধারণ লম্ব দৈর্ঘ্য |
| নতুন দাঁত | ৩৭.১ মিমি |
| সবচেয়ে ক্ষয়প্রাপ্ত দাঁত, প্রতিস্থাপনের সীমা | ৩৫.৮ মিমি |
যা হল অনুমোদিত ক্ষয়ের পরিমাণ ১.৩ মিমি, নতুন মাত্রার প্রায় ৩.৫%। শতকরা হারটি প্রকাশিত দুটি সংখ্যার উপর গাণিতিক হিসাবে নির্ণয় করা হয়েছে; নির্দেশিকায় শুধুমাত্র মিলিমিটার মানগুলি উল্লেখ করা হয়েছে, এবং আপনি যে মানগুলি পরিমাপ করবেন তা হলো সেই মিলিমিটার মানগুলি।
তাক : একটি ১৮ মিমি ব্যাসের স্ট্যান্ডার্ড গোলাকার বার দিয়ে পরিমাপ করা হয়েছে এবং একটি স্লাইডিং ক্যালিপার। গেজ পিনটি দাঁতের ফাঁকে বসে এবং আপনি ডেটাম পর্যন্ত পরিমাপ করেন। দ্রষ্টব্য যে, এটি আপনার নির্দিষ্ট হয়েস্টের জন্য ওইএম ড্রয়িং-এ উল্লিখিত মানের বিরুদ্ধে একটি গো/নো-গো ধরনের পরীক্ষা, সুতরাং সাধারণ মান ধরে না নিয়ে আপনার নিজ মেশিনের ডকুমেন্টেশন থেকে সীমা নিন।
Worm (ড্রাইভ গিয়ারবক্সে):
| অবস্থা | মান |
| নতুন দাঁত | ৭০ মিমি |
| সবচেয়ে বেশি ক্ষয়প্রাপ্ত দাঁত | ৬৭.৯ মিমি |
| সর্বোচ্চ অনুমোদিত ক্ষয় | 1.0 mm |
গাইড রোলার, ৭৬ মিমি সেকশন কলাম:
| পরিমাপ | নতুন | ক্ষয়ের সীমা |
| এ | ৭৪ মিমি ব্যাস | ন্যূনতম ৬৯ মিমি ব্যাস |
| বি | ৭৫.৫ মিমি | ন্যূনতম ৭৩ মিমি |
| সি | আর৩৮.৫ | ন্যূনতম আর৩৮, সর্বোচ্চ আর৪২ |
উচ্চ গতি ও ফ্রিক uency নিয়ন্ত্রিত হোইস্টের জন্য এ-মাত্রা নতুন অবস্থায় ৮০ মিমি এবং সীমা ৭৫ মিমি; বি-মাত্রা নতুন অবস্থায় ৭৮.৫ মিমি এবং সীমা ৭৬ মিমি। ৮৯ মিমি অংশের কলামের জন্য এ-মাত্রা নতুন অবস্থায় ৭৮ মিমি এবং সীমা ৭৩ মিমি।
নিরাপত্তা যন্ত্রের শ্যাফটের ব্যাসার্ধীয় ফাঁক এটি নিজস্ব প্রতিস্থাপন ট্রিগার বহন করে, এবং এটি সবচেয়ে বেশি উপেক্ষিত হয় কারণ এটি একটি ফিক্সচার প্রয়োজন। গিয়ারের উপরে প্রায় ১.০ মিমি উচ্চতায় একটি পরিমাপ সাপোর্ট ক্ল্যাম্প করুন, দাঁতের শীর্ষের সাথে ফাঁক পরিমাপ করুন, একটি লিভার ব্যবহার করে গিয়ারটি ঘোরানো ছাড়াই তুলুন এবং আবার পরিমাপ করুন। এই দুটি পরিমাপের পার্থক্যই হলো ব্যাসার্ধীয় ফাঁক।
যদি ফাঁক ০.৬ মিমি-এর বেশি হয়, তবে পতন রোধক যন্ত্র প্রতিস্থাপন করুন।
সামঞ্জস্য করা যাবে না। প্রতিস্থাপন করুন।
এসএজে প্রোগ্রেসিভ সেফটি ডিভাইস হলো একটি উপাদান যা পড়ন্ত কেজটি থামায়। এটি শাংহাই রিসার্চ ইনস্টিটিউট অফ বিল্ডিং সায়েন্সেস কর্তৃক উদ্ভাবিত হয়েছিল এবং ১৯৮৯ সালে মিনিস্ট্রি অফ কনস্ট্রাকশন কর্তৃক স্বীকৃতি লাভ করেছিল; এবং তখন থেকে এই ডিজাইনটি খাতের মানদণ্ড হয়ে গেছে।
যান্ত্রিকভাবে এটি একটি পিনিয়ন যা একটি কেন্দ্রাতিগ যান্ত্রিক ব্যবস্থাকে চালিত করে: অকেন্দ্রিক ভর, একটি বাটারফ্লাই স্প্রিং, একটি বাইরের কোণ, এবং একটি অভ্যন্তরীণ সীমিত ড্রাম। নির্দিষ্ট গতির উপরে উঠলে ভরগুলো বাইরের দিকে ছিটকে পড়ে, কোণটি সংযুক্ত হয়, এবং ডিভাইসটি কেজটিকে ব্রেক করে যা ইতিমধ্যে র্যাকের সঙ্গে যুক্ত হয়ে আছে।
মডেল অনুযায়ী নির্ধারিত ব্রেকিং লোড:
| মডেল | নির্ধারিত ব্রেকিং লোড | নির্ধারিত ব্রেকিং গতি |
| এসএজে৩০ | 30 kN | ভ্যারিয়েন্টের উপর নির্ভর করে ০.৫ থেকে ১.৬ মিটার/সেকেন্ড |
| এসএজে৪০ | ৪০ কেএন | ১.২ থেকে ২.০ মিটার/সেকেন্ড |
| এসএজে৫০ | ৫০ কিলোনিউটন | ১.২ থেকে ২.০ মিটার/সেকেন্ড |
| SAJ60 | 60 কেএন | ১.২ থেকে ২.০ মিটার/সেকেন্ড |
| SAJ70 | ৭০ কেএন | ১.৪ মিটার/সেকেন্ড |
উপযোগী প্রকৌশল সম্পর্কটি হল নির্ধারিত উত্থান গতি এবং যে গতিতে ডিভাইসটি আসলে ট্রিপ করে। ওইএম উত্থান বিবরণী টেবিল থেকে:
| নির্ধারিত উত্থান গতি | নিরাপত্তা ডিভাইস | ট্রিপিং গতি | অনুপাত |
| ৪০ মিটার/মিনিট (০.৬৬৭ মিটার/সেকেন্ড) | SAJ40-1.2A / SAJ30-1.2 | ০.৯৫ মিটার/সেকেন্ড | ১.৪২x |
| ৬০ মিটার/মিনিট (১.০ মিটার/সেকেন্ড) | SAJ40-1.4 | ১.৪ মিটার/সেকেন্ড | ১.৪০× |
| ৮০ মিটার/মিনিট (১.৩৩৩ মিটার/সেকেন্ড) | SAJ50-2.0 | ১.৭৩ মিটার/সেকেন্ড | ১.৩০× |
অতএব, ট্রিপ পয়েন্টটি প্রদত্ত গতির চেয়ে প্রায় ৩০ থেকে ৪০% বেশি হয়। একটি স্বাধীন শিল্প উৎস সাধারণ পরিসরটিকে ১.২ থেকে ১.৪ গুণ প্রদত্ত গতি হিসাবে উল্লেখ করেছে, যা এই মানের সঙ্গে মিলে যায়।
ক্যাচিং দূরত্ব, অর্থাৎ ডিভাইসটি কেজ থামার প্রতিক্রিয়া দেওয়ার থেকে যে দূরত্ব, নির্দিষ্ট করা হয়েছে ০.১৫ থেকে ১.০ মিটার ওইএম ম্যানুয়ালে। একটি নিরাপত্তা ডিভাইস সরবরাহকারী ০.৩ থেকে ১.২ মিটার বলেছেন, যার মধ্যে মুক্ত অবরোহণ বাদ দেওয়া হয়েছে। যেকোনোভাবে, এক মিটারের মধ্যে থেমে যাওয়া কেজটি সঠিকভাবে কাজ করছে।
জোড়া ডিভাইসগুলি মিলিয়ে নেওয়া আবশ্যিক। দুটি নিরাপত্তা ডিভাইস লাগানো হলে, ওইএম-এর প্রয়োজনীয়তা হলো ট্রিপিং গতির পার্থক্য সর্বোচ্চ ০.০৫ মিটার/সেকেন্ড, পুনরায় সেট করার সময় এবং প্রতিস্থাপনের সময়—উভয় ক্ষেত্রেই। ডিভাইসগুলি জোড়ায় জোড়ায় প্রতিস্থাপন করুন।
এটি হলো এমন একটি আইনি দায়িত্ব যা সাইটে সবচেয়ে বেশি সময় সংকুচিত হয়।
প্রতিটি হয়েস্টের জন্য, যা প্রথমবার ব্যবহার করা হচ্ছে অথবা অন্য কোনো স্থানে স্থানান্তরিত হওয়ার পর নতুন করে নির্মিত হয়েছে, সাধারণ ব্যবহারের আগে নির্ধারিত লোড নিয়ে একটি পতন পরীক্ষা করা আবশ্যিক। সাধারণ ব্যবহার শুরু হওয়ার পর, হয়েস্টের নিরাপত্তা নিশ্চিত করতে এই পরীক্ষা প্রতি তিন মাস পরপর করতে হবে।
তিনটি স্বতন্ত্র উৎস তিন মাসের ব্যবধানে একমত; একটি উৎস যোগ করেছে "অথবা প্রতি ১,০০০ ঘণ্টা অপারেটিং সময়—যা আগে শেষ হয়, তা প্রযোজ্য"।
পরীক্ষাটি চালানো হয় নির্ধারিত লোডে , কেজের সমস্ত কর্মী বহিষ্কার করে, কেজ নিয়ন্ত্রণ বক্সের নীচের অংশে একটি সকেটে প্লাগ করা বিশেষ ড্রপ টেস্ট বাটন বক্স ব্যবহার করে। দুটি ব্যবহারিক সীমাবদ্ধতা যা জানা উচিত:
· দুটি ড্রপ টেস্ট একই সময়ে করা যায় না ভিতরে 15 মিনিট । ডিভাইসটি ওভারহিট হয়।
· নিরাপত্তা ডিভাইসটির একটি ৫ বছরের কার্যকরী সেবা আয়ু এবং এটির প্রয়োজন বার্ষিক পরিদর্শন ব্যবহারের উপর নির্ভর করা ছাড়াই। ওইএম রক্ষণাবেক্ষণ পরিকল্পনায় অবস্থার উপর নির্ভর করে অন্তত প্রতি ৩ বছর পরপর প্রতিস্থাপনের কথা বলা হয়েছে।
লুব্রিকেশন প্রতি ১২০ কাজের ঘণ্টা পরপর নম্বর ২ লিথিয়াম বেস গ্রিজ দিয়ে করতে হয়।
র্যাক এবং মাস্ট ফাস্টেনারগুলি সম্পত্তি শ্রেণি ৮.৮ মানক হিসাবে। টর্ক মানগুলি হয়েস্ট ম্যানুয়ালে প্রতিটি জয়েন্টের জন্য প্রকাশিত হয় এবং বোল্টের আকার এবং পৃষ্ঠটি যদি গ্যালভানাইজড ও শুষ্ক হয় তবে তা পরিবর্তিত হয়। সাধারণ টর্ক চার্ট ব্যবহার করবেন না; বিশেষ করে মাস্ট জয়েন্টের টর্কগুলি সেকশন ডিজাইনের উপর নির্ভরশীল।
পরম সংখ্যাটির চেয়ে বেশি গুরুত্বপূর্ণ হলো পুনরায় পরীক্ষা করা। কাঠামো স্থিতিশীল হওয়ার সময় প্রথম কয়েক সপ্তাহে মাস্ট বোল্টগুলি ঢিলে হয়ে যায়, এবং ঢিলে র্যাক স্প্লাইস জয়েন্টে পিচ ত্রুটি হিসাবে প্রকাশ পায়, যা পিনিয়ন দ্বারা আঘাত করা হয়।
তিনটি বিষয় একটি কার্যকরী র্যাককে একটি সমস্যাযুক্ত র্যাক থেকে পৃথক করে:
১. সঙ্গতিপূর্ণ স্প্লাইস জ্যামিতি। প্রতিটি জয়েন্টই একটি সম্ভাব্য পিচ ত্রুটির স্থান। মিল করা সেট হিসাবে কাটা ও সমাপ্ত করা র্যাকগুলি এলোমেলো স্টক থেকে নেওয়া র্যাকের চেয়ে ভালো কাজ করে।
২. দৈর্ঘ্য বরাবর কঠোরতার সঙ্গতি। নরম অঞ্চলগুলি তাড়াতাড়ি ও স্থানীয়ভাবে ক্ষয় হয়, এবং স্থানীয় ক্ষয়ই র্যাককে গেজ সীমার বাইরে নিয়ে যায় যখন বারের অবশিষ্ট অংশ ঠিক থাকে।
৩. নথিভুক্ত উপকরণ এবং তাপ চিকিৎসা। EN ১২১৫৯ দ্বারা আবদ্ধ কোনো মেশিনের ক্ষেত্রে এটি প্রযুক্তিগত ফাইলে রাখতে হয়, এবং যে সরবরাহকারী এটি তৈরি করতে পারে না, সে উত্থানকারী নির্মাতার জন্য অনুমোদনের সমস্যা সৃষ্টি করে।
আমরা এই প্রয়োগের জন্য আমাদের নিজ কারখানায় মডিউল ৮ র্যাক তৈরি করি, যা আমাদের নিজ কারখানায় কাটা ও তাপ চিকিৎসা করা হয়, এবং এটিই আমাদের একটি ব্যাচের মধ্যে স্প্লাইস জ্যামিতি বজায় রাখতে সক্ষম করে।
আমি কি শুধুমাত্র ক্ষয়প্রাপ্ত র্যাক অংশগুলো প্রতিস্থাপন করতে পারি?
হ্যাঁ, এবং এটি সাধারণ অভ্যাস— যদি প্রতিস্থাপনকৃত র্যাকটি মডিউল, দাঁতের মান এবং মাউন্টিং জ্যামিতিতে বিদ্যমান র্যাকের সাথে মিলে যায়। একটি মাস্টে বিভিন্ন উৎস থেকে আসা র্যাক মিশ্রিত করা হলেই জয়েন্টগুলোতে পিচ ত্রুটি দেখা দেয়।
পিনিয়নটির দুটি দাঁতের ওপর পরিমাপ ৩৬.২ মিমি। এটি কি নষ্ট?
না। সীমা হলো ৩৫.৮ মিমি, তাই ৩৬.২ মিমি এখনও ব্যবহারযোগ্য, কিন্তু এটি প্রতিস্থাপনের জন্য ০.৪ মিমি বাকি আছে। পরবর্তী পরিদর্শনের অপেক্ষা না করে পরিবর্তনের পরিকল্পনা করুন।
নিরাপত্তা যন্ত্রটির নিজস্ব পিনিয়ন থাকার কারণ কী? ড্রাইভ পিনিয়নটি ব্যবহার করা হয় না কেন?
কারণ এটি ড্রাইভ ব্যর্থ হলেও কাজ করতে হবে, যেমন— ড্রাইভ পিনিয়ন ভাঙলে বা গিয়ারবক্স ব্যর্থ হলে। স্বাধীনতা এখানে মূল লক্ষ্য।
যদি হয়েস্টটি হালকা ব্যবহারে থাকে, তবে তিন মাস অন্তর ড্রপ টেস্টের সময়সীমা আলোচনাযোগ্য কি?
ওইএম নির্দেশ করেছে যে, সাধারণ ব্যবহার শুরু হওয়ার পর থেকে তিন মাস পর। কিছু শিল্প নির্দেশিকা বিকল্প হিসেবে ১,০০০ ঘণ্টা যোগ করে, যেটি আগে শেষ হয়। স্থানীয় বিধিনিষেধ আরও কঠোর হতে পারে। তিন মাসকে সাধারণ নিয়ম হিসেবে গ্রহণ করুন এবং আপনার এলাকার বিধি-বিধান পরীক্ষা করুন।
আমি কতটুকু ব্যাকল্যাশ সেট করব?
নির্দিষ্ট মডেলের জন্য আপনার হয়েস্ট ম্যানুয়াল থেকে এটি নিন। সাধারণ নিয়ম হলো যে, এটি এত টাইট হওয়া উচিত নয় যাতে কাজে বাধা দেয়, আবার এত ঢিলে হওয়া উচিত নয় যাতে আঘাতের সম্ভাবনা থাকে। যদি লোডের অধীনে আপনি হামারিং শব্দ শুনতে পান, তবে এটি অত্যধিক ঢিলে হয়েছে অথবা গাইড রোলারগুলো ক্ষয়যাত হয়েছে।
ক্ষয়যাত র্যাক নিরাপত্তা যন্ত্রটিকে ক্ষতিগ্রস্ত করে?
হ্যাঁ, করতে পারে। নিরাপত্তা যন্ত্রের পিনিয়ন একই র্যাকের সঙ্গে মিশ্রিত হয়। ক্ষয়যাত র্যাক থেকে অত্যধিক ব্যাকল্যাশ মানে নিরাপত্তা যন্ত্রের পিনিয়নও দুর্বল এনগেজমেন্টে চলছে, এবং ওইএম স্পষ্টভাবে সতর্ক করেছে যে, ভুল ব্যাকল্যাশ যন্ত্রটিকে ক্ষতিগ্রস্ত করতে পারে।
টিয়ানজিন হাওরংশেংয়ে ইলেকট্রিক্যাল একুইপমেন্ট কোং, লিমিটেড ২০০৮ সাল থেকে গিয়ার র্যাক, পিনিয়ন এবং ট্রান্সমিশন উপাদান তৈরি করছে। আমরা নির্মাণ লিফট অ্যাপ্লিকেশনের জন্য মডিউল ৮ র্যাক এবং সংশ্লিষ্ট পিনিয়ন সরবরাহ করি, যা আমাদের নিজস্ব কারখানায় কাটা ও তাপ চিকিৎসা করা হয় যাতে একটি ব্যাচের মধ্যে স্প্লাইস জ্যামিতি সুসংগত থাকে। আপনার মাস্ট সেকশনের ড্রয়িং এবং রেটেড লোড আমাদের পাঠান, আমরা একটি মিলিত সেটের জন্য দাম নির্ধারণ করে দেব।
