 EN

Bir inşaat vinçi, dişli dişi arızasının insan hayatını kaybettirebileceği az sayıdaki makineden biridir. Bu tek gerçek, rack ve pinyon sisteminin nasıl belirtileceğini, nasıl denetleneceğini ve nasıl değiştirileceğini değiştirir; ayrıca bu makaledeki bakım rakamlarının, güç iletiminde başka yerlerde kullanılan yüzde aşınma sınırları yerine mutlak boyutlar olmasını açıklar.
Bu sektörde rack ve pinyon sistemleri tedarik ediyoruz ve vinç üreticileri ile saha bakım ekiplerinden aldığımız sorular her zaman aynı üç tanedir: bir rack ne zaman kullanılamaz hâle gelir, doğru boşluk (backlash) değeri nedir ve güvenlik cihazı ile tahrik pinyonu yükü nasıl paylaşır. İşte gerçek rakamlarla verilen yanıtlar.
EN 12159, kişiler ve malzemeler için dikey olarak kılavuzlu kafesli inşaat vinçlerine ilişkin Avrupa standardıdır. Belirlenmiş iniş seviyelerine hizmet veren kalıcı ve geçici olarak kurulan vinçleri, sürücülü veya otomatik kontrollü sistemleri kapsar ve inşaat alanlarında kişiler ile yükler için kullanılan vinçlere uygulanır.
Bu standart, EEA’ya satılan bir vinç için ticari açıdan önemlidir; çünkü bu vinçlerin bu standardı karşılaması gerekir. Bu durum bileşen tedarikçilerine de yansır: dişli ray malzemesi, diş kalitesi ve izlenebilirlik, makine dosyasının bir parçası haline gelir.
Kuzey Amerika’da buna eşdeğer standart ANSI/ASSE A10.4, İnşaat ve Yıkım Alanlarında Personel Vinçleri ve Çalışan Asansörleridir. Bu, farklı bir yapıya sahip farklı bir belgedir; ayrıca bu bağlamda bazen atıfta bulunulan ISO 16368 standardının aslında sabit olmayan yükselen çalışma platformlarını (MEWP) kapsadığı, direk tırmanan vinçleri değil, unutulmamalıdır. Bu iki referans birbirinin yerine kullanılamaz.
Standart SC sınıfı vinçler modül 8 dişli çubuklar. Bu, hem tahrik pinyonları hem de güvenlik cihazı pinyonu için çalıştığımız orijinal ekipman (OEM) belgelerinde tutarlıdır.
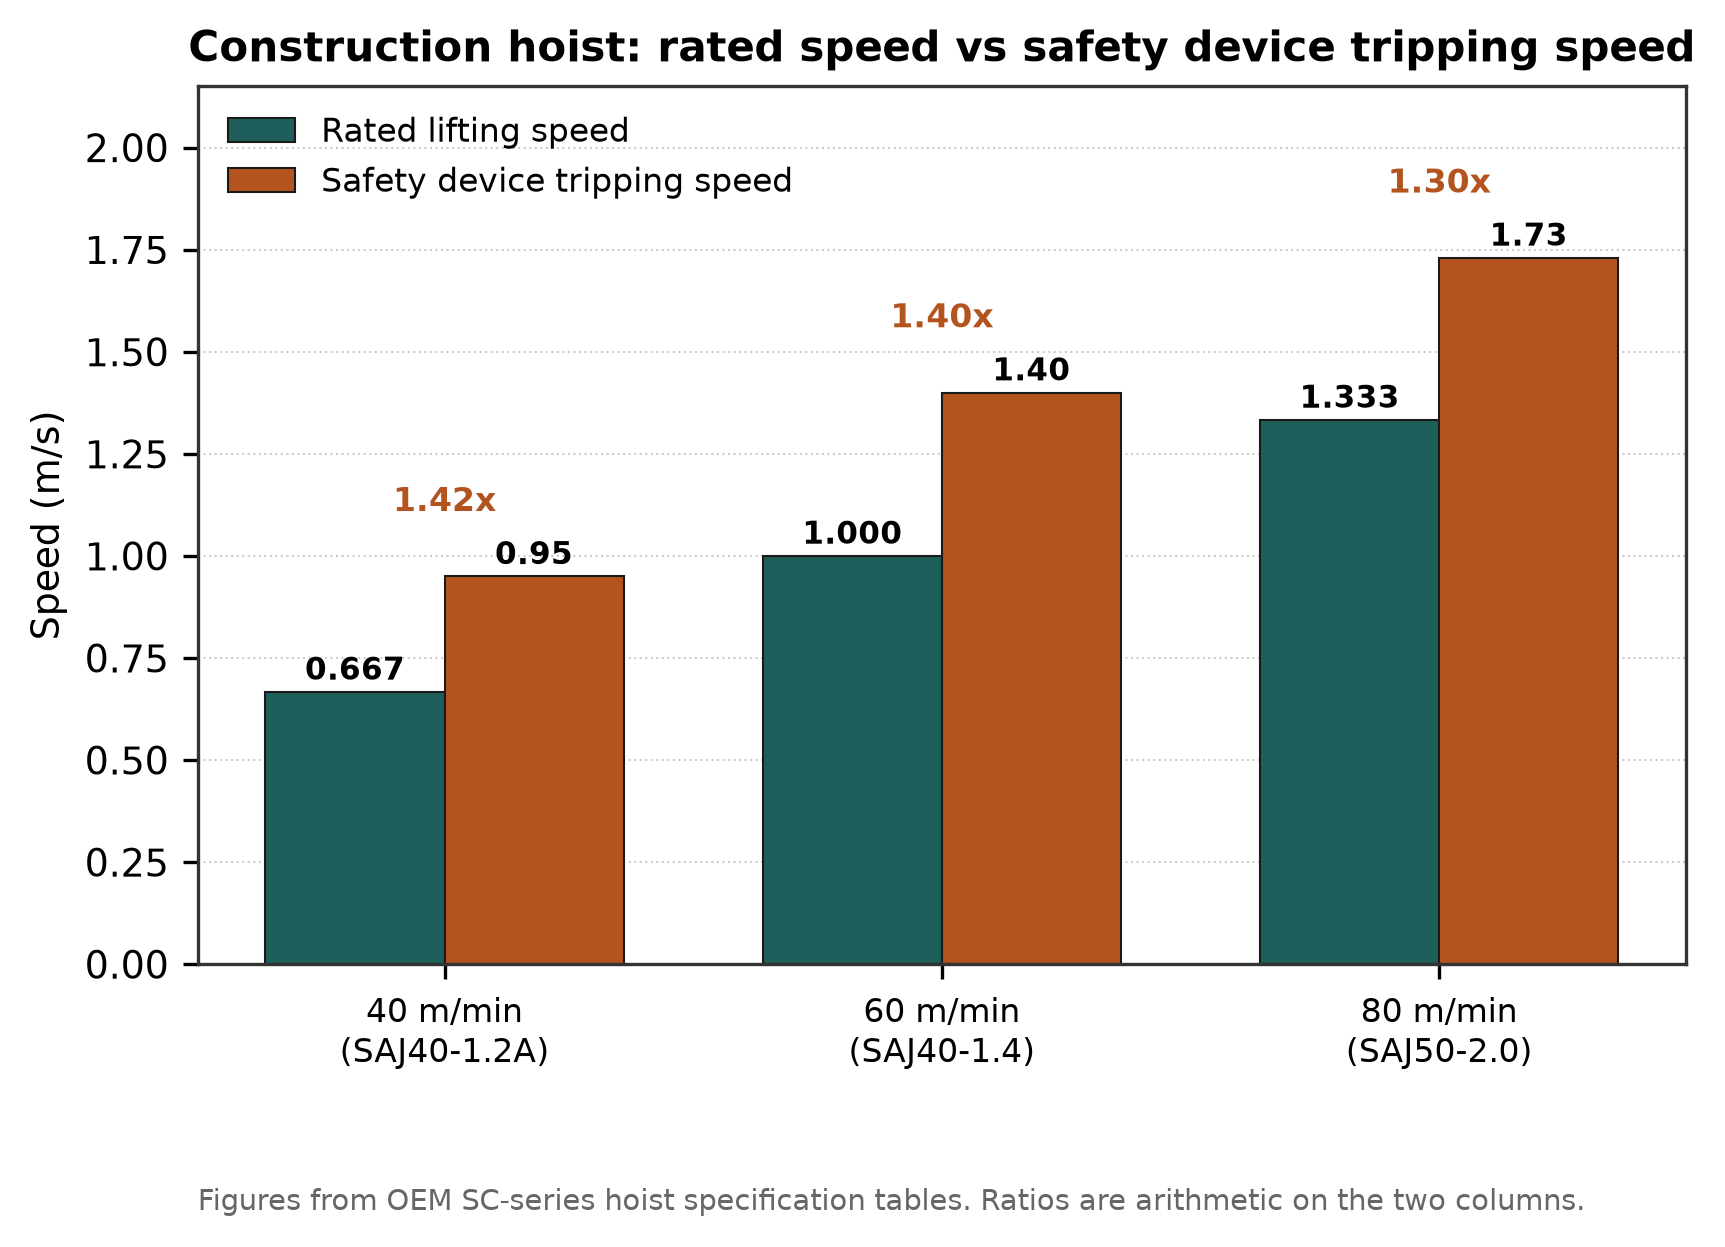
Güvenlik cihazının devreye girmesi hızı, nominal kaldırma hızının yaklaşık %30 ila %40 üzerinde yer alır.
Tipik bir SC200/200 tahriki, aynı dişli çubuğa kavrayan iki ya da üç adet motor, kaplin, redüktör ve pinyondan oluşur; güvenlik cihazı ise ayrı bir mile monte edilmiş kendi pinyonunu taşır. Motor gücü, OEM tablolarında "16,5 kW × 2" ya da "24 kW × 3" biçiminde belirtilir; bu, doğrudan kaç adet tahrik ünitesi takıldığını gösterir. Güvenlik cihazı pinyonunun 15 dişi vardır yaygın SAJ30/SAJ40 yapılandırmasında, ancak 12 dişli sürümleri de mevcuttur.
Dişli çubuklar, her direk bölümüne cıvatalanmış bölümler halinde monte edilir; bu nedenle 100 metrelik bir direk, eklenmiş dişli çubukların üst üste yığılmış hâlidir. Ek yerlerinin kalitesi, pinyonun her bir ek noktasında sorunsuz ilerleyip ilerlemediğini ya da çarpıntı yapmasını mı belirler.
Bunun nedeniyle çoğu saha sorunu başlar.
OEM talimatı, yanlış yapılması durumunda ortaya çıkacak sonuçlar konusunda açıkça bilgi verir:
Eğer boşluk çok küçük veya çok büyükse, dişlilerin kavrama sorunlarına, anormal titreşim ve gürültüye neden olur; hatta güvenlik cihazının hasar görmesine bile yol açabilir.
Çok sıkıysa dişler birbirine takılır, ısınır ve aşınmaya başlar. Çok gevşekse, pinyon dişlerin yüzeylerine yuvarlanarak değil, darbe yaparak geçer; bu da kötü bakımlı vinçlerde duyulan çekiçleme gürültüsünü ve dişli rayın aşınmasının hızlanmasını sağlar.
Kavrama geometrisi, dişli rayın cıvatalarıyla değil, yönlendirici makaralarla ayarlanır. Makaralar aşınmışsa pinyon doğru merkez mesafesinde oturmaz ve dişli rayın ne kadar ayarlanması bu sorunu çözmez. Bu yüzden aşağıda belirtilen aşınma sınırları makaraları da içerir.
Saha ekipleri genellikle bir yüzde oranı ister. OEM servis verileri böyle çalışmaz; bunun yerine her bir parça için mutlak boyutları ve ölçüm yöntemini belirtir.
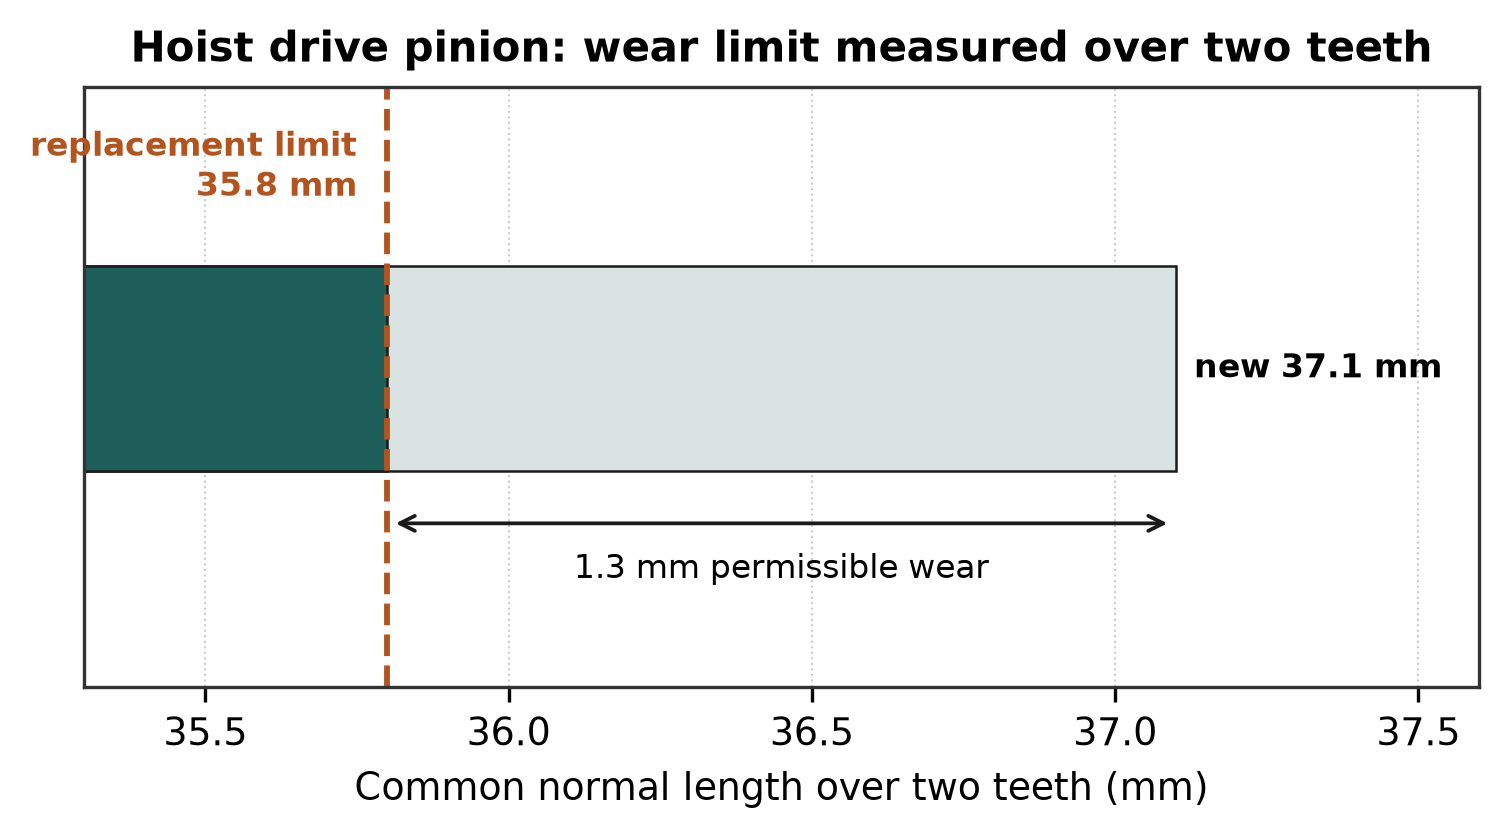
Tahrik pinyonu aşınma sınırı, iki diş üzerinden ölçülen ortak normal uzunluk olarak belirlenir.
Sürücü dişli , iki diş üzerinden ortak normal mikrometre ile ölçüldü:
| Şart | İki diş üzerinden ortak normal uzunluk |
| Yeni diş | 37,1 mm |
| En fazla aşınmış diş, değiştirme sınırı | 35,8 mm |
Yani i̇zin verilen aşınma miktarı 1,3 mm yeni boyutun yaklaşık %3,5’i. Yüzde değeri, iki yayımlanan rakam üzerinden aritmetik olarak hesaplanmıştır; kılavuz yalnızca milimetre değerlerini belirtir ve ölçümünüz de bu milimetre değerlerine göre yapılmalıdır.
Çekirdek : bir 18 mm çaplı standart yuvarlak çubuk ile ve kayar kumpas ile ölçüldü. Kontrol pimi diş boşluğuna yerleştirilir ve bir referans noktasına göre ölçüm yapılır. Bu kontrolün, özel vinçiniz için OEM çiziminde belirtilen bir değerle karşılaştırıldığına dikkat edin (geçer/kalmaz tarzı bir kontrol); bu nedenle genel bir değer varsaymak yerine, kendi makinenizin dokümantasyonundan ilgili sınır değerini alın.
Worm (şanzıman kutusunda):
| Şart | Değer |
| Yeni diş | 70 mm |
| En çok aşınan diş | 67,9 mm |
| Maksimum izin verilen aşınma | 1.0 mm |
Kılavuz makaraları, 76 mm kesitli kolonlar:
| Ölçüm | Yeni | Aşınma sınırı |
| K | 74 mm çap | En az 69 mm çap |
| B | 75,5 mm | En az 73 mm |
| C | R38,5 | En az R38, en fazla R42 |
Yüksek hız ve frekans kontrollü vinçler için A boyutu yeni durumda 80 mm, sınır değeri 75 mm’dir; B boyutu ise yeni durumda 78,5 mm, sınır değeri 76 mm’dir. 89 mm kesitli kolonlar için A boyutu yeni durumda 78 mm, sınır değeri 73 mm’dir.
Güvenlik cihazının milinin radyal boşluğu kendi değiştirme tetikleyicisine sahiptir ve genellikle bir sabitleme aparatı gerektirdiğinden en çok atlananıdır. Dişlinin yaklaşık 1,0 mm yukarısına bir ölçüm desteği sıkıştırın, diş ucuna olan boşluğu ölçün, dişliyi döndürmeden bir kaldıraçla kaldırın ve tekrar ölçün. Bu iki ölçüm arasındaki fark, radyal boşluktur.
Boşluk 0,6 mm’den fazlaysa anti-düşme cihazını değiştirin.
Ayarlama yok. Değiştirin.
SAJ ilerlemeli güvenlik cihazı, düşen kafesi durduran bileşendir. Şanghay İnşaat Bilimleri Araştırma Enstitüsü tarafından geliştirilmiş, 1989 yılında İnşaat Bakanlığı tarafından onaylanmıştır ve tasarımı o zamandan beri sektör standardı olmuştur.
Mekanik olarak, bir pinyonun merkezkaç mekanizmayı harekete geçirmesiyle çalışır: eksantrik kütleler, bir kelebek yay, dış koni ve iç konik tambur. Belirli bir hızın üzerinde kütleler dışa doğru fırlar, koni kavrama yapar ve cihaz, zaten dişlendiği dişliyle bağlantılı olan kafesi frenler.
Modellere göre nominal frenleme yükleri:
| Model | Nominal frenleme yükü | Nominal frenleme hızı |
| SAJ30 | 30 kN | varyanta bağlı olarak 0,5 ila 1,6 m/s |
| SAJ40 | 40 KN | 1,2 ila 2,0 m/s |
| SAJ50 | 50 kN | 1,2 ila 2,0 m/s |
| SAJ60 | 60 KN | 1,2 ila 2,0 m/s |
| SAJ70 | 70 KN | 1,4 m/s |
Yararlı mühendislik ilişkisi, nominal vinç hızı ile cihazın aslında devreye girdiği hız arasındadır. OEM vinç teknik özellik tablolarından:
| Nominal kaldırma hızı | Güvenlik Cihazı | Devreye girme hızı | Oranı |
| 40 m/dak (0,667 m/s) | SAJ40-1.2A / SAJ30-1.2 | 0,95 m/s | 1,42 katı |
| 60 m/dak (1,0 m/s) | SAJ40-1.4 | 1,4 m/s | 1.40x |
| 80 m/dak (1,333 m/sn) | SAJ50-2.0 | 1,73 m/sn | 1,30x |
Bu nedenle devreye girme noktası, nominal hızın yaklaşık %30 ila %40 üzerinde yer alır. Bağımsız bir sektör kaynağı, genel aralığı nominal hızın 1,2 ila 1,4 katı olarak belirtir; bu da sonuçlarla uyumludur.
Yakalama mesafesi, yani kafesin durmasına tepki veren cihaz ile kafes arasındaki mesafe, şöyledir: 0,15 ila 1,0 m oEM kılavuzunda belirtilmiştir. Bir güvenlik cihazı tedarikçisi, serbest düşmeyi hariç tutarak 0,3 ila 1,2 m aralığını verir. Her iki durumda da kafesin bir metre içinde durması doğru davranıştır.
İkiz cihazlar eşleştirilmelidir. İki güvenlik cihazı takıldığında, OEM gerekliliği, devreye girme hızları arasındaki farkın 0,05 m/s'yi geçmemesidir, hem sıfırlama hem de değiştirme sırasında. Bunları çift olarak değiştirin.
Bu, sahada en sık ihmal edilen yasal yükümdür.
Her vinç ilk kez kullanılmaya başlandığında veya başka bir yere taşındıktan sonra yeniden inşa edildiğinde, normal kullanımdan önce nominal yükle bir düşme testi yapılmalıdır. Normal kullanımdan sonra bu test, vinç güvenliğini sağlamak amacıyla her üç ayda bir tekrarlanmalıdır.
Üç bağımsız kaynak üç aylık aralığı onaylamaktadır; bunlardan biri "veya her 1.000 işletme saati sonunda, hangisi önce gelirse" ifadesini eklemektedir.
Test nominal yükte yapılır , kafesin içinde hiçbir personel bulunmaması şartıyla, kafes kontrol kutusunun alt kısmındaki bir sokete takılan özel bir düşme testi buton kutusu kullanılarak.
· İki düşme testi yapılmaz i̇çinde 15 dakika . Cihaz ısınır.
· Güvenlik cihazının 5 yıl etkin kullanım ömrü vardır ve kullanımı ne olursa olsun yıllık kontrol takvim bazlı olarak değiştirilmesi gerekir. OEM bakım programları, cihazın durumuna göre en az üç yılda bir değiştirilmesini öngörür.
Yağlama, No.2 lityum bazlı yağ ile her 120 çalışma saatinde yapılır.
Dişli çubuk ve direk bağlantı elemanlarıdır özellik sınıfı 8.8 standart olarak. Tork değerleri, vinç kılavuzunda her eklem için yayımlanmıştır ve cıvata boyutuna ve yüzeyin galvanizli olup olmadığına ile kuru olup olmadığına göre değişir. Genel bir tork tablosu kullanmayın; özellikle direk eklemlerindeki tork değerleri, kesit tasarımına özel olarak belirlenmiştir.
Mutlak değerin ötesinde daha önemli olan şey, tekrar kontrol etmektir. Direk cıvataları, yapı yerleşim sürecinde ilk haftalarda gevşer ve gevşek bir dişli bağlantı, eklemden kaynaklanan bir adım hatası olarak ortaya çıkar; bu hatayı da pinyon dişlisi vurur.
Bir işe yarayan dişli çubuğu ile sorun çıkaran bir dişli çubuğunu ayıran üç unsur vardır:
1. Tutarlı bağlantı geometrisi. Her eklem potansiyel bir adım hatası kaynağıdır. Uyumlu bir set halinde kesilip işlenmiş dişli çubuklar, rastgele stoktan alınanlara kıyasla daha iyi performans gösterir.
2. Uzunlamasına sertlik tutarlılığı. Yumuşak bölgeler erken ve yerel olarak aşınır; yerel aşınma, çubuğun geri kalanı tamamen uygun iken, dişli çubuğun kalibre sınırını geçmesine neden olur.
3. Belgelenmiş malzeme ve ısıl işlem. EN 12159 kapsamında olan bir makine için bu belge teknik dosyaya eklenir; bu belgeyi sağlayamayan bir tedarikçi, vinç üreticisi için uyumluluk sorunu yaratır.
Bu uygulama için modül 8 dişli rayları kendi tesisimizde üretiyoruz; kesme ve ısı işlemi de kendi tesisimizde yapılıyor; bu da bir parti içinde bağlantı geometrisini tutmamızı sağlar.
Sadece aşınmış ray bölümlerini mi değiştirebilirim?
Evet, bu normal bir uygulamadır; ancak değiştirilen parça, mevcut rayla aynı modül, diş kalitesi ve montaj geometrisine sahip olmalıdır. Bir direkte farklı kaynaklardan gelen rayların karıştırılması, bağlantı noktalarında adım hatalarına neden olur.
Pinyonun iki diş üzerinden ölçüm değeri 36,2 mm’dir. Atılmalı mı?
Hayır. Limit değer 35,8 mm’dir; dolayısıyla 36,2 mm hâlâ kullanıma uygundur, ancak değiştirilmesi gereken değere 0,4 mm kalmıştır. Bir sonraki muayeneyi beklemek yerine değişimi önceden planlayın.
Neden güvenlik cihazı, tahrik pinyonunu değil, kendi pinyonunu kullanır?
Çünkü tahrik arızalandığında da çalışması gerekir; bu, tahrik pinyonunun kırılması ya da şanzumanın arızalanması durumlarını da kapsar. Bağımsızlık tam da bu yüzden önemlidir.
Vinç hafif kullanım altında ise 3 aylık düşme testi aralığı pazarlık konusu mudur?
OEM, normal kullanım başladığında 3 ay sonrasını belirtir. Bazı sektör kılavuzları bunun yerine 1.000 saatlik bir alternatif de ekler; bu iki süre içinde hangisi önce gelirse o geçerlidir. Yerel düzenlemeler daha katı olabilir. Varsayılan olarak 3 ayı kabul edin ve yetkilinizin kurallarını kontrol edin.
Kaçlık bir boşluk ayarlamalıyım?
Belirli modeliniz için vinç kılavuzundan alın. Genel kural şudur: Boşluk ne kadar sıkı olmalı ki hareketi engellemesin, ne kadar gevşek olmalı ki darbe oluşmasına izin versin. Yük altında tıklama sesi duyarsanız, boşluk ya çok fazladır ya da kılavuz makaraları aşınmıştır.
Aşınmış dişli çubuğu güvenlik cihazına zarar verir mi?
Evet, verebilir. Güvenlik cihazının pinyonu aynı dişli çubuğu ile kavşar. Aşınmış bir dişli çubuğundan kaynaklanan fazla boşluk, güvenlik cihazının pinyonunun da zayıf kavrama ile çalışmasına neden olur; OEM, yanlış boşluğun cihaza zarar verebileceğini özellikle uyarır.
Tianjin HaoRongShengYe Elektrikli Ekipmanlar Şirketi Limited, 2008 yılından beri dişli raylar, pinyonlar ve iletim bileşenleri üretmektedir. İnşaat vinçleri uygulamaları için modül 8 raylar ve bunlara uyumlu pinyonlar tedarik ederiz; bu ürünler kendi tesisimizde kesilir ve ısıya maruz bırakılır, böylece bir parti içinde eklem geometrisi tutarlı kalır. Mast bölüm çiziminizi ve nominal yükünüzü bize gönderin; size uyumlu bir set teklifi sunacağız.
