 EN


Көбінесе уақыттық шкив бойынша сұраныстар профиль мен тіс санын көрсетеді, ал материалды көрсетпей қалдырады немесе «алюминий» деп жазады, бірақ оның түрін анықтамайды. Бұл жеңіл жүктемелі конвейер үшін әдетте жарамды. Алайда, жетек жылдам, ыстық, дымқыл немесе нағыз моментті берген кезде мәселелер туғызады.
Әрбір материалдың нақты қандай қасиеттері бар екенін, жарияланған деректер бойынша көрсетеміз.
Шкив өндірушілері 6061, 6082, 7075, 6063 және 2011 немесе AlCuMgPb сияқты өңдеуге оңай материалдарды тіркейді. 6061-T6 — негізгі қолданылатын марка.
Жарияланған 6061-T6 қасиеттері:
| Қасиет | Мәні |
| Тартылу күші | 310 МПа |
| Тұрақтылық күші | 270–276 МПа |
| Қаттылық | 93–95 НВ |
| Тығыздық | 2,7 г/см³ |
| Максималды механикалық жұмыс температурасы | 170 °C |
Маңызды сан — қаттылық. 93–95 HB – жұмсақ. Уақыт белдеуінде созылуға төзімді талшықтар мен мата немесе резеңке тістер беті бар, ал мата әрі үйкелістік материал. Жүктеме кезінде белдеуді ашық алюминий тістеріне жеткілікті уақыт бойы қозғалтсаңыз, алюминий тозады, тіс пішіні кеңейеді және соқыр аралық (бэкленш) артады.
Сондықтан шкивлерге анодтау қолданылады, бұл көптеген адамдардың қателесуіне себеп болады.
Екі түр маңызды, екеуі де MIL-PRF-8625 стандартына сай:
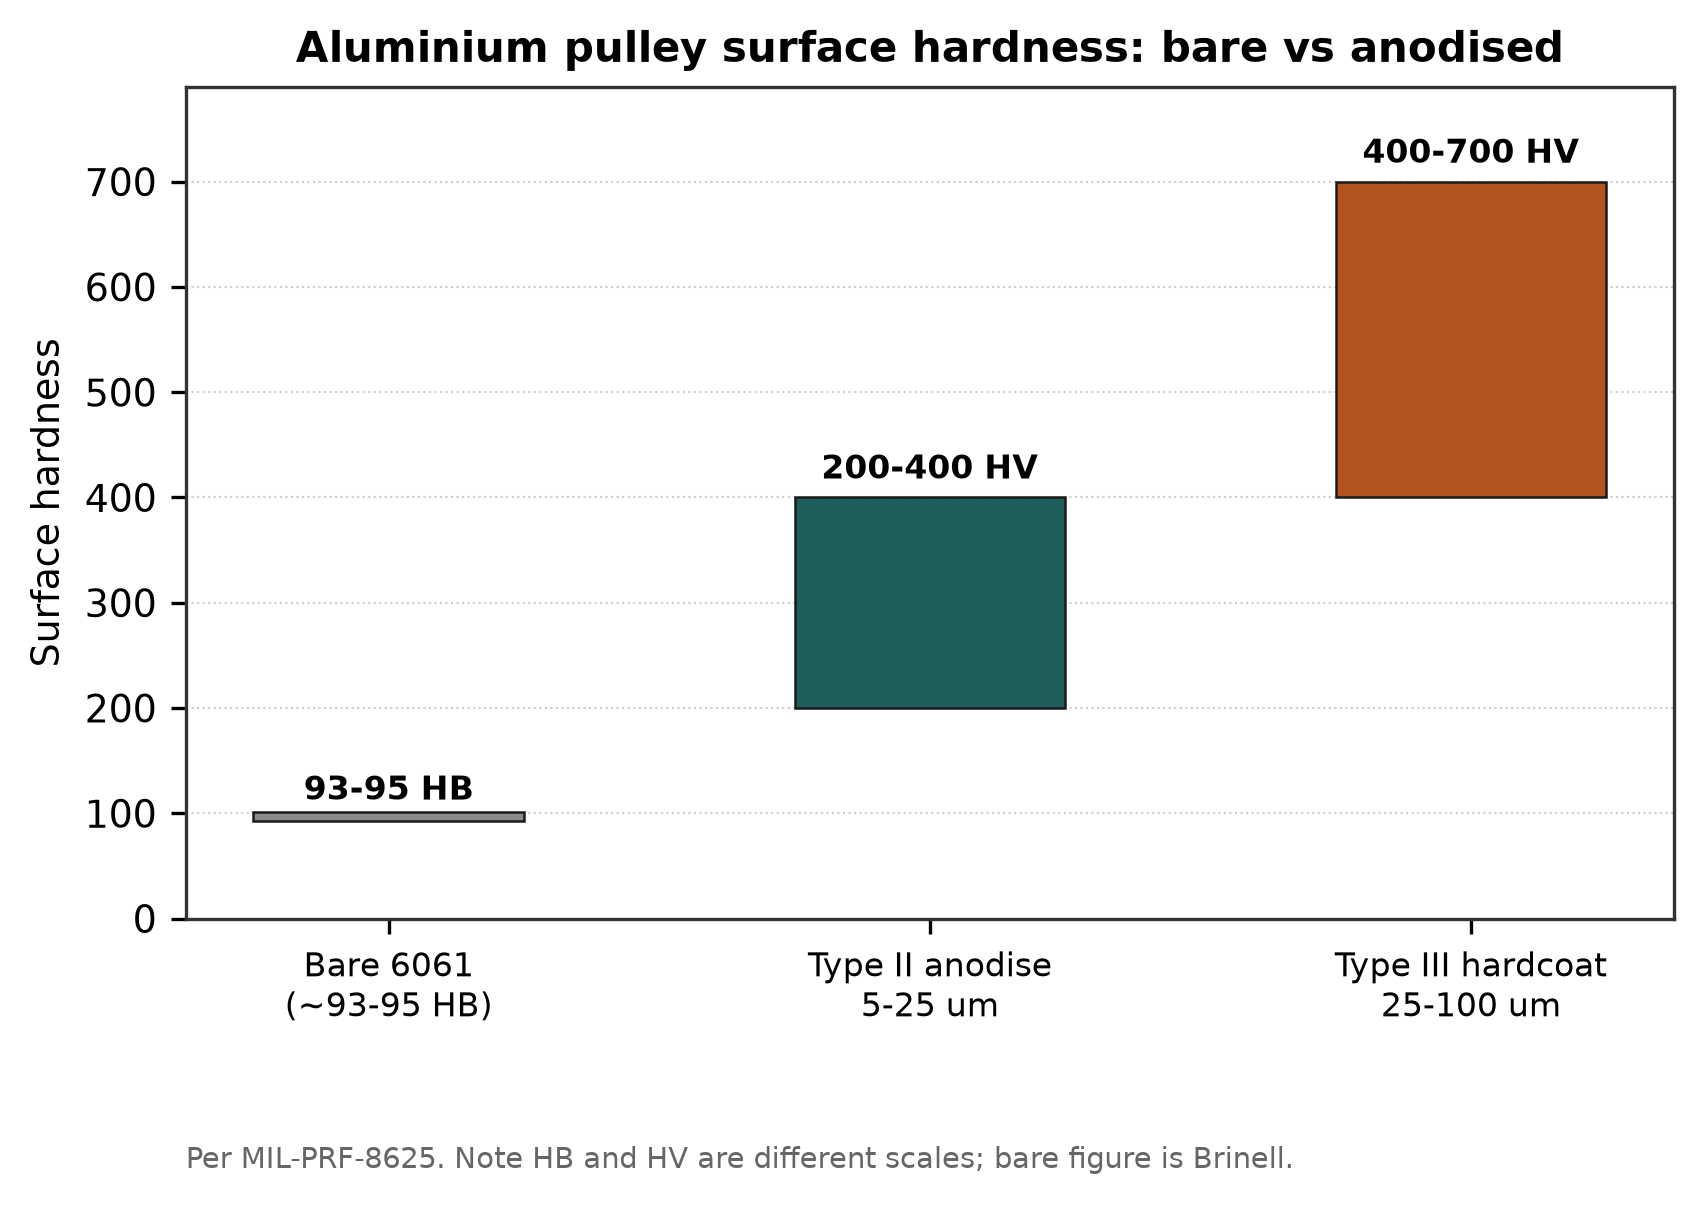
Ашық, анодталған және қатайтылған анодталған алюминийдің беттік қаттылығы.
| Түрі | Қалыңдығы | Тауып жастықтық | Типтік қолданыс |
| II тип (күкірт қышқылымен) | 5–25 мкм | 200–400 HV | Жалпы қорғаныс, декоративті жабын |
| III Тип (Қатты қабықша) | 25–100 мкм | 400–700 HV | Тозу беттері, сырғылатын қосылыстар, өнеркәсіптік тозу бөлшектері |
Ашық 6061 қорытпасына қатысты 93–95 HB, бұл үлкен жақсарту. III типті қатайтылған тотығу қабаты — абразивті белтпен жанасуға төзімді шкив үшін қабылданған талап.
Енді қауіпті орын. Анодтау — бұйымның бетіне қосымша қабат ретінде салынатын қабық емес. Бұл беттің өзін түрлендіреді және ол өседі:
Анодтау қабаты 50% ішке (тереңдікке) және 50% сыртқа (қалыңдыққа) өседі.
Өлшемдік өсу — жалпы қабат қалыңдығының шамамен 50%-ын әрбір жағында құрайды.
Жарияланған мысал негізінде есептелген: II типті қабаттың жалпы қалыңдығы 0,5 мил болса, әрбір жағында шамамен 6,35 мкм қалыңдық пен 6,35 мкм тереңдік пайда болады, ал диаметрлік өзгеріс шамамен 12,70 мкм құрайды. III типті қабат үшін 2,0 мил болса, әрбір жағында шамамен 1,0 мил күтіледі.
Уақыттық шкивте бұл өсу тіс жақтары. Анодталғаннан кейін тіс аралықтары сызбада көрсетілгенге қарағанда тарырақ болатындай, номинал өлшемдер бойынша өңделген қатты қапталған шкив резервуардан шығады. T2.5 немесе AT3 сияқты жұқа қадамды профильдерде әрбір жақта ондаған микрометр тіс аралығының маңызды бөлігін құрайды.
Шешім қарапайым, бірақ мақсатты болуы керек: күтілетін ұлғаюға қарай тістердің формасын кішірейтіп өңдеу немесе анодталғаннан кейінгі аяқталған өлшемді көрсету және өңдеушіге оны кері есептеуге мүмкіндік беру. Номинал өлшем бойынша өңдеу, қатты қаптау және сәттілікті күту жұмыс істемейді.
Қатты қапталған шкивтерді тапсырыс берген кезде, өлшемдеріңіз қаптамадан бұрын ба әлде қаптамадан кейін ба екенін көрсетіңіз. Біз әрбір қатты қапталған тапсырыс бойынша осы сұрақты қоямыз, себебі жауап құралдың қозғалыс траекториясын өзгертеді.
Болаттың уақыттық шкивтері үшін жиі қолданылатын белгілеулер: C45E, 1045, S45C және 45# болат.
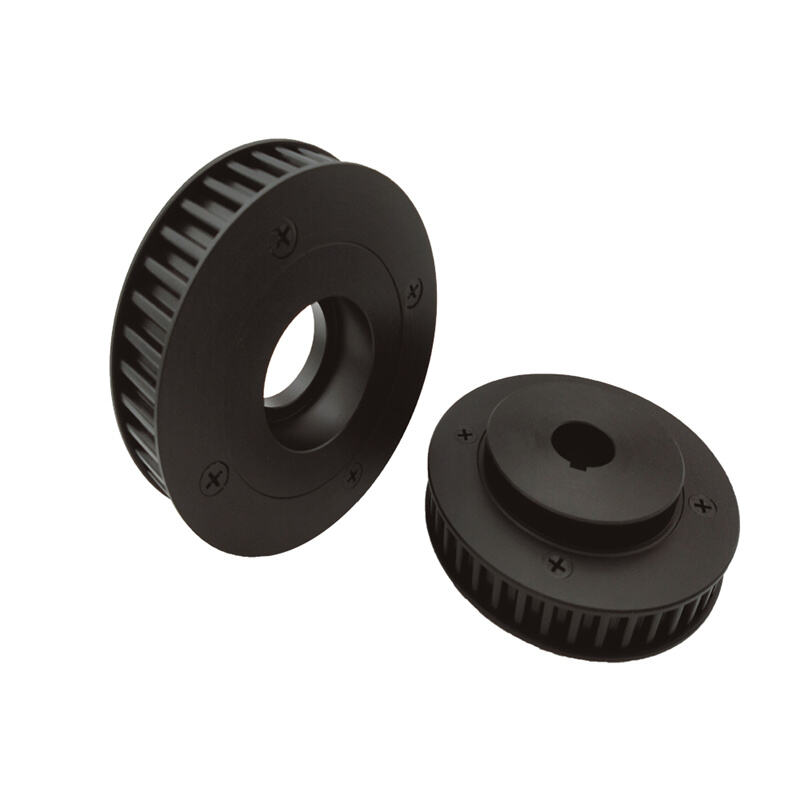
T10 профиліндегі алюминий уақыттық шкиві
Жарияланған AISI 1045 / C45 қасиеттері:
| Қасиет | Мәні |
| Тартылу күші | 570–700 МПа |
| Қаттылық | 170–210 HB |
6061-T6 құймасының созылу беріктігінен шамамен екі есе жоғары және беттік өңдеуден бұрын қаттылығы шамамен екі есе жоғары. Блоктарды шығаратын зауыттардың ресми түсіндірмесі түсінікті: алюминийге қарағанда күш пен қаттылық жоғары, дене массасы ауыр, жоғары жүктеме мен жоғары жылдамдыққа сай.
Салмақ әрқашан кемшілік болып табылмайды. Жетекші блокта қосымша инерция жылдамдық ауытқуларын тегістейді. Ал серво осінде, ол әсер ететін инерцияны азайтуға тырысқан кезде, бұл нағыз шығын болып табылады.
Болатты таңдаңыз, егер:
· Алюминий тістерін деформациялауға жеткілікті момент болса
· Қозғалтқыш үздіксіз жылдамдықпен және абразивті ременьмен жұмыс істесе
· Блок кішкентай болса, сондықтан тістерге жүк саны аз тістерге шоғырланады
· Жұмыс температурасы алюминийдің шыдай алатын шегінен асып кетсе
Полимер блоктары жеңіл жағдайларда, тамақ өңдеу саласында және дыбыс немесе салмақ маңызды болған жағдайларда қолданылады. PA6 (нейлон 6) – ең кең таралған түрі.
Инженерлік полимерлердің техникалық сипаттамаларынан алынған ресми PA6 деректері:
| Қасиет | Мәні |
| Тартылу күші | 79 МПа |
| Ұзақ мерзімді жұмыс температурасы | 100 °C |
| Қысқа мерзімді жұмыс температурасы | 160 °C |
| Су сіңіру, 24 сағат | 0.3% |
| Су сіңіру, 96 сағат | 0.6% |
Тартылу беріктігі 6061-дің төрттен біріндей қанағаттанарлық деңгейде. Мәселе соңғы екі қатарда.
Нейлон су сіңіреді және ұзарып кетеді. Құрғақ цехта дәлме-дәл дайындалған және ылғалды зауытта немесе жуылатын ортада орнатылған блок өлшемін өзгертеді. Уақыттық блокта бұл шегініс диаметрінің өзгеруін және тістің қосылуының солға ығысуын білдіреді.
Өндірушінің құжаттамасы бұл мәселені ақау емес, ал өнімнің дизайнына қойылатын талап ретінде айқын көрсетеді. Бұл полимерге тән қасиет.
Пластикалық блоктар жақсы жұмыс істейтін жерлер:
· Жеңіл жүктер, төмен жылдамдықтар
· Дыбысқа сезімтал қолданыстар
· Металл жылдамырақ бұзылатын коррозиялық орталар
· Белгілі бір мақсатпен шкивтің әріптеу бөлігі ретінде қолданылуы керек болған жағдайлар
Олар қайда қолданылмайды:
· Дәл орналастыру үшін, өйткені өлшемдік ауытқу мақсаттың мәнін жояды
· Жоғары момент үшін, өйткені тістер ығысады
· 100 °C-тан аспайтын ұзақ мерзімді температура шегіне жақын ыстық орталар
Біз тексерген жарияланған деректердегі бір шектеуді айқын көрсетуіміз керек: қаныққан ылғалдылық мәні мен сондықтан пайда болатын өлшемдік өзгеріс пайызы бастапқы техникалық парақтан алынбады. Жоғарыда келтірілген 24 және 96 сағаттық сіңіру көрсеткіштері нағыз; белгілі бір ортадағы ұзақ мерзімді тепе-теңдік әрекетінің сипатын сізге дәл маркасы бойынша материалдың тасымалдаушысы беруі керек.
Құйма темір ірі дөңгелектерде пайда болады, өндірушілер оларды HT150, HT200, HT250 және GG25 деген белгілермен атайды. Шойын алюминийдің орнына қолданылатын шекарасы — бұл өлшем мен құны туралы сұрақ, ал жарияланған ереже емес, біз нақты диаметр шекарасын растай алмадық. Практикада бұл құйманың экономикасымен анықталады: белгілі бір диаметрден кейін құю білеуден токарлауға қарағанда тиімдірек.
Тот баспайтын дөңгелектер SUS303, SUS304 және AISI 431 белгілерін қолданады. Қолданылуы — сумен жуу (washdown), мұндағы талап — механикалық өнімділіктен гөрі коррозияға төзімділік. Ескерту: 303 және 304 маркалары аустенитті болып келеді және жылумен қатайтуға келмейді, сондықтан ш stainless дөңгелек қатайтылған дөңгелек емес.
| Талап | Материалы |
| Жалпы өнеркәсіптік, орташа жүктеме | 6061-T6, жай немесе II типті анодталған |
| Абразивті белт, үздіксіз жұмыс | iII типті қатайтылған қабықшамен 6061-T6, өсуіне байланысты өлшемдер түзетілген |
| Жоғары момент немесе жоғары жылдамдық | C45 / 1045 болаты |
| Серво осіндегі ең аз инерция | Алюминий, тозуға төзімді |
| Жуылу, тамақпен тікелей әрекеттесу | Тот баспайтын |
| Жеңіл жұмыс режимі, үнсіз, төмен құны | PA6, өлшемдік ауытқуларға төзімді |
| Үлкен диаметр | Құйма темір |
Анодталған алюминий шкивтің қаттылығын болатқа теңдейме?
400–700 HV аралығындағы беттік қабат 1045 болатының 170–210 HB қаттылығынан қаттырақ. Бірақ оның астындағы негізгі материал әлі де жұмсақ алюминий, сондықтан шкив тісті жүктемелер кезінде әбден қатты әсерлерге төзбейді, бірақ әйнекке қарсы төзімді.
Неге анодталған шкив белтке дәл келмеді?
Ең ықтимал, тістердің пішіні номинал өлшемдер бойынша фрезерленген, ал қаптама қабатының өсуі тістер арасын тарылтқан. Сызбадағы өлшемдер анодталудан бұрын ба әлде кейін бе көрсетілгенін тексеріңіз.
Жуылу қолданысында нейлон шкив қолдануға бола ма?
Ол коррозияға төзімді, бірақ су сіңіреді және өлшемдік жағынан өзгереді. Дәлдік талаптары бар жуылу қолданысы үшін ең жақсы шешім — штайнсиз болат.
Шкивтер үшін 7075 6061-ге қарағанда жақсырақ па?
Ол күштірек, бірақ құны да жоғарырақ және коррозияға төзімсіз емес. Көпшілік жағдайда шкивтің жұмыс істеу шегі — бұл негізгі беріктік емес, беттің тозуы, сондықтан 6061 сериялы алюминийді қатайтудың нәтижесі әдетте серияны жақсартудан тиімдірек.
Алюминий шкив қандай температураны көтере алады?
6061-T6 сериясының максималды механикалық пайдалану температурасы 170 °C. Шын мәнінде шкивтен гөрі белтің шектеуші фактор болуы әдетте жиірек кездеседі.
Болат шкивтерге беттік өңдеу қажет пе?
Коррозиядан қорғау үшін, әдетте иә, орташа ортаға байланысты. Тозудан қорғау үшін 1045 маркалы болаттың қаттылығы 170–210 HB аралығында болса, қосымша қатайтусыз стандартты белтілерге қарсы жеткілікті.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. компаниясы HTD, GT, T, AT және империялық профильдерде алюминий, C45 болат, шойын және коррозияға төзімді болаттан тайминг шкивтерін өндіреді. Егер сіз қатайтылған анодталған шкивтерді тапсырыс берсеңіз, тістердің өлшемдері беттік қабат қойылғаннан бұрын ма әлде кейін бе — осы туралы бізге хабарласыңыз, сонда біз құралдың қозғалыс бағытын сәйкесінше орнатамыз.