 EN


Väčšina dopytov na ozubené remenové kolesá špecifikuje profil a počet zubov a necháva pole pre materiál prázdne alebo uvádza iba „hliník“ bez ďalšej špecifikácie. To je zvyčajne v poriadku pre ľahkú dopravnú pásku. Vznikajú problémy, ak je pohonný systém rýchly, horúci, mokrý alebo prenáša významný krútiaci moment.
Tu je uvedené, čo každý materiál skutočne ponúka, s údajmi z verejne dostupných zdrojov.
Výrobcovia ozubených remenových kolies uvádzajú zliatiny 6061, 6082, 7075, 6063 a zliatiny vhodné na sústruženie, napr. 2011 a AlCuMgPb. Zliatina 6061-T6 je najpoužívanejšia.
Publikované vlastnosti zliatiny 6061-T6:
| Nehnuteľnosť | Hodnota |
| Medza pevnosti v ťahu | 310 MPa |
| Medza klzu | 270 až 276 MPa |
| Tvrdosť | 93 až 95 HB |
| Hustota | 2,7 g/cm³ |
| Maximálna teplota prevádzky pri mechanickom zaťažení | 170 °C |
Rozhodujúcou hodnotou je tvrdosť. 93 až 95 HB je mäkké. Riemien s časovým ozubením má ťažné lana a ozubenú plochu z tkaniny alebo gumy, pričom tkanina je abrazívna. Ak sa riemen dlhšie časovo otáča pod zaťažením proti holým hliníkovým zubom, hliník sa opotrebuje, profil zubov sa rozšíri a vznikne väčší medzizubový priestor.
Preto existuje anodizácia na kolesách a práve tu sa mnoho ľudí nachytá.
Dôležité sú dva typy, oba pod štandardom MIL-PRF-8625:
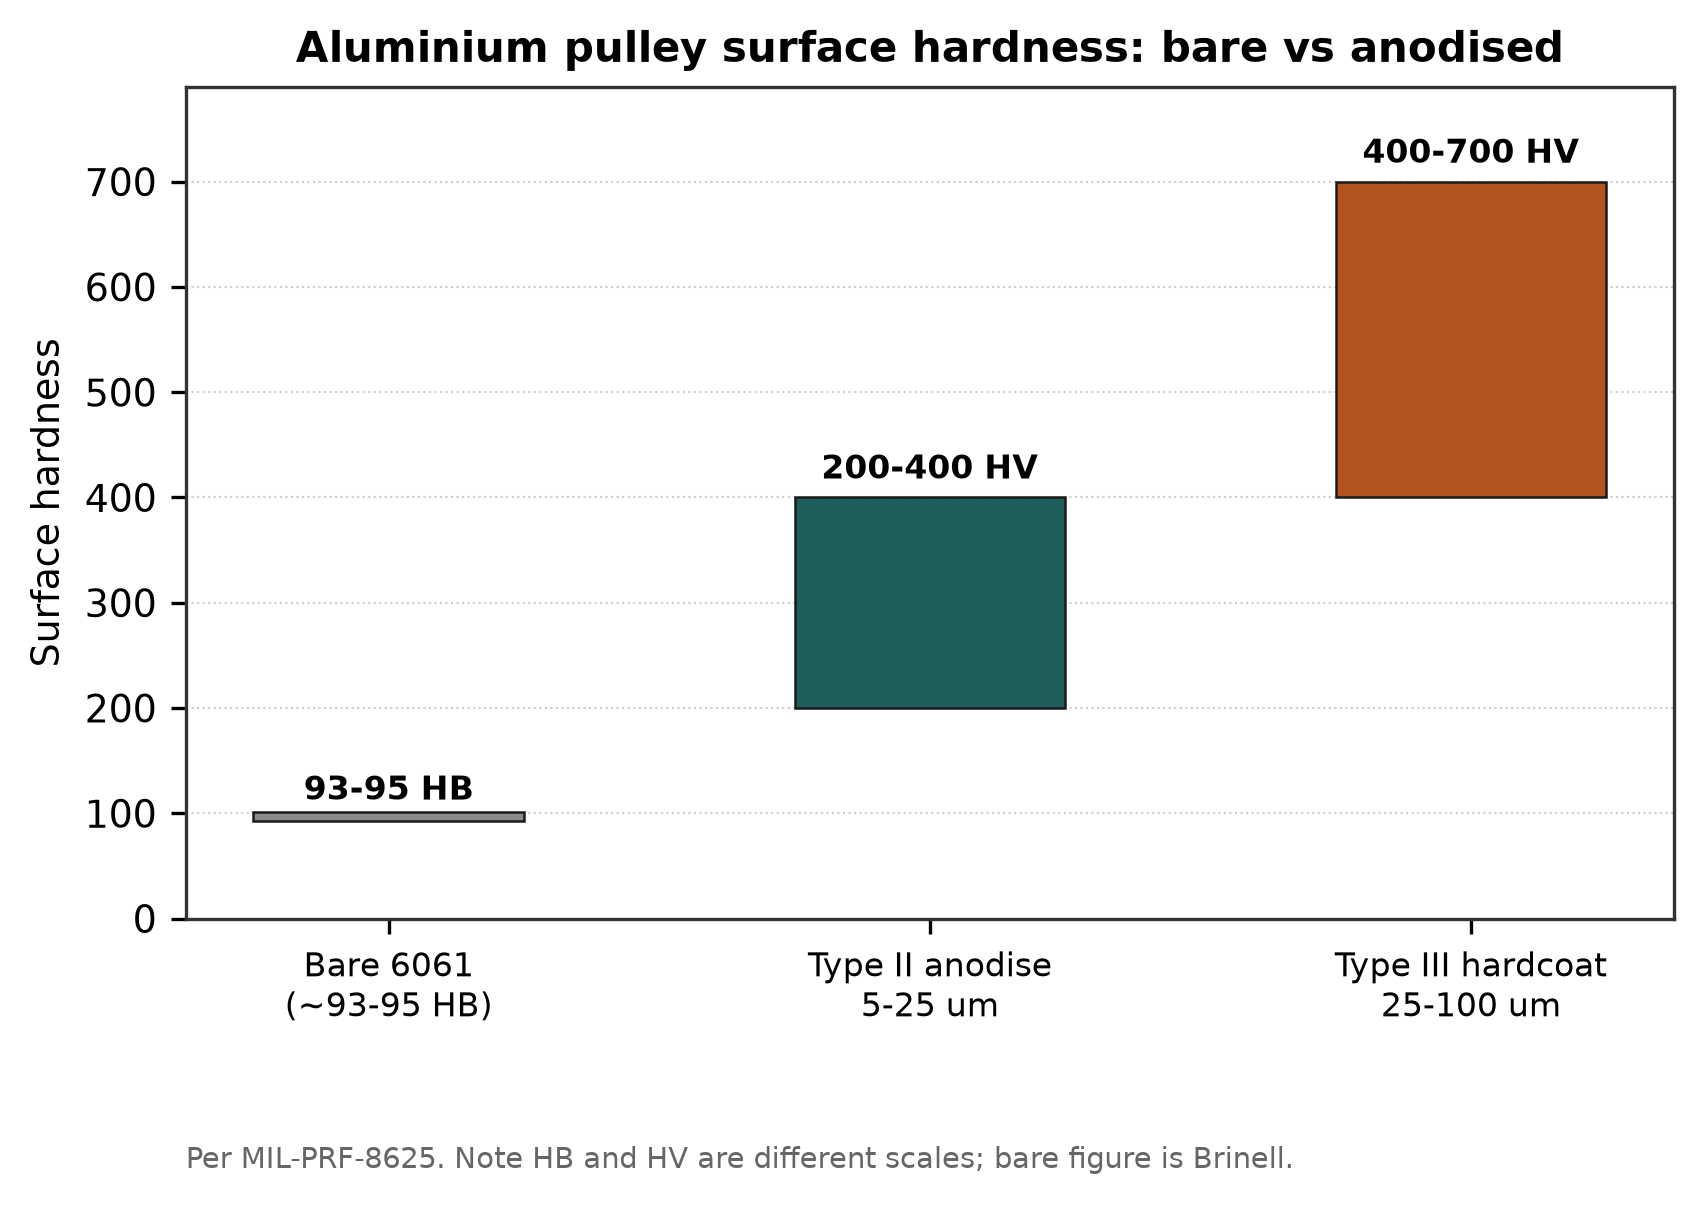
Povrchová tvrdosť hliníka bez povlaku, anodizovaného a tvrdo anodizovaného.
| Typ | Hrúbka | Tvrdosť povrchu | Typické využitie |
| Typ II (Sírová) | 5 až 25 µm | 200 až 400 HV | Všeobecná ochrana, estetická úprava povrchu |
| Typ III (tvrdá anodizácia) | 25 až 100 µm | 400 až 700 HV | Odporné povrchy, posuvné uloženia, priemyselné opotrebovateľné súčiastky |
Oproti neochrovanej zliatine 6061 s tvrdosťou 93 až 95 HB – to je výrazné zlepšenie. Tvrdá anodizácia typu III je špecifikáciou pre koleso, ktoré musí odolať abrazívnemu kontaktu s remeňom.
Teraz past. Anodizácia nie je povlak aplikovaný na povrch súčiastky. Ide o premenu povrchu, ktorá sa rozvíja:
Anodizácia sa rozvíja 50 % do materiálu (priestup) a 50 % von (nárast).
Rozmerný nárast je približne 50 % celkovej hrúbky povlaku na každú stranu.
Vychádzajúc z uverejnenej ukážky: povlak typu II s celkovou hrúbkou 0,5 mil dáva približne 6,35 µm nárastu na každú stranu, 6,35 µm priestupu a celkovú zmenu priemeru približne 12,70 µm. Pre povlak typu III s hrúbkou 2,0 mil sa očakáva približne 1,0 mil na každú stranu.
U ozubeného kolesa sa tento nárast nachádza na bočných plochách zubov. Tvrdý odtlačok kolesa obrábaný na menovité rozmery pred anodizáciou vychádza z lázně s užším priestorom medzi zubmi, ako je uvedené v výkresoch. Pri jemných roztečiach, ako sú T2.5 alebo AT3, desiatky mikrónov na každom boku zubu predstavujú významnú časť priestoru medzi zubmi.
Riešenie je jednoduché, avšak musí byť úmyselné: zuby sa musia obrábať s podmernými rozmermi o očakávaný prírastok, alebo sa musia špecifikovať konečné rozmery po anodizácii a nechať obrábací stroj spätným výpočtom určiť požadované rozmery pred anodizáciou. Nepoužiteľné je obrábanie na menovité rozmery, následné tvrdé anodizovanie a dúfanie v dobrý výsledok.
Ak objednávate tvrdé anodizované kolesá, uveďte, či sa vaše rozmery vzťahujú na stav pred alebo po povlaku. Túto otázku kladieme pri každej objednávke tvrdého anodizovania, pretože odpoveď ovplyvňuje programovú dráhu obrábacích strojov.
Bežné označenia oceľových remenic s ozubenie pre remeň s ozubami sú C45E, 1045, S45C a oceľ 45#.
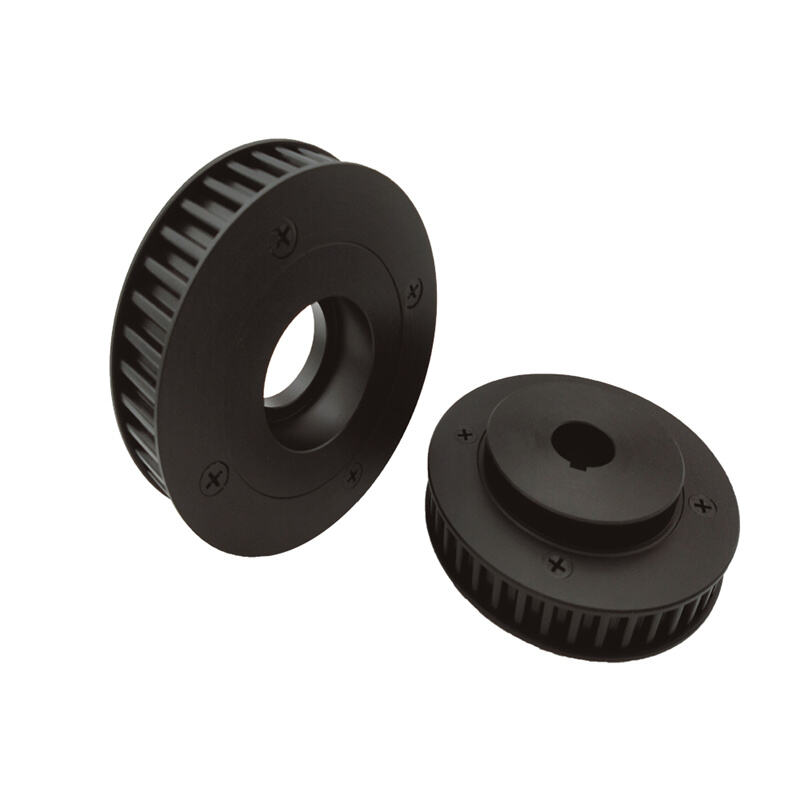
Hliníková remenica s ozubením profilu T10
Publikované vlastnosti ocele AISI 1045 / C45:
| Nehnuteľnosť | Hodnota |
| Medza pevnosti v ťahu | 570 až 700 MPa |
| Tvrdosť | 170 až 210 HB |
Približne dvojnásobná pevnosť v ťahu v porovnaní s materiálom 6061-T6 a približne dvojnásobná tvrdosť pred akoukoľvek povrchovou úpravou. Oficiálny dôvod uvedený výrobcami kĺbov je priamočiary: vyššia pevnosť a tvrdosť ako u hliníka, väčšia hmotnosť, vhodné pre vysoké zaťaženie a vysoké rýchlosti.
Hmotnosť nie je vždy nevýhodou. U poháňanej kľuky dodatočná zotrvačnosť vyrovnáva kolísanie rýchlosti. U servoosy, kde sa snažíte minimalizovať odrazenú zotrvačnosť, predstavuje reálnu nevýhodu.
Vyberte oceľ, ak:
· Krútiaci moment je dostatočne veľký na deformáciu hliníkových zubov
· Pohonný systém pracuje nepretržite pri vysokých rýchlostiach s abrazívnym remeňom
· Kľuka je malá, takže zaťaženie zubov sa sústreďuje na malý počet zubov
· Prevádzková teplota presahuje teplotné limity hliníka
Polymerové kľuky sa používajú v ľahkých aplikáciách, pri manipulácii s potravinami a v prípadoch, keď je dôležitá tichá prevádzka alebo nízka hmotnosť. Najbežnejším materiálom je PA6 (nylón 6).
Publikované údaje o PA6 z technického listu inžinierskeho polyméru:
| Nehnuteľnosť | Hodnota |
| Medza pevnosti v ťahu | 79 MPa |
| Teplota dlhodobého prevádzkového použitia | 100 °C |
| Teplota krátkodobého prevádzkového použitia | 160 °C |
| Absorpcia vody po dobu 24 h | 0.3% |
| Absorpcia vody po dobu 96 h | 0.6% |
Tahová pevnosť vyzerá rešpektovateľne, avšak dosahuje iba štvrtinu hodnoty zliatiny 6061. Problém je v posledných dvoch riadkoch.
Nylon absorbuje vodu a zväčšuje sa. Koleso pre remeňový pohonný ústroj, ktoré bolo obrábané s presnosťou v suchom dielni a následne inštalované v vlhkom prostredí alebo v prostredí s čistením vodou, mení svoje rozmery. U kolesa pre remeňový pohonný ústroj to znamená zmenu priemeru roztečného kruhu a tým aj zmenu zapadnutia zubov.
Dokumentácia výrobcu je v tejto súvislosti výslovne jasná: ide o aspekt, ktorý treba zohľadniť pri návrhu, nie o chybu. Je to vlastnosť prítomná v polyméri samotnom.
Kde plastové kladky fungujú dobre:
· Ľahké zaťaženia, nízke rýchlosti
· Aplikácie citlivé na hluk
· Korozívne prostredia, v ktorých by kovové kladky skoršie zlyhali
· Aplikácie, v ktorých je kladka úmyselne navrhnutá ako spotrebná súčiastka
Kde nefungujú:
· Presné polohovanie, pretože rozmerový posun znižuje účinnosť
· Vysoký krútiaci moment, pretože zuby sa strihajú
· Horúce prostredia blízko hranice 100 °C pre nepretržitý prevádzkový režim
Mali by sme jasne uviesť obmedzenie publikovaných údajov, ktoré sme mohli overiť: obsah nasýtenia vlhkosťou a výsledná percentuálna zmena rozmerov neboli dostupné z primárneho technického listu. Hodnoty absorpcie po 24 a 96 hodinách uvedené vyššie sú skutočné; dlhodobé rovnovážne správanie v konkrétnom prostredí by mal poskytnúť váš dodávateľ materiálu pre presnú triedu.
Litá železo vyskytuje sa u väčších kĺbov, s triedami ako HT150, HT200, HT250 a GG25, ktoré uvádzajú výrobcovia. Hranica, pri ktorej sa liate železo nahrádza hliníkom, je otázkou veľkosti a nákladov, nie publikovaným pravidlom, a konkrétny priemerový limit sme nedokázali overiť. V praxi je to určené ekonomikou liatia: nad určitým priemerom je liatie výhodnejšie ako obrábanie z polotovaru.
Nehrdzavejúcej kĺby používajú označenia ako SUS303, SUS304 a AISI 431. Použitie je v prostredí s umývaním (washdown), kde je požiadavkou odolnosť voči korózii, nie mechanický výkon. Upozorňujeme, že 303 a 304 sú austenitické a nedajú sa kalením zosilniť, preto nie je nehrdzavejúci kľbov nutne tvrdým kľbovom.
| Požiadavka | Materiál |
| Všeobecný priemyselný, stredné zaťaženie | 6061-T6, čistý alebo anodizovaný typ II |
| Abrazívny pás, nepretržitý prevádzkový režim | 6061-T6 s tvrdou vrstvou typu III, rozmery upravené na rozšírenie |
| Vysoký krútiaci moment alebo vysoká rýchlosť | Oceľ C45 / 1045 |
| Minimálna zotrvačnosť na servosúlahe | Hliník, odolný voči opotrebovaniu |
| Čistenie pod tlakom, kontakt s potravinami | Nehrdzavejúcej |
| Ľahká prevádzka, tichý, nízka cena | Polyamid 6, odolný voči zmenám rozmerov |
| Veľký priemer | Litá železo |
Urobí anodizácia s tvrdou vrstvou môj hliníkový kolesový kladkou takú pevnú ako oceľ?
Povrchová vrstva s tvrdosťou 400 až 700 HV je tvrdšia ako oceľ 1045 s tvrdosťou 170 až 210 HB. Základný materiál pod ňou je stále mäkký hliník, preto kladka odoláva opotrebovaniu, ale nie deformácii pri veľkých zubových zaťaženiach.
Prečo sa moja anodizovaná kladka nezhodovala s remeňom?
Najpravdepodobnejšie boli zuby opracované na menovité rozmery a rast povlaku zúžil priestor medzi zubmi. Skontrolujte, či boli rozmerové údaje na výkresoch určené pred alebo po anodizácii.
Môžem použiť kladku z nylonu v aplikácii s čistením pod tlakom?
Odoláva korózii, ale absorbuje vodu a mení svoje rozmery. Pri umývaní s presnými požiadavkami je nerezová oceľ lepšou voľbou.
Je zliatina 7075 lepšia ako 6061 pre kladky?
Je sílsia, ale zároveň je drahšia a menej odolná voči korózii. Pri väčšine aplikácií kladiek je obmedzením skôr povrchové opotrebovanie než celková pevnosť, preto sa tvrdé povlaky na zliatine 6061 zvyčajne osvedčia lepšie než zvýšenie kvality zliatiny.
Akú teplotu dokáže hliníková kladka vydržať?
zliatina 6061-T6 má maximálnu mechanickú prevádzkovú teplotu 170 °C. V praxi je však obvykle remeň obmedzujúcim prvkom výrazne skôr než kladka.
Potrebujú oceľové kladky povrchovú úpravu?
Na ochranu pred koróziou áno, často to závisí od prostredia. Na ochranu proti opotrebovaniu je oceľ 1045 s tvrdosťou 170 až 210 HB všeobecne dostatočná pri použití so štandardnými remeňmi bez ďalšieho zhutnenia.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. strojovo spracováva ozubenie remeníc z hliníka, ocele C45, liatiny a nehrdzavejúcej ocele v profiloch HTD, GT, T, AT a imperiálnych profiloch. Ak objednávate tvrdo anodizované remenice, uveďte nám, či sú rozmery zubov pred alebo po povlaku, a my nastavíme nástrojovú dráhu príslušne.