 EN


W większości zapytań dotyczących kół zębatych synchronicznych podawane są profil i liczba zębów, natomiast materiał pozostaje nieokreślony albo wskazywany jako „aluminium” bez dalszego doprecyzowania. Dla lekkiego przenoszenia napędu jest to zwykle wystarczające. Powoduje jednak problemy w przypadku napędów szybkich, gorących, wilgotnych lub przenoszących znaczny moment obrotowy.
Poniżej przedstawiono rzeczywiste właściwości poszczególnych materiałów, oparte na danych publikowanych.
Producenci kół zębatych wymieniają stop 6061, 6082, 7075, 6063 oraz gatunki łatwe do obróbki, takie jak 2011 i AlCuMgPb. Najczęściej stosowanym stopem jest 6061-T6.
Opublikowane właściwości stopu 6061-T6:
| Nieruchomości | Wartość |
| Wytrzymałość na rozciąganie | 310 MPa |
| Wytrzymałość na zginanie | 270–276 MPa |
| Twardość | 93–95 HB |
| Gęstość | 2,7 g/cm³ |
| Maksymalna temperatura eksploatacji mechanicznej | 170 °C |
Kluczową wartością jest twardość. 93–95 HB to miękkość. Pasek rozrządu ma sznurki wytrzymałościowe oraz powierzchnię zębów z tkaniny lub gumy; tkanina jest ścieralna. Przy obciążeniu długotrwałe tarcie pasa o odsłonięte zęby z aluminium powoduje zużycie aluminium, rozszerzenie profilu zębów i wzrost luzu.
Dlatego na kołach pasowych stosuje się anodowanie – a to właśnie w tym miejscu wiele osób popełnia błąd.
Istotne są dwa typy, oba określone w normie MIL-PRF-8625:
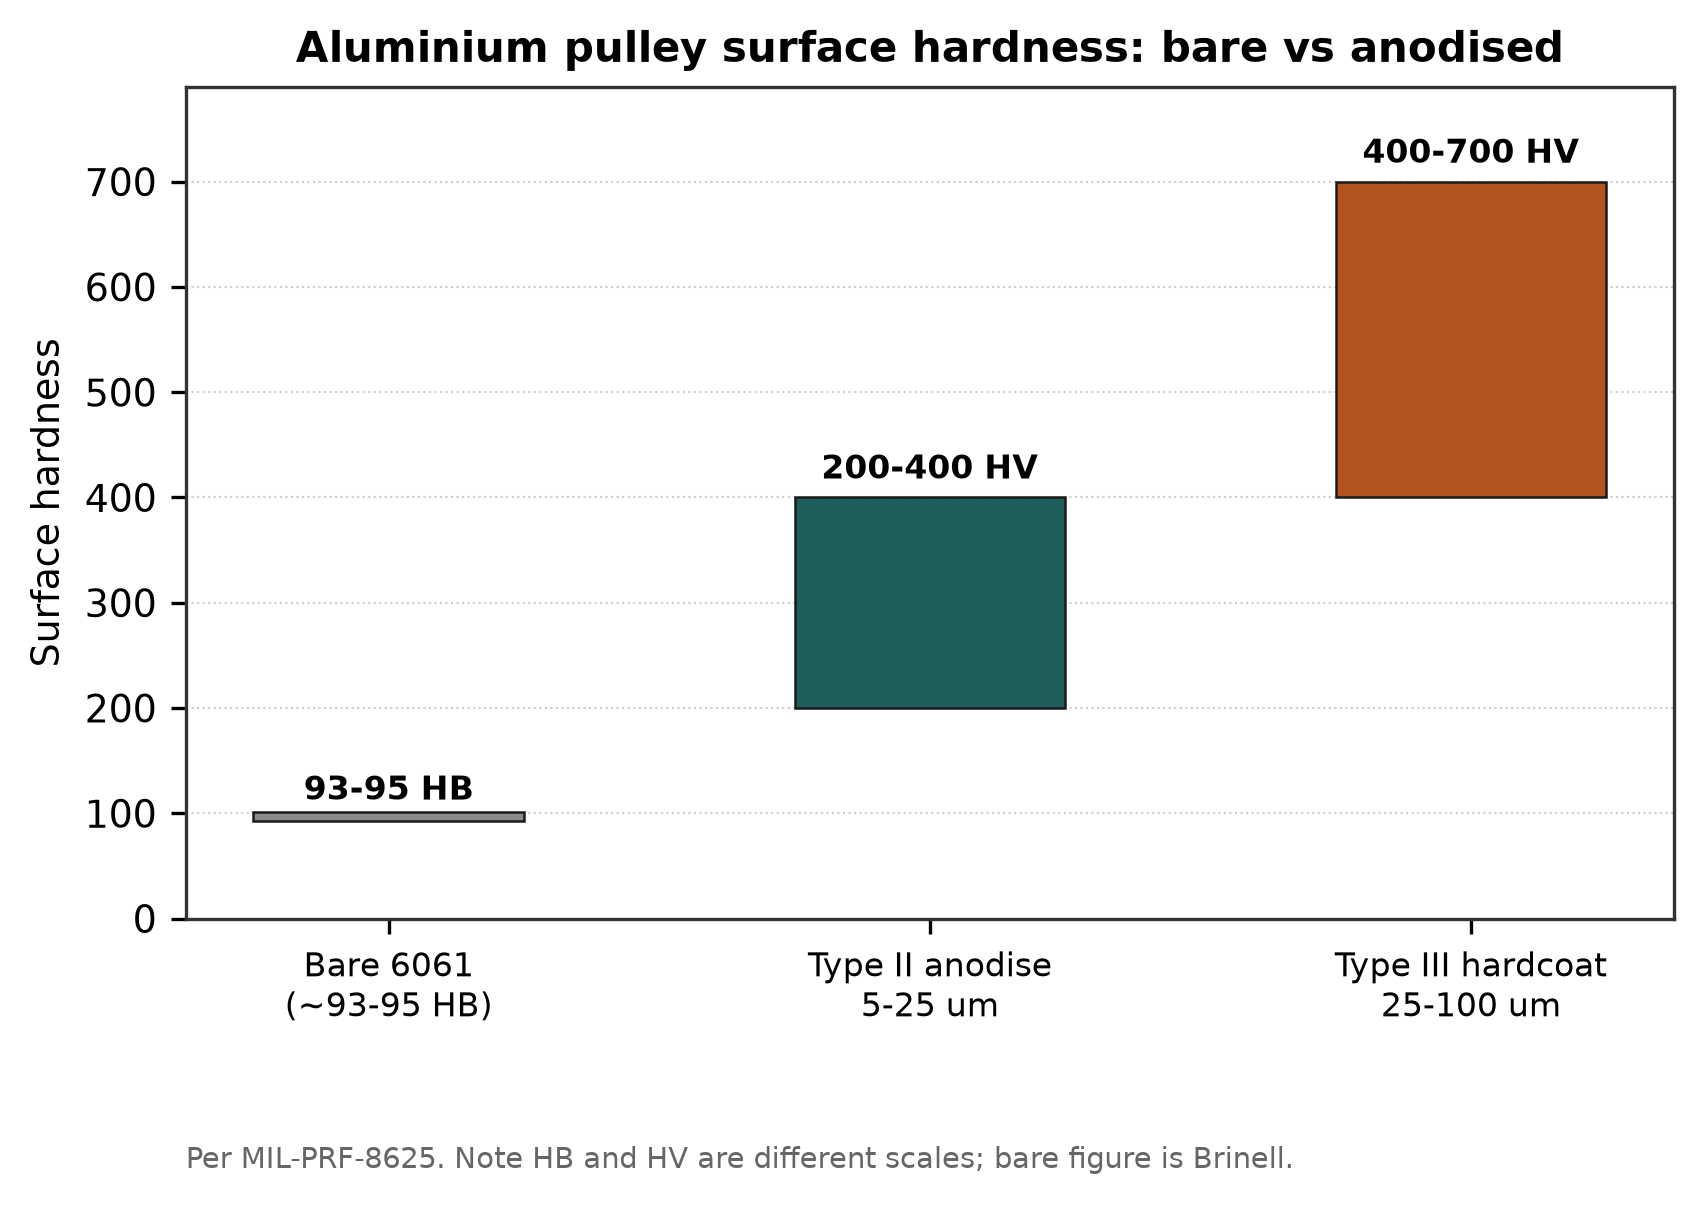
Twardość powierzchniowa aluminium nieanodowanego, anodowanego i twardoanodowanego.
| Typ | Grubość | Twardość powierzchni | Typowe zastosowanie |
| Typ II (Siarkowy) | 5–25 µm | 200–400 HV | Ochrona ogólna, wykańczanie estetyczne |
| Typ III (utwardzane) | 25–100 µm | 400 do 700 HV | Powierzchnie ścieralne, połączenia ślizgowe, przemysłowe części odporne na zużycie |
W porównaniu do surowego aluminium 6061 o twardości 93–95 HB – to znaczna poprawa. Twarda warstwa anodowa typu III jest specyfikacją dla koła pasowego, które musi wytrzymać kontakt z ściernym paskiem.
Teraz pułapka. Anodowanie nie polega na nałożeniu powłoki na powierzchnię elementu. Przemienny proces ten zmienia samą powierzchnię i powłoka rośnie:
Warstwa anodowa rośnie w 50% w głąb materiału (penetracja) i w 50% na zewnątrz (budowa).
Zmiana wymiarów wynosi mniej więcej 50% całkowitej grubości powłoki po każdej stronie.
Obliczenia oparte na podanym przykładzie: powłoka typu II o łącznej grubości 0,5 mil daje około 6,35 µm budowy po każdej stronie oraz 6,35 µm penetracji, co daje łączną zmianę średnicową około 12,70 µm. Dla powłoki typu III o grubości 2,0 mil należy spodziewać się około 1,0 mil po każdej stronie.
Na kole zębatym synchronicznym ten przyrost występuje na bocznych powierzchniach zębów. Tarcza napinająca z twardą powłoką, frezowana do nominalnych wymiarów przed anodowaniem, po wyjęciu z kąpieli ma węższe przestrzenie między zębami niż wynika to z rysunku. W przypadku profili o małym skoku, takich jak T2,5 lub AT3, kilkadziesiąt mikrometrów na każdej ścianie zęba stanowi istotną część przestrzeni między zębami.
Rozwiązanie jest proste, ale musi być celowe: frezowanie kształtu zęba z niedomiarem odpowiadającym przewidywanemu rozszerzeniu lub podanie końcowych wymiarów po anodowaniu i pozostawienie obliczeń ścieżki narzędzia frezarzowi. Nie działa natomiast frezowanie do wymiarów nominalnych, a następnie nanoszenie twardzej powłoki i liczenie na szczęście.
Jeśli zamawiasz tarcze napinające z twardą powłoką, określ, czy podane przez Ciebie wymiary odnoszą się do stanu przed czy po pokryciu powłoką. Zadajemy to pytanie przy każdym zamówieniu tarcz z twardą powłoką, ponieważ odpowiedź wpływa na ścieżkę narzędzia.
Typowe oznaczenia stali stosowanej do tarcz napinających to C45E, 1045, S45C oraz stal 45#.
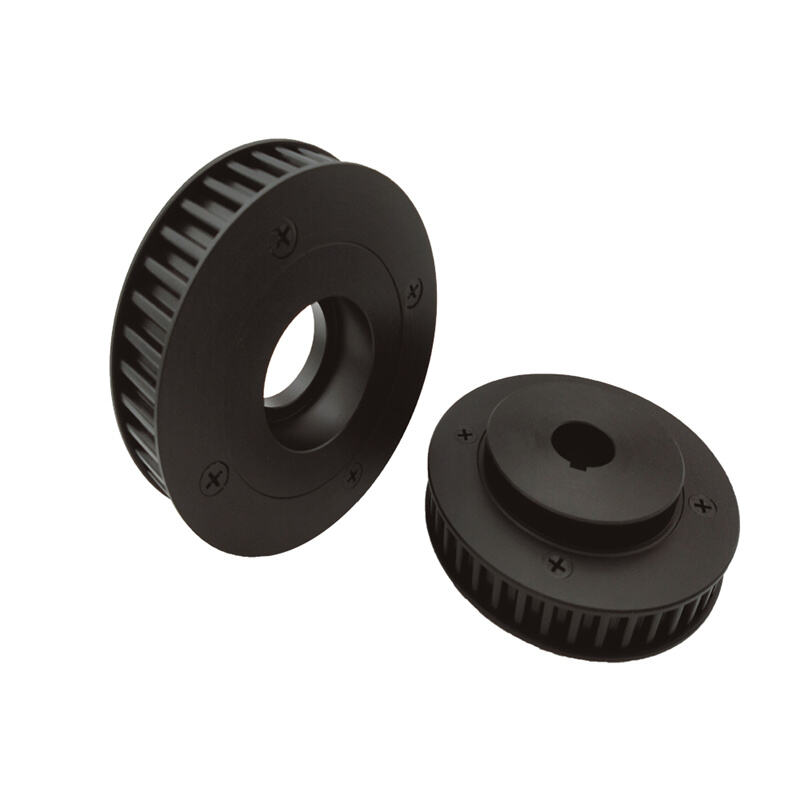
Aluminiowa tarcza napinająca o profilu T10
Opublikowane właściwości stali AISI 1045 / C45:
| Nieruchomości | Wartość |
| Wytrzymałość na rozciąganie | 570–700 MPa |
| Twardość | 170–210 HB |
Około dwukrotnie wyższa wytrzymałość na rozciąganie niż stopu 6061-T6 oraz około dwukrotnie większa twardość przed jakąkolwiek obróbką powierzchniową. Oficjalne uzasadnienie producentów przekładni krążkowych jest proste: wyższa wytrzymałość i twardość niż aluminium, cięższa konstrukcja, odpowiednia do dużych obciążeń i wysokich prędkości.
Masa nie zawsze stanowi wadę. W przypadku krążka napędzanego dodatkowa bezwładność łagodzi wahania prędkości. W układzie serwonapędu, gdzie dąży się do minimalizacji bezwładności odbitej, stanowi to rzeczywisty koszt.
Wybierz stal, gdy:
· Moment obrotowy jest wystarczająco duży, aby odkształcić zęby wykonane z aluminium
· Napęd pracuje ciągle z dużą prędkością przy użyciu taśmy ścierniej
· Krążek ma mały rozmiar, więc obciążenie zębów skupia się na niewielkiej liczbie zębów
· Temperatura eksploatacyjna przekracza zakres tolerowany przez aluminium
Krążki polimerowe stosuje się w zastosowaniach o niskim obciążeniu, w przetwórstwie żywności oraz tam, gdzie ważna jest cisza lub masa. Najczęściej stosowanym materiałem jest PA6 (nylon 6).
Opublikowane dane dla PA6 z karty technicznej polimeru inżynierskiego:
| Nieruchomości | Wartość |
| Wytrzymałość na rozciąganie | 79 MPa |
| Temperatura robocza w długim okresie | 100 °C |
| Temperatura robocza w krótkim okresie | 160 °C |
| Wchłanianie wody, 24 h | 0.3% |
| Wchłanianie wody, 96 h | 0.6% |
Wytrzymałość na rozciąganie wydaje się satysfakcjonująca i wynosi jedną czwartą wytrzymałości stopu 6061. Problem dotyczy dwóch ostatnich wierszy.
Nylon wchłania wodę i ulega rozszerzeniu. Koło pasowe wykonane z dokładnością wymiarową w suchym warsztacie, a następnie zamontowane w wilgotnej instalacji lub środowisku poddanym myciu pod ciśnieniem, zmienia swoje wymiary. W przypadku koła zębatego synchronicznego oznacza to zmianę średnicy podziałowej oraz zmianę współpracy zębów.
Dokumentacja producenta wyraźnie wskazuje, że jest to aspekt wymagający uwzględnienia w fazie projektowania, a nie wada. Jest on nieodłączny od właściwości tego polimeru.
Miejsca, w których koła pasowe z tworzyw sztucznych działają dobrze:
· Łagodne obciążenia, niskie prędkości
· Zastosowania wrażliwe na hałas
· Środowiska korozyjne, w których metal ulega szybszemu uszkodzeniu
· Zastosowania, w których koło pasowe jest celowo częścią zużywającą się pierwszą
Gdzie nie nadają się do:
· Precyzyjnego pozycjonowania, ponieważ dryf wymiarowy uniemożliwia osiągnięcie zamierzonego celu
· Wysokich momentów obrotowych, ponieważ zęby ulegają ścinaniu
· Gorących środowisk blisko granicy ciągłej pracy 100 °C
Należy jasno określić ograniczenie w opublikowanych danych, które udało nam się zweryfikować: zawartość wilgoci nasycenia oraz wynikająca z niej procentowa zmiana wymiarów nie były dostępne w pierwotnym arkuszu danych technicznych. Wartości pochłonięcia wilgoci po 24 i 96 godzinach powyżej są rzeczywiste; długoterminowe zachowanie w stanie równowagi w konkretnym środowisku należy uzyskać od dostawcy materiału dla dokładnie określonego gatunku.
Żelazo odlewane pojawia się w większych kołach pasowych, z gatunkami takimi jak HT150, HT200, HT250 i GG25, oznaczanymi przez producentów. Próg, powyżej którego żeliwo zastępuje aluminium, zależy od rozmiaru i kosztów, a nie od opublikowanej reguły; nie udało się nam zweryfikować konkretnego przekroju średnicy. W praktyce decyduje ekonomia odlewania: powyżej określonej średnicy odlewanie jest tańsze niż frezowanie z gotowego pręta.
Nieczerwona koła pasowe używają oznaczeń takich jak SUS303, SUS304 i AISI 431. Zastosowanie to mycie pod ciśnieniem (washdown), gdzie kluczowym wymaganiem jest odporność na korozję, a nie wydajność mechaniczna. Należy zauważyć, że stopy 303 i 304 są austenityczne i nie nadają się do hartowania termicznego, więc koło pasowe ze stali nierdzewnej nie jest kołem twardym.
| Wymaganie | Materiał |
| Ogólnoprzemysłowe, obciążenie umiarkowane | 6061-T6, zwykłe lub anodowane typu II |
| Taśma szlifowa, praca ciągła | 6061-T6 z twardą warstwą anodową typu III, wymiary skorygowane pod kątem rozszerzenia |
| Duży moment obrotowy lub wysoka prędkość | Stal C45 / 1045 |
| Minimalna bezwładność na osi serwonapędu | Aluminium, akceptowana ścieralność |
| Oczyszczanie pod ciśnieniem, kontakt z żywnością | Nieczerwona |
| Lekkie obciążenie, cicha praca, niski koszt | PA6, tolerancja zmian wymiarowych |
| Dużym średnicą | Żelazo odlewane |
Czy hartowana anodyzacja sprawi, że mój pasek z aluminium będzie tak twardy jak stal?
Warstwa powierzchniowa o twardości 400–700 HV jest twardsza niż stal 1045 o twardości 170–210 HB. Podłoże pod nią pozostaje miękkim aluminium, więc koło pasowe wykazuje odporność na zużycie, ale nie na odkształcenie pod dużymi obciążeniami zębów.
Dlaczego moje anodowane koło pasowe nie pasuje poprawnie do paska?
Najprawdopodobniej kształt zębów został wykonany zgodnie z wymiarami nominalnymi, a warstwa powłoki spowodowała ich zwężenie. Sprawdź, czy wymiary na rysunku zostały określone przed czy po anodyzacji.
Czy mogę używać koła pasowego z nylonu w zastosowaniu z oczyszczaniem pod ciśnieniem?
Odporność na korozję jest wysoka, ale materiał pochłania wodę i ulega zmianom wymiarowym. W przypadku oczyszczania pod ciśnieniem z wymaganiami precyzyjnymi lepszym wyborem jest stal nierdzewna.
Czy stop 7075 jest lepszy od 6061 w zastosowaniach kół pasowych?
Jest silniejszy, ale również droższy i mniej odporny na korozję. W przypadku większości zastosowań przekładni klinowych decydującym czynnikiem jest zużycie powierzchniowe, a nie wytrzymałość objętościowa, dlatego hartowanie powierzchniowe stopu 6061 zazwyczaj daje lepsze rezultaty niż podniesienie klasy stopu.
Jaka temperatura jest dopuszczalna dla przekładni klinowej z aluminium?
stop 6061-T6 ma maksymalną temperaturę eksploatacji mechanicznej wynoszącą 170 °C. W praktyce zwykle pasek staje się elementem ograniczającym znacznie wcześniej niż przekładnia klinowa.
Czy przekładnie klinowe ze stali wymagają obróbki powierzchniowej?
W celu ochrony przed korozją – często tak, w zależności od środowiska pracy. W zakresie odporności na zużycie stal 1045 o twardości 170–210 HB zazwyczaj wystarcza do współpracy ze standardowymi pasami bez dodatkowego hartowania.
Firma Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. wykonuje przekładnie klinowe z aluminium, stali C45, żeliwa oraz stali nierdzewnej w profilach HTD, GT, T, AT i calowych. Jeśli zamawiasz przekładnie z twardą anodą, poinformuj nas, czy wymiary zębów podano przed czy po naniesieniu powłoki – dostosujemy ścieżkę narzędzia odpowiednio.