 EN


Majoritatea cererilor de ofertă pentru roți de sincronizare specifică profilul și numărul de dinți, lăsând materialul nespecificat sau menționând doar «aluminiu», fără a-l preciza mai departe. Aceasta este, de obicei, acceptabilă pentru o transmisie ușoară. Provocă probleme atunci când antrenajul este rapid, fierbinte, umed sau transmite un cuplu semnificativ.
Iată ce oferă fiecare material, cu date publicate.
Producătorii de roți de sincronizare listează aliajele 6061, 6082, 7075, 6063 și grade ușor prelucrabile, cum ar fi 2011 și AlCuMgPb. Aliajul 6061-T6 este cel mai utilizat.
Proprietățile publicate ale aliajului 6061-T6:
| Proprietate | Valoare |
| Rezistență la tractiune | 310 MPa |
| Rezistență la curgere | 270–276 MPa |
| Duritate | 93–95 HB |
| Densitatea | 2,7 g/cm³ |
| Temperatura maximă de funcționare mecanică | 170 °C |
Valoarea esențială este duritatea. 93–95 HB este moale. O curea de distribuție are cordoane de întindere și o față dantată din țesătură sau cauciuc, iar țesătura este abrazivă. Dacă se rulează o curea împotriva dinților din aluminiu neanodizați, suficient de mult timp și sub sarcină, aluminiul se uzează, profilul dinților se lărgește și jocul devine mai mare.
De aceea există anodizarea la role, iar aici mulți oameni greșesc.
Două tipuri sunt relevante, ambele conform standardului MIL-PRF-8625:
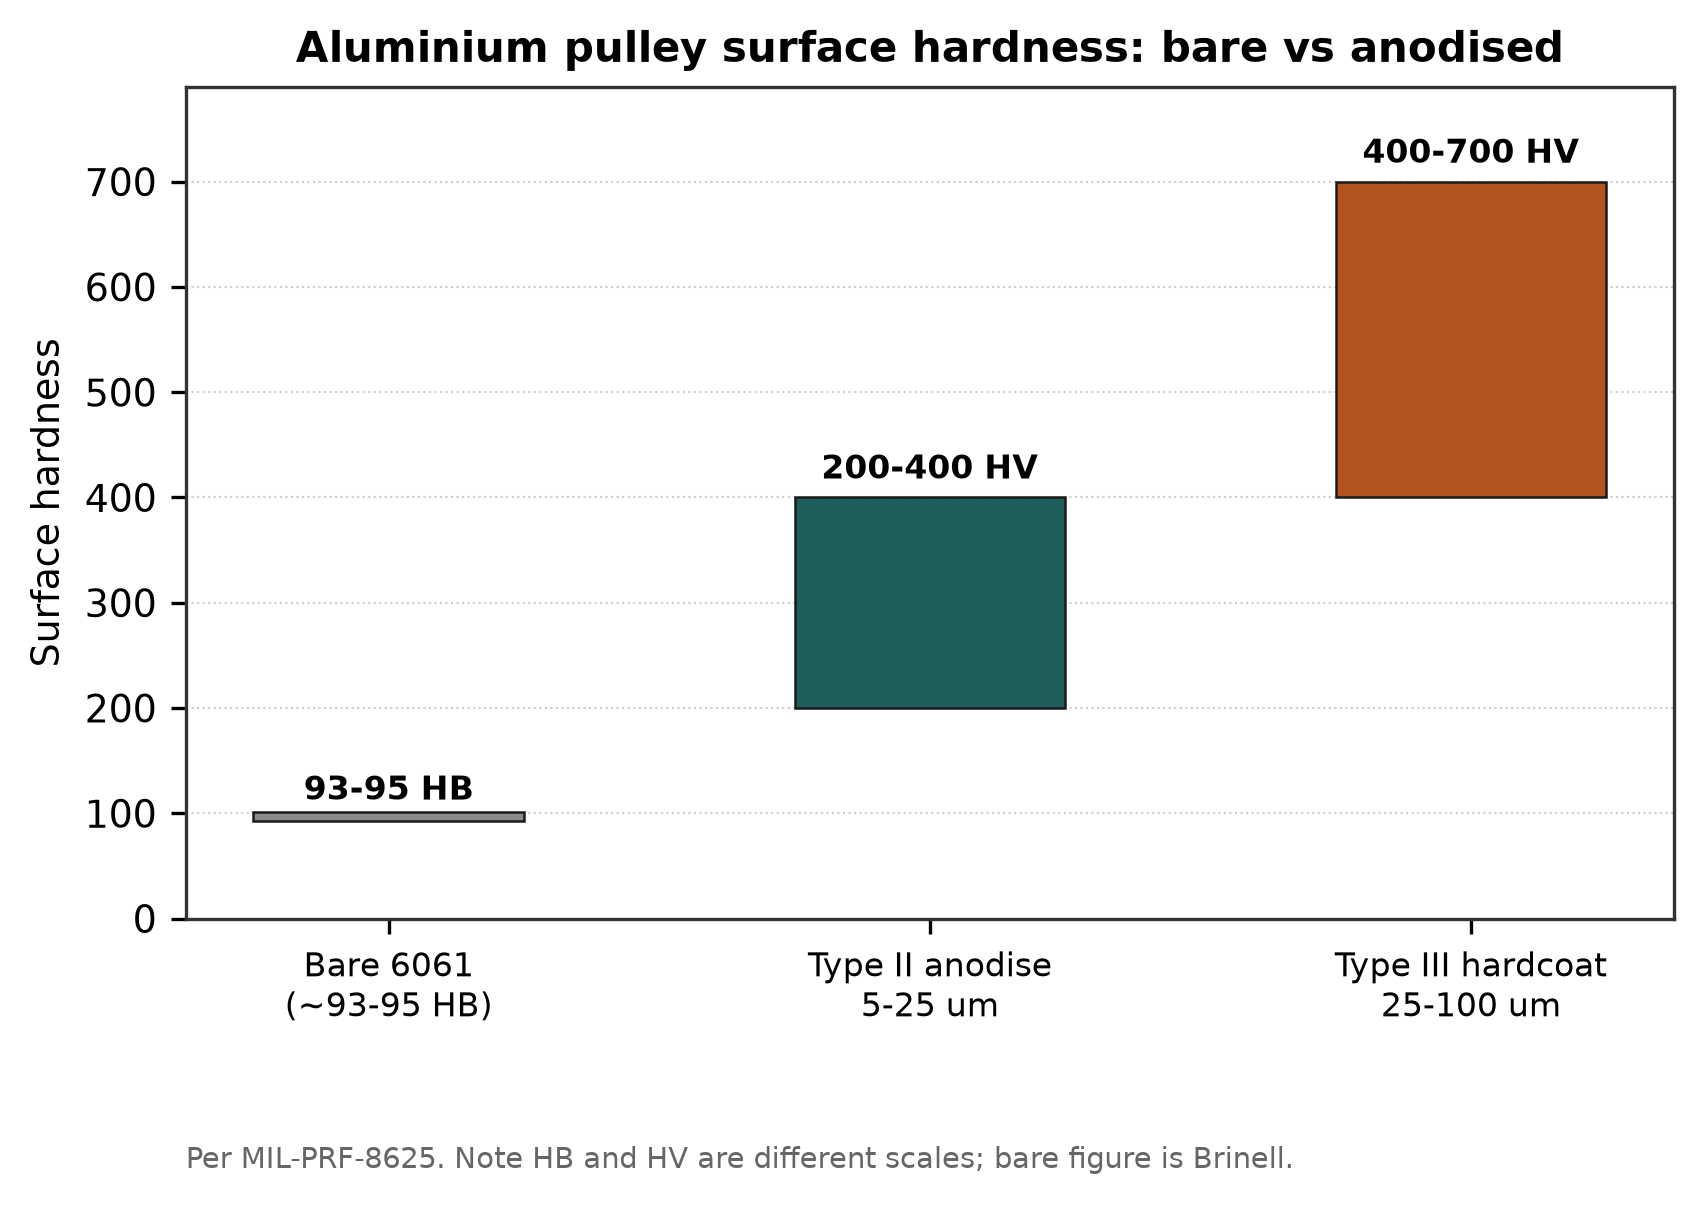
Duritatea superficială a aluminiului neanodizat, anodizat și anodizat dur.
| Tip | Grosime | Rezistență suprafață | Utilizare tipică |
| Tip II (sulfuric) | 5–25 µm | 200–400 HV | Protecție generală, finisaj estetic |
| Tip III (Hardcoat) | 25–100 µm | 400 până la 700 HV | Suprafețe de uzură, ajustaje glisante, piese industriale supuse uzurii |
În comparație cu aliajul neanodizat 6061, care are o duritate de 93–95 HB, aceasta reprezintă o îmbunătățire semnificativă. Stratul anodic de tip III este specificația pentru o roată de transmisie care trebuie să reziste contactului abraziv al curelei.
Acum capcana. Anodizarea nu este un strat aplicat pe suprafața piesei. Ea transformă suprafața și crește:
Anodizarea crește cu 50 % în interiorul materialului (penetrație) și cu 50 % spre exterior (depunere).
Creșterea dimensională este aproximativ 50 % din grosimea totală a stratului pe fiecare parte.
Calculul se bazează pe exemplul publicat: un strat de tip II cu grosime totală de 0,5 mil produce o depunere de aproximativ 6,35 µm pe fiecare parte, o penetrație de 6,35 µm și o modificare diametrală totală de aproximativ 12,70 µm. Pentru un strat de tip III cu grosime de 2,0 mil, se așteaptă o valoare de aproximativ 1,0 mil pe fiecare parte.
La o roată de distribuție, această creștere se localizează pe flancurile dinților. O roată dințată cu acoperire dură, prelucrată la dimensiunile nominale înainte de anodizare, iese din baia de anodizare cu spații între dinți mai mici decât cele specificate în desen. La profile cu pas fin, cum ar fi T2.5 sau AT3, zeci de microni pe fiecare flanc reprezintă o fracțiune semnificativă a spațiului dintre dinți.
Soluția este simplă, dar trebuie aplicată intenționat: prelucrarea formei dinților la dimensiuni sub cele nominale, cu valoarea așteptată de creștere, sau specificarea dimensiunilor finale după acoperire și lăsarea mecanicului să calculeze invers. Nu funcționează prelucrarea la dimensiunile nominale, apoi acoperirea dură și speranța că totul va fi în regulă.
Dacă comandați roți dințate cu acoperire dură, indicați clar dacă dimensiunile specificate se referă la stadiul anterior sau posterior aplicării acoperirii. Punem această întrebare la fiecare comandă de acoperire dură, deoarece răspunsul modifică traiectoria sculei.
Designațiile frecvente pentru roțile dințate din oțel sunt C45E, 1045, S45C și oțel 45#.
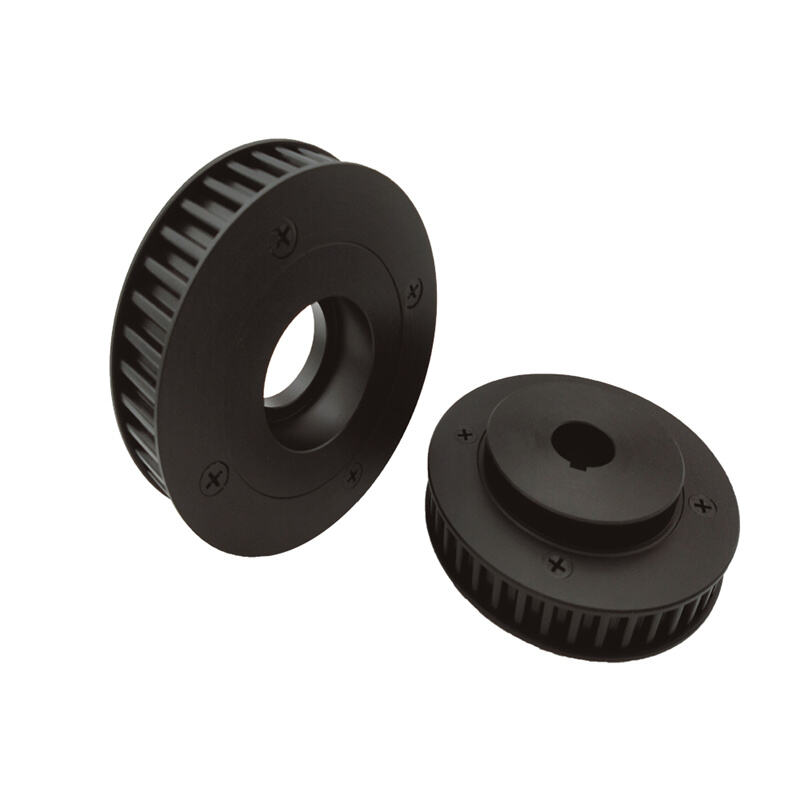
Roată dințată din aluminiu cu profil T10
Proprietățile publicate ale oțelului AISI 1045 / C45:
| Proprietate | Valoare |
| Rezistență la tractiune | 570 până la 700 MPa |
| Duritate | 170 până la 210 HB |
Aproximativ de două ori rezistența la tracțiune a aliajului 6061-T6 și aproximativ de două ori duritatea înainte de orice tratament de suprafață. Motivul publicat de producătorii de role este simplu: rezistență și duritate superioare aluminiului, masă mai mare, potrivit pentru sarcini mari și viteze ridicate.
Masa nu este întotdeauna un dezavantaj. La o rolă condusă, inerția suplimentară atenuează variațiile de viteză. Într-un sistem cu axă servo, unde se urmărește minimizarea inerției reflectate, aceasta reprezintă un cost real.
Alegeți oțelul atunci când:
· Cuplul este suficient de mare pentru a deforma dinții din aluminiu
· Transmisia funcționează continuu la viteză ridicată cu o curea abrazivă
· Rolele sunt mici, astfel încât sarcinile pe dinți se concentrează asupra unui număr redus de dinți
· Temperatura de funcționare depășește limita suportată de aluminiu
Rolele din polimer sunt utilizate în aplicații ușoare, în domeniul manipulării produselor alimentare și acolo unde zgomotul sau masa reprezintă factori importanți. PA6 (nilon 6) este cel mai răspândit.
Datele publicate pentru PA6, extrase din fișa tehnică a unui polimer industrial:
| Proprietate | Valoare |
| Rezistență la tractiune | 79 MPa |
| Temperatura de funcționare pe termen lung | 100 °C |
| Temperatura de funcționare pe termen scurt | 160 °C |
| Absorbția apei, 24 h | 0.3% |
| Absorbția apei, 96 h | 0.6% |
Rezistența la tracțiune pare respectabilă, fiind un sfert din cea a aliajului 6061. Problema este în ultimele două rânduri.
Nylonul absoarbe apă și se umflă. O roată de transmisie prelucrată la toleranță într-un atelier uscat și montată într-o instalație umedă sau într-un mediu supus spălării cu apă își modifică dimensiunile. În cazul unei roți de transmisie cu dantură, aceasta înseamnă o modificare a diametrului de pas și, implicit, o modificare a angrenării dinților.
Documentația producătorului specifică clar că acest aspect trebuie luat în considerare la proiectare, nu reprezintă un defect. Este o caracteristică intrinsecă a polimerului.
Unde funcționează bine roțile de transmisie din plastic:
· Încărcături ușoare, viteze scăzute
· Aplicații sensibile la zgomot
· Medii corozive în care metalul s-ar degrada mai rapid
· Aplicații în care roata de curea este intenționat piesa sacrificabilă
Unde nu se folosesc:
· Poziționarea precisă, deoarece derivarea dimensională anulează scopul
· Cuplu ridicat, deoarece dinții se forțează
· Medii calde, aproape de limita continuă de 100 °C
Trebuie să fim clari cu privire la o limitare a datelor publicate pe care le-am putut verifica: conținutul de umiditate la saturație și modificarea dimensională procentuală rezultată nu au fost obținute dintr-o fișă tehnică primară. Valorile de absorbție de 24 și 96 de ore de mai sus sunt reale; comportamentul de echilibru pe termen lung într-un mediu specific trebuie obținut de la furnizorul dumneavoastră de materiale, pentru gradul exact.
Fier de fier apare în role mai mari, cu calități precum HT150, HT200, HT250 și GG25, denumite de producători. Pragul la care fonta înlocuiește aluminiul este o chestiune de dimensiune și cost, nu o regulă publicată, iar noi nu am putut verifica o limită specifică de diametru. În practică, acest lucru este determinat de economia turnării: peste un anumit diametru, turnarea este mai avantajoasă decât prelucrarea din lingou.
Oțelului inoxidabil rolele folosesc designații precum SUS303, SUS304 și AISI 431. Aplicația este spălarea intensă (washdown), unde cerința principală este rezistența la coroziune, nu performanța mecanică. Se observă că 303 și 304 sunt oțeluri inoxidabile austenitice și nu pot fi întărite prin tratament termic, astfel încât o rolă din oțel inoxidabil nu este o rolă dură.
| Cerință | Material |
| Industrial general, sarcină moderată | 6061-T6, netratat sau anodizat tip II |
| Belt abraziv, funcționare continuă | 6061-T6 cu anodizare dură tip III, dimensiunile corectate pentru dilatare |
| Cuplu ridicat sau viteză ridicată | Oțel C45 / 1045 |
| Inerție minimă pe axa servo | Aluminiu, se acceptă uzura |
| Curățare cu apă sub presiune, contact cu alimente | Oțelului inoxidabil |
| Sarcină ușoară, liniștit, cost redus | PA6, acceptă deriva dimensională |
| Diametru mare | Fier de fier |
Va face anodizarea cu strat dur ca oțelul roata de transmisie din aluminiu?
Stratul superficial, cu duritatea de 400–700 HV, este mai dur decât oțelul 1045, care are duritatea de 170–210 HB. Stratul suport de sub el rămâne totuși din aluminiu moale, astfel încât roata de transmisie rezistă la uzură, dar nu și la deformare sub sarcini mari aplicate dinților.
De ce nu s-a potrivit corect roata de transmisie anodizată pe curea?
Cel mai probabil forma dinților a fost prelucrată la dimensiunea nominală, iar creșterea stratului de acoperire a redus spațiile dintre dinți. Verificați dacă dimensiunile din desen au fost specificate înainte sau după anodizare.
Pot folosi o roată de transmisie din nylon într-o aplicație de curățare cu apă sub presiune?
Este rezistentă la coroziune, dar absoarbe apă și se deformează dimensional. Pentru aplicații de curățare cu apă sub presiune care necesită precizie, oțelul inoxidabil este soluția mai bună.
Este aliajul 7075 mai bun decât 6061 pentru roțile de transmisie?
Este mai rezistent, dar este și mai scump și mai puțin rezistent la coroziune. Pentru majoritatea aplicațiilor cu role, limita este uzura de suprafață, nu rezistența în masă, așadar aplicarea unui strat dur pe aliajul 6061 este de obicei mai avantajoasă decât trecerea la un aliaj superior.
La ce temperatură poate funcționa o rolă din aluminiu?
aliajul 6061-T6 are o temperatură maximă de utilizare mecanică de 170 °C. În practică, curelele sunt de obicei componentul limitant mult înaintea rolelor.
Necesită rolele din oțel un tratament de suprafață?
Pentru protecția împotriva coroziunii, adesea da, în funcție de mediu. Pentru rezistența la uzură, oțelul 1045, cu duritatea de 170–210 HB, este în general suficient pentru curelele standard, fără necesitatea unei durificări suplimentare.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. prelucrează role de sincronizare din aluminiu, oțel C45, fontă și oțel inoxidabil, în profile HTD, GT, T, AT și imperiale. Dacă comandați role anodizate dur, vă rugăm să ne indicați dacă dimensiunile dinților sunt specificate înainte sau după aplicarea stratului și vom configura traiectoria sculei în consecință.