 EN

대부분의 타이밍 풀리 문의는 프로파일과 톱니 수를 명시하지만 재료는 공란으로 두거나 '알루미늄'이라고만 적고 구체적인 등급을 밝히지 않는다. 이 정도는 경량 컨베이어 용도라면 보통 문제없다. 그러나 구동 속도가 빠르거나, 고온 또는 습한 환경에서 작동하거나, 실제 토크를 전달해야 할 경우 문제가 된다.
다음은 각 재료가 실제로 제공하는 성능이며, 공식적으로 발표된 수치들이다.
풀리 제조사들은 6061, 6082, 7075, 6063 및 2011, AlCuMgPb 같은 자유절삭용 등급을 나열한다. 그중 6061-T6이 가장 널리 쓰이는 재료이다.
공식 발표된 6061-T6 특성:
| 재산 | 값 |
| 인장 강도 | 310 MPa |
| 항복 강도 | 270~276 MPa |
| 경도 | 93~95 HB |
| 밀도 | 2.7 g/cm³ |
| 최대 기계적 사용 온도 | 170 °C |
중요한 수치는 경도이다. 93~95 HB는 부드러움. 타이밍 벨트는 인장 코어와 직물 또는 고무로 된 톱니면을 가지며, 이 직물은 마모성이 있음. 하중을 받은 상태에서 벨트를 알루미늄 톱니에 장시간 접촉시키면 알루미늄이 마모되고, 톱니 형상이 넓어지며 백래시가 증가함.
이 때문에 풀리에 양극 산화 처리가 적용되며, 많은 사람들이 여기서 실수함.
MIL-PRF-8625 규격 내에서 두 가지 유형이 중요함.
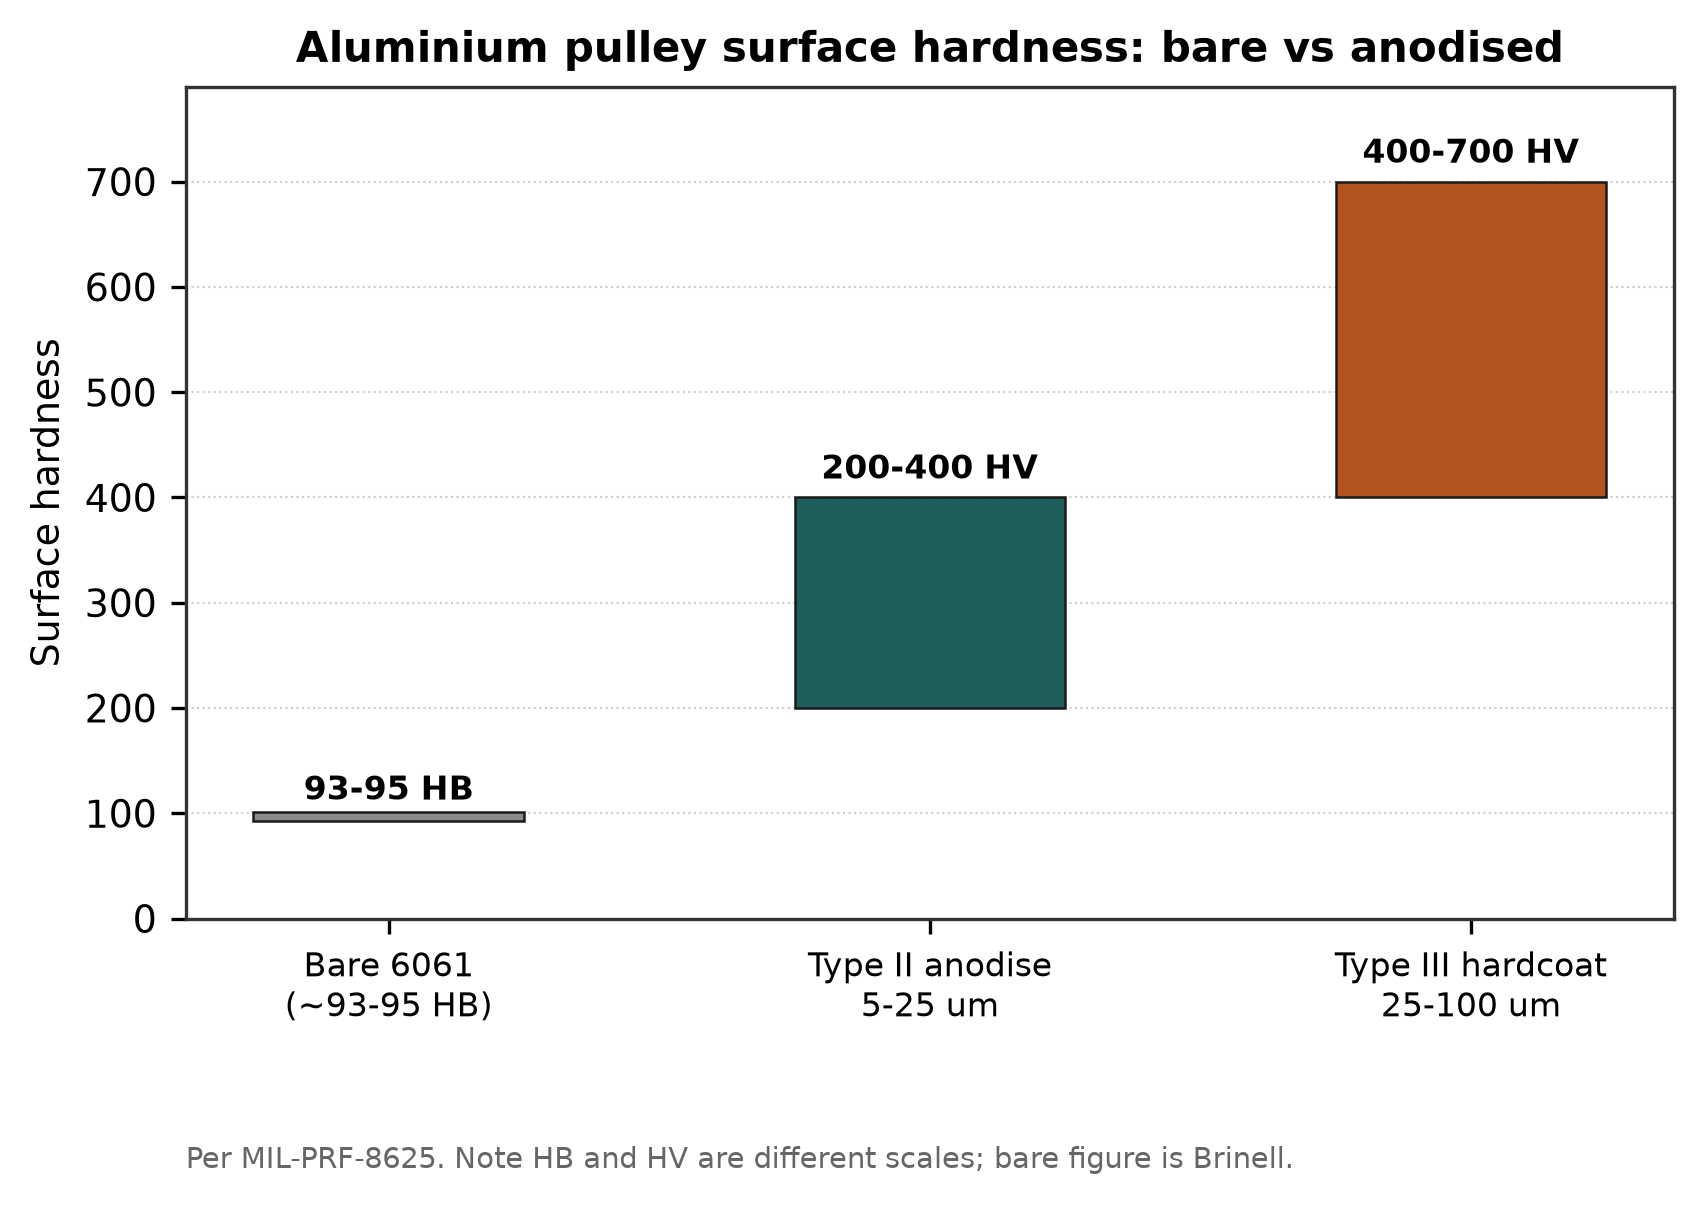
무처리, 양극 산화 처리, 하드 양극 산화 처리된 알루미늄의 표면 경도.
| 유형 | 두께 | 표면 경도 | 일반적인 용도 |
| 타입 II (황산) | 5~25 µm | 200~400 HV | 일반적인 보호 및 외관 마감용 |
| 타입 III (하드코트) | 25~100 µm | 400~700 HV | 마모 표면, 슬라이딩 피트, 산업용 마모 부품 |
노출된 6061 알루미늄 대비 93~95 HB로, 상당한 향상이다. 타입 III 하드코트는 연마성 벨트 접촉을 견뎌야 하는 풀리에 대한 사양이다.
이제 함정이다. 양극산화는 부품 위에 도포되는 코팅이 아니다. 이 공정은 표면을 변환시키며, 두께가 증가한다.
양극산화층은 재료 내부로 50% 침투하고, 외부로 50% 성장한다.
치수 증가는 총 코팅 두께의 약 50%만큼 한쪽 면마다 발생한다.
공개된 예시를 기준으로 계산하면, 총 두께 0.5 밀의 타입 II 코팅은 한쪽 면당 약 6.35 µm의 성장과 6.35 µm의 침투를 유발하며, 전체 지름 변화는 약 12.70 µm이다. 타입 III 코팅의 경우 2.0 밀에서 한쪽 면당 약 1.0 밀을 기대할 수 있다.
타이밍 풀리에서는 이 성장량이 톱니 측면에 영향을 준다. 양극산화 처리 전에 공칭 치수로 가공된 경화 코팅 풀리가 탱크에서 나오면 설계된 이빨 간격보다 좁아진다. T2.5 또는 AT3 같은 미세 피치 프로파일의 경우, 이빨 한쪽 면당 수십 마이크로미터의 차이는 이빨 간격 전체에서 의미 있는 비율을 차지한다.
해결 방법은 간단하지만 의도적으로 실행해야 한다. 즉, 예상되는 팽창량만큼 이빨 형상을 작게 가공하거나, 양극산화 후 완성 치수를 명시하고 가공 기사가 이를 바탕으로 역산하여 가공하도록 해야 한다. 공칭 치수로 가공한 뒤 경화 코팅을 하고 결과를 기대하는 방식은 통하지 않는다.
경화 코팅 풀리를 주문할 때는 치수가 코팅 전인지 코팅 후인지 반드시 명시하라. 우리는 모든 경화 코팅 주문 시 이 질문을 하는데, 답변에 따라 공구 경로가 달라지기 때문이다.
강철 타이밍 풀리의 일반적인 재질 명칭은 C45E, 1045, S45C 및 45# 강철이다.
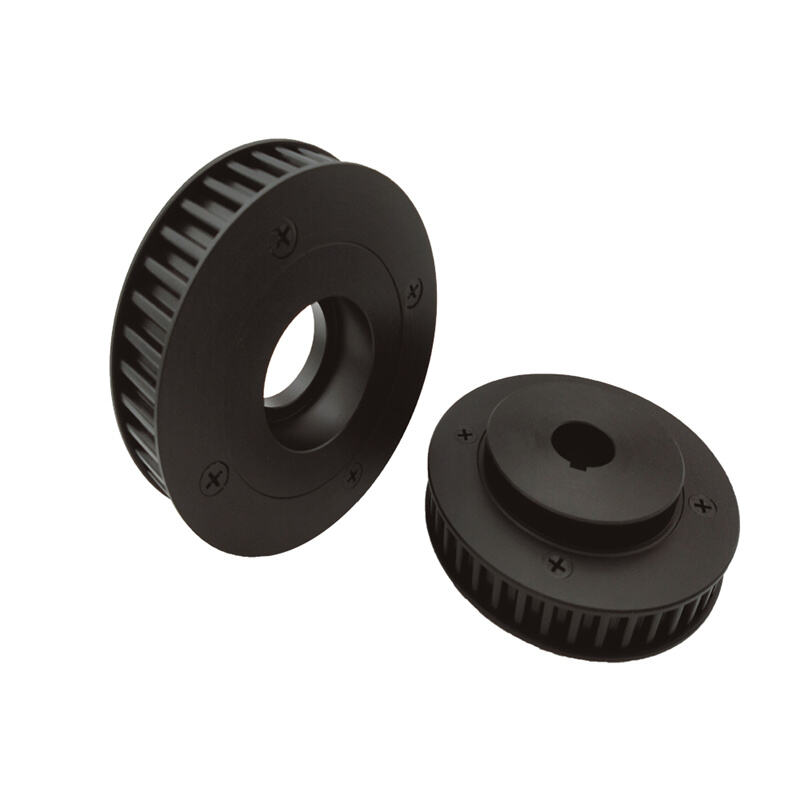
T10 프로파일 알루미늄 타이밍 풀리
공식 발표된 AISI 1045 / C45 재질 특성:
| 재산 | 값 |
| 인장 강도 | 570~700 MPa |
| 경도 | 170~210 HB |
6061-T6의 인장 강도 약 두 배, 표면 처리 전 경도도 약 두 배. 풀리 제조사가 공개한 근거는 간명하다: 알루미늄보다 높은 강도와 경도, 무거운 질량, 고부하 및 고속에 적합함.
무게가 항상 단점은 아니다. 구동 풀리에서는 추가된 관성으로 속도 변동이 매끄러워진다. 반면, 반사 관성을 최소화하려는 서보 축에서는 실제 비용이 된다.
다음 경우 스틸을 선택하라:
· 토크가 알루미늄 치아를 변형시킬 만큼 큼
· 연마성 벨트로 지속적으로 고속 운전되는 드라이브
· 풀리가 작아 치아 하중이 소수의 치아에 집중됨
· 사용 온도가 알루미늄이 견딜 수 있는 범위를 초과함
폴리머 풀리는 경량 운용, 식품 취급, 또는 소음이나 무게가 중요한 응용 분야에서 사용된다. PA6(나일론 6)이 일반적이다.
공학용 폴리머 자료표에서 발행된 PA6 데이터:
| 재산 | 값 |
| 인장 강도 | 79 MPa |
| 장기 사용 온도 | 100 °C |
| 단기 사용 온도 | 160 °C |
| 24시간 흡수 수분량 | 0.3% |
| 96시간 흡수 수분량 | 0.6% |
인장 강도는 6061의 4분의 1 수준으로 괜찮아 보이지만, 마지막 두 행이 문제다.
나일론은 수분을 흡수하여 팽창한다. 건조한 작업장에서 공차 내로 가공된 풀리가 습한 공장이나 세척 환경에 설치되면 치수 변화가 발생한다. 타이밍 풀리의 경우 피치 지름과 톱니 맞물림이 이에 따라 변한다.
제조사 문서는 이를 결함이 아니라 설계 고려 사항으로 명시하고 있다. 이는 폴리머 고유의 특성이다.
플라스틱 풀리가 잘 작동하는 경우:
· 가벼운 하중, 낮은 속도
· 소음에 민감한 용도
· 금속이 더 빨리 손상되는 부식성 환경
· 풀리가 고의로 소모 부품으로 설계된 용도
다음과 같은 경우에는 사용하지 않아야 합니다:
· 정밀 위치 결정 — 치수 변화가 목적을 무의미하게 만들기 때문
· 고토크 — 톱니가 전단되기 때문
· 100 °C 연속 작동 한계에 근접한 고온 환경
검증 가능한 공개 자료의 한계를 분명히 밝혀야 합니다: 포화 수분 함량 및 이로 인한 치수 변화 비율은 원본 데이터시트에서 확인할 수 없었습니다. 위의 24시간 및 96시간 흡수량 수치는 실제 측정값입니다. 특정 환경에서의 장기 평형 거동은 정확한 등급에 대해 귀사의 재료 공급업체에 문의해야 합니다.
주철 더 큰 풀리에 사용되며, 제조사에서 HT150, HT200, HT250, GG25와 같은 등급으로 명명한다. 주철이 알루미늄을 대체하는 기준은 공식적으로 발표된 규칙이라기보다는 크기와 비용 문제이며, 특정 직경 기준을 확인할 수 없었다. 실무에서는 주조 경제성에 따라 결정되는데, 일정 직경 이상에서는 빌릿 가공보다 주조가 더 유리하다.
스테인리스 풀리는 SUS303, SUS304, AISI 431과 같은 재질 지정을 사용한다. 적용 분야는 워시다운 환경으로, 기계적 성능보다 부식 저항성이 요구된다. 참고로 303과 304는 오스테나이트계 스테인리스강으로 열처리로 경화시킬 수 없으므로 스테인리스 풀리는 경도가 높은 풀리가 아니다.
| 요구사항 | 재질 |
| 일반 산업용, 중간 수준의 하중 | 6061-T6, 무처리 또는 타입 II 양극산화 처리 |
| 연마 벨트, 연속 운전 | 타입 III 하드코트 처리된 6061-T6, 팽창량 보정된 치수 |
| 고토크 또는 고속 운전 | C45 / 1045 강재 |
| 서보 축에서 최소 관성 | 알루미늄, 마모 허용 |
| 세척 작업, 식품 접촉 | 스테인리스 |
| 경량 사용, 조용함, 저비용 | PA6, 치수 변동 허용 |
| 대구경 | 주철 |
하드코트 양극산화 처리를 하면 알루미늄 풀리가 강철만큼 단단해지나요?
표면층의 경도는 400~700 HV로, 1045 강철의 170~210 HB보다 높습니다. 그러나 그 아래 기재는 여전히 부드러운 알루미늄이므로, 풀리는 마모에는 저항하지만 중량 이빨 하중에서는 변형에 약합니다.
왜 양극산화 처리된 풀리가 벨트에 제대로 맞지 않았을까요?
대부분 이빨 형상이 명목 치수로 가공되었고, 코팅 성장으로 인해 이빨 간격이 좁아졌기 때문입니다. 도면 치수가 양극산화 전인지 후인지 확인하세요.
세척 작업 환경에서 나일론 풀리를 사용할 수 있나요?
부식에는 저항하지만, 물을 흡수하여 치수가 변합니다. 정밀도가 요구되는 세척 작업 환경에서는 스테인리스가 더 나은 선택입니다.
풀리 제작 시 7075이 6061보다 우수한가요?
강도는 더 높지만, 비용도 더 비싸고 부식 저항성은 낮다. 대부분의 풀리 사용 조건에서는 체적 강도보다 표면 마모가 한계 요인이 되므로, 6061 알루미늄에 하드코팅을 적용하는 것이 합금 등급을 높이는 것보다 일반적으로 유리하다.
알루미늄 풀리는 어느 정도 온도까지 견딜 수 있나요?
6061-T6는 최대 기계적 사용 온도가 170°C이다. 실제 사용에서는 보통 풀리보다 벨트가 먼저 한계에 도달한다.
강재 풀리는 표면 처리가 필요한가요?
부식 방지를 위해선 환경에 따라 보통 표면 처리가 필요하다. 마모 방지 측면에서는, 1045 강재를 170~210 HB 경도로 제조하면 추가 경화 없이도 일반 벨트에 대해 충분한 성능을 발휘한다.
톈진 하오롱셩예 전기장비 유한공사(Tianjin HaoRongShengYe Electrical Equipment Co., Ltd.)는 HTD, GT, T, AT 및 인치 단위 프로파일로 알루미늄, C45 강재, 주철, 스테인리스강 재질의 타이밍 풀리를 가공한다. 경질 양극산화(하드 애노다이징) 풀리를 주문할 경우, 치형 치수를 코팅 전 또는 코팅 후 기준으로 제공해 주시기 바라며, 이에 따라 공구 경로(toolpath)를 설정해 드린다.
