 EN


La plupart des demandes de renseignements concernant les poulies crantées précisent le profil et le nombre de dents, mais laissent le champ « matériau » vide ou indiquent simplement « aluminium », sans précision. Cela convient généralement à un convoyeur à usage léger. Toutefois, cela pose problème lorsque l’entraînement est rapide, chaud, humide ou soumis à un couple important.
Voici ce que chaque matériau offre réellement, avec des valeurs publiées.
Les fabricants de poulies citent couramment les alliages 6061, 6082, 7075, 6063 ainsi que les nuances faciles à usiner, telles que 2011 et AlCuMgPb. L’alliage 6061-T6 est le plus couramment utilisé.
Caractéristiques publiées pour l’alliage 6061-T6 :
| Propriété | Valeur |
| Résistance à la traction | 310 MPa |
| Limite d'élasticité | 270 à 276 MPa |
| Dureté | 93 à 95 HB |
| Densité | 2,7 g/cm³ |
| Température maximale d’utilisation mécanique | 170 °C |
La valeur déterminante est la dureté. 93 à 95 HB est mou. Une courroie crantée comporte des câbles de traction et une face crantée en tissu ou en caoutchouc, le tissu étant abrasif. Faites fonctionner une courroie contre des dents en aluminium nu sous charge pendant suffisamment longtemps, et l’aluminium s’use, le profil des dents s’élargit et le jeu augmente.
C’est pourquoi l’anodisation existe sur les poulies, et c’est là que beaucoup de personnes se font prendre.
Deux types comptent, tous deux régis par la norme MIL-PRF-8625 :
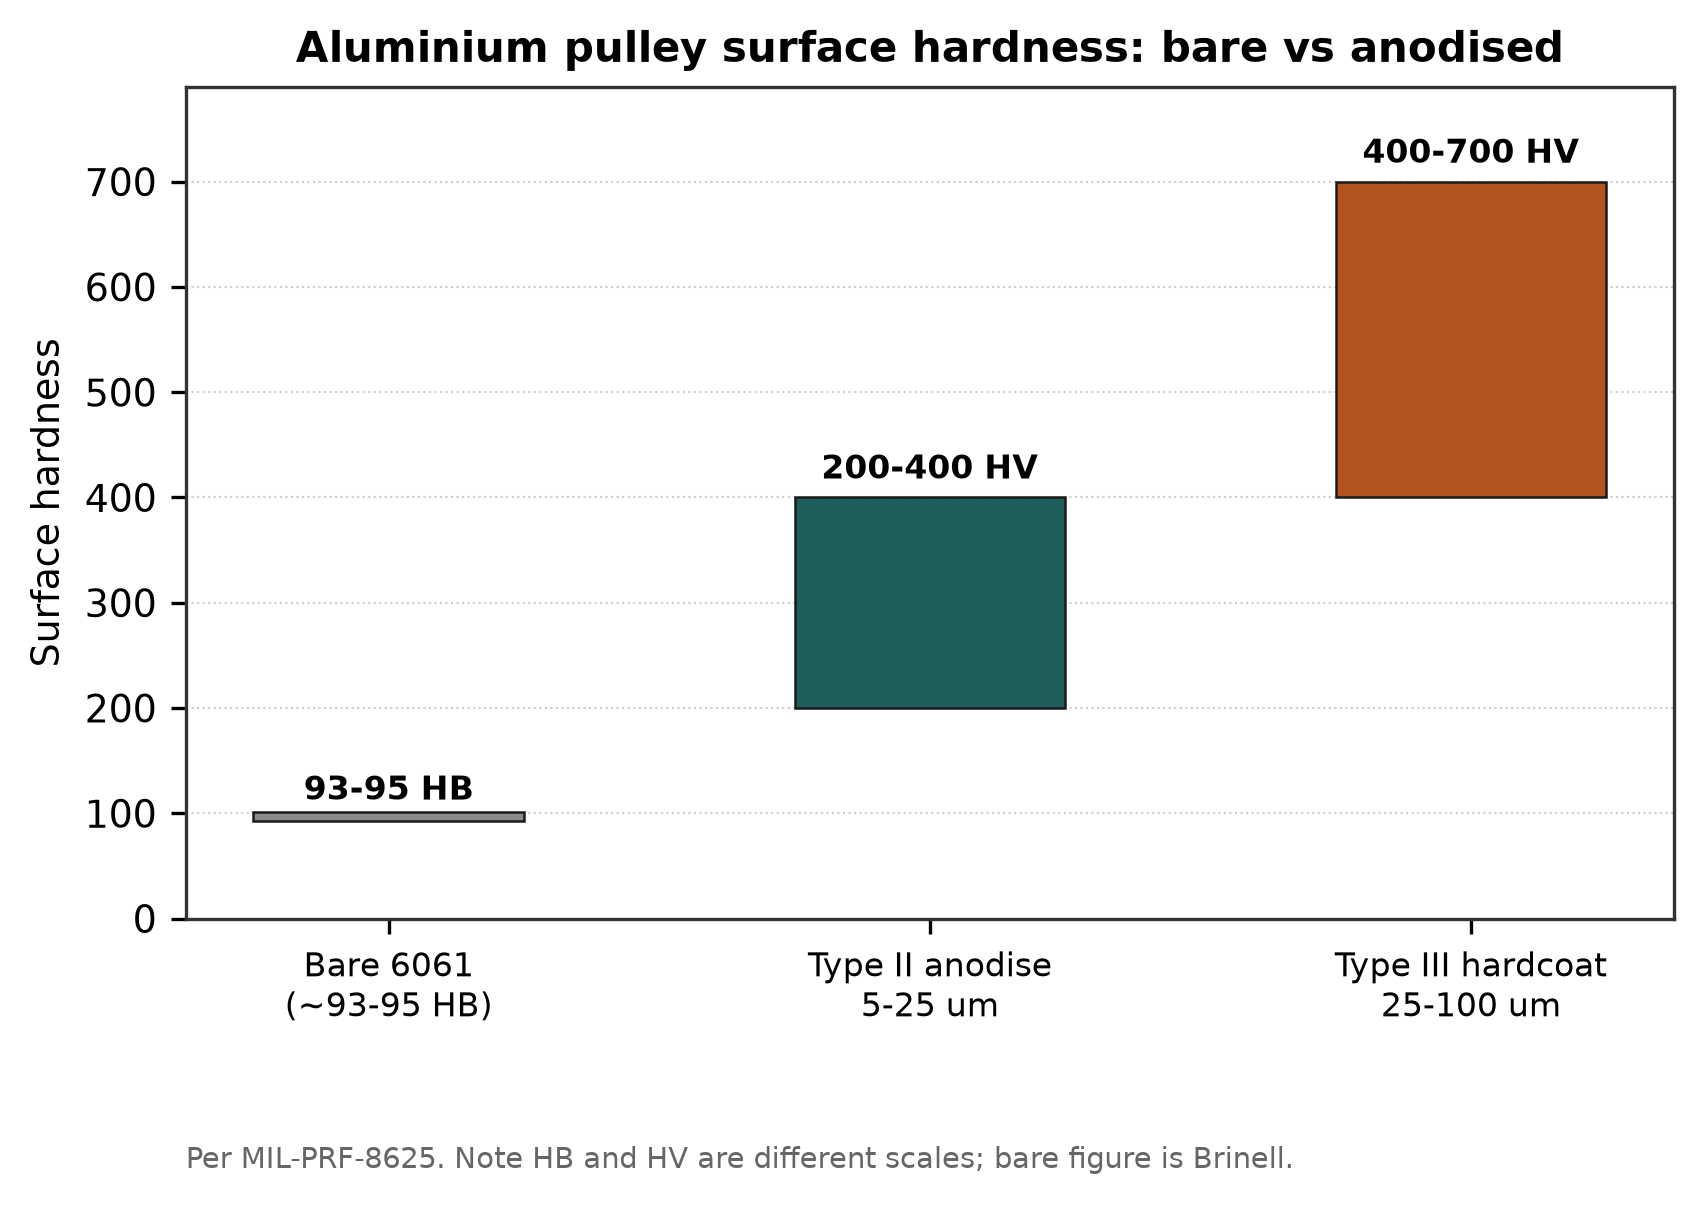
Dureté superficielle de l’aluminium nu, anodisé et anodisé dur.
| Type | Épaisseur | Dureté de surface | Utilisation typique |
| Type II (au sulfurique) | 5 à 25 µm | 200 à 400 HV | Protection générale, finition esthétique |
| Type III (Hardcoat) | 25 à 100 µm | 400 à 700 HV | Surfaces usées, ajustements glissants, pièces industrielles résistant à l’usure |
Par rapport à l’aluminium nu 6061, dont la dureté est de 93 à 95 HB, il s’agit d’une amélioration notable. Le revêtement anodisé de type III constitue la spécification requise pour une poulie devant résister au contact abrasif d’une courroie.
Voici maintenant le piège. L’anodisation n’est pas un revêtement appliqué sur la pièce. Elle transforme la surface, et elle croît :
L’anodisation croît à 50 % vers l’intérieur du matériau (pénétration) et à 50 % vers l’extérieur (accumulation).
La croissance dimensionnelle représente approximativement 50 % de l’épaisseur totale du revêtement, par côté.
À partir de l’exemple publié : un revêtement de type II d’épaisseur totale de 0,5 mil donne environ 6,35 µm d’accumulation par côté, 6,35 µm de pénétration, et une variation diamétrale totale d’environ 12,70 µm. Pour un revêtement de type III de 2,0 mils, on peut s’attendre à environ 1,0 mil par côté.
Sur une poulie crantée, cette croissance affecte les flancs des dents. Une poulie revêtue d’un durcisseur, usinée aux dimensions nominales avant anodisation, sort de la cuve avec des espaces entre les dents plus étroits que ceux prévus au plan. Sur des profils à pas fin, tels que T2,5 ou AT3, quelques dizaines de micromètres sur chaque flanc représentent une fraction significative de l’espace entre les dents.
La solution est simple, mais elle doit être délibérée : usiner la forme des dents en dessous de la cote nominale, en tenant compte de la dilatation attendue après anodisation, ou bien spécifier la cote finale après revêtement et laisser l’usineur recalculer le parcours d’usinage. Ce qui ne fonctionne pas, c’est usiner à la cote nominale, appliquer ensuite le revêtement durci, puis espérer obtenir la bonne géométrie.
Si vous commandez des poulies revêtues d’un durcisseur, précisez clairement si vos cotes sont données avant ou après le revêtement. Nous posons systématiquement cette question pour toute commande de revêtement durci, car la réponse modifie entièrement le parcours d’usinage.
Les désignations courantes pour les poulies crantées en acier sont C45E, 1045, S45C et acier 45#.
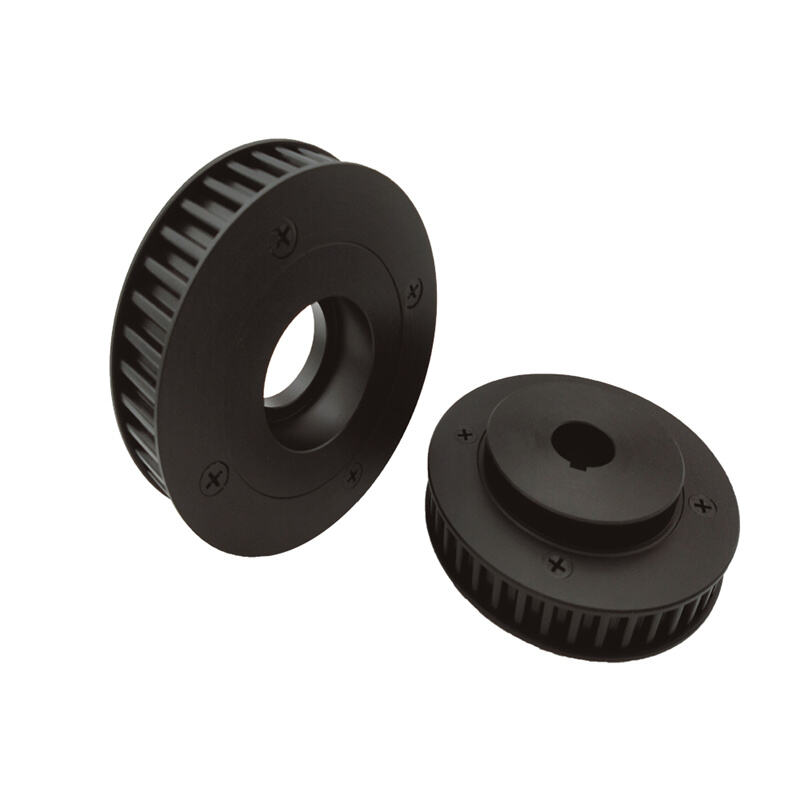
Poulie crantée en aluminium, profil T10
Caractéristiques publiées pour l’acier AISI 1045 / C45 :
| Propriété | Valeur |
| Résistance à la traction | 570 à 700 MPa |
| Dureté | 170 à 210 HB |
Environ le double de la résistance à la traction de l’alliage 6061-T6 et environ le double de la dureté avant tout traitement de surface. La justification publiée par les fabricants de poulies est simple : une résistance et une dureté supérieures à celles de l’aluminium, une masse plus élevée, adaptées aux charges élevées et aux vitesses élevées.
Le poids n’est pas toujours un inconvénient. Sur une poulie entraînée, l’inertie supplémentaire atténue les variations de vitesse. Sur un axe asservi, où l’on cherche à minimiser l’inertie réfléchie, il constitue un véritable coût.
Choisissez l’acier lorsque :
· Le couple est suffisamment élevé pour déformer les dents en aluminium
· L’entraînement fonctionne en continu à vitesse élevée avec une courroie abrasive
· La poulie est petite, ce qui concentre les charges sur peu de dents
· La température de service dépasse celle que l’aluminium peut supporter
Les poulies polymères sont utilisées dans des applications légères, dans la manutention alimentaire et là où le bruit ou le poids constituent un critère important. Le PA6 (nylon 6) est le matériau le plus courant.
Données publiées pour le PA6 tirées d’une fiche technique d’un polymère technique :
| Propriété | Valeur |
| Résistance à la traction | 79 MPa |
| Température d’utilisation à long terme | 100 °C |
| Température d’utilisation à court terme | 160 °C |
| Absorption d’eau, 24 h | 0.3% |
| Absorption d’eau, 96 h | 0.6% |
La résistance à la traction semble satisfaisante, soit le quart de celle de l’alliage 6061. Le problème réside dans les deux dernières lignes.
Le nylon absorbe l’eau et gonfle. Une poulie usinée avec précision dans un atelier sec, puis installée dans une usine humide ou dans un environnement soumis à des rinçages, subit une variation dimensionnelle. Sur une poulie crantée, cela signifie que le diamètre primitif change, ainsi que l’engagement des dents.
La documentation du fabricant précise clairement qu’il s’agit d’un facteur à prendre en compte lors de la conception, et non d’un défaut. Il est inhérent au polymère.
Domaines où les poulies en plastique fonctionnent bien :
· Charges légères, faibles vitesses
· Applications sensibles au bruit
· Environnements corrosifs où un métal se dégraderait plus rapidement
· Applications où la poulie est délibérément conçue comme pièce sacrificielle
Là où ils ne conviennent pas :
· Positionnement précis, car la dérive dimensionnelle contrevient à l’objectif
· Couple élevé, car les dents cisaillent
· Environnements chauds proches de la limite continue de 100 °C
Nous devons préciser une limitation des données publiées que nous avons pu vérifier : la teneur en humidité à saturation et la variation dimensionnelle résultante en pourcentage n’étaient pas disponibles dans une fiche technique primaire. Les valeurs d’absorption indiquées ci-dessus (24 et 96 heures) sont réelles ; le comportement à l’équilibre à long terme dans un environnement spécifique doit être fourni par votre fournisseur de matériaux, pour la nuance exacte.
Fonte apparaît sur les poulies de plus grande taille, avec des nuances telles que HT150, HT200, HT250 et GG25, désignées par les fabricants. Le seuil à partir duquel la fonte remplace l’aluminium dépend de la taille et du coût, et non d’une règle officiellement publiée ; nous n’avons pu confirmer aucun diamètre limite précis. En pratique, ce choix repose sur la rentabilité de la fonderie : au-delà d’un certain diamètre, la fonderie s’avère plus économique que l’usinage à partir d’une billette.
Acier inoxydable les poulies utilisent des désignations telles que SUS303, SUS304 et AISI 431. Leur application concerne les environnements de rinçage (washdown), où la résistance à la corrosion prime sur les performances mécaniques. À noter que les aciers 303 et 304 sont austénitiques et ne peuvent pas être durcis par traitement thermique ; ainsi, une poulie en acier inoxydable n’est pas nécessairement une poulie dure.
| Exigence | Matériau |
| Industriel général, charge modérée | 6061-T6, brut ou anodisé de type II |
| Courroie abrasive, fonctionnement continu | 6061-T6 avec anodisation dure de type III, dimensions corrigées pour tenir compte de la dilatation |
| Couple élevé ou vitesse élevée | Acier C45 / 1045 |
| Inertie minimale sur un axe servo | Aluminium, usure acceptée |
| Nettoyage intensif, contact avec les aliments | Acier inoxydable |
| Utilisation légère, silencieuse, faible coût | PA6, tolère les dérives dimensionnelles |
| Grand diamètre | Fonte |
Le durcissement par anodisation rendra-t-il ma poulie en aluminium aussi dure que l’acier ?
La couche superficielle, dont la dureté varie de 400 à 700 HV, est plus dure que l’acier 1045, dont la dureté varie de 170 à 210 HB. Le substrat sous-jacent reste de l’aluminium mou, donc la poulie résiste à l’abrasion, mais pas à la déformation sous de fortes charges dentaires.
Pourquoi ma poulie anodisée ne s’ajuste-t-elle pas correctement à la courroie ?
Très probablement, la forme des dents a été usinée aux cotes nominales et la croissance du revêtement a réduit l’espace entre les dents. Vérifiez si les cotes figurant sur le plan ont été spécifiées avant ou après l’anodisation.
Puis-je utiliser une poulie en nylon dans une application de nettoyage intensif ?
Elle résiste à la corrosion, mais absorbe l’eau et subit des variations dimensionnelles. Pour un nettoyage intensif exigeant une grande précision, l’acier inoxydable constitue une meilleure solution.
Le 7075 est-il meilleur que le 6061 pour les poulies ?
Il est plus résistant, mais aussi plus coûteux et moins résistant à la corrosion. Pour la plupart des applications de poulie, la limite est l’usure de surface plutôt que la résistance volumique, donc un revêtement durci sur l’alliage 6061 est généralement préférable à l’emploi d’un alliage amélioré.
À quelle température une poulie en aluminium peut-elle fonctionner ?
l’alliage 6061-T6 présente une température mécanique maximale d’utilisation de 170 °C. En pratique, la courroie constitue généralement l’élément limitant bien avant la poulie.
Les poulies en acier nécessitent-elles un traitement de surface ?
Pour la protection contre la corrosion, la réponse est souvent oui, selon l’environnement d’usage. Pour la résistance à l’usure, l’acier 1045, avec une dureté comprise entre 170 et 210 HB, est généralement suffisant face aux courroies standard, sans durcissement supplémentaire.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. usine des poulies crantées en aluminium, en acier C45, en fonte et en acier inoxydable, dans les profils HTD, GT, T, AT et impériaux. Si vous commandez des poulies anodisées dures, veuillez nous indiquer si vos dimensions de dent sont prises avant ou après le revêtement : nous adapterons le parcours d’usinage en conséquence.