 EN

Hầu hết các yêu cầu về bánh đai đồng bộ đều nêu rõ kiểu răng và số răng, nhưng để trống phần vật liệu hoặc chỉ ghi chung chung là "nhôm" mà không nêu rõ loại. Điều này thường chấp nhận được đối với băng tải nhẹ. Tuy nhiên, nó gây ra vấn đề khi hệ truyền động vận hành ở tốc độ cao, nhiệt độ cao, trong môi trường ẩm ướt hoặc phải truyền mô-men xoắn lớn.
Dưới đây là những đặc tính thực tế mà mỗi loại vật liệu mang lại, dựa trên các số liệu công bố chính thức.
Các nhà sản xuất bánh đai đồng bộ liệt kê các mác nhôm như 6061, 6082, 7075, 6063 và các mác dễ gia công như 2011 và AlCuMgPb. Trong đó, 6061-T6 là mác được sử dụng phổ biến nhất.
Các đặc tính công bố của nhôm 6061-T6:
| Bất động sản | Giá trị |
| Độ bền kéo | 310 MPa |
| Giới hạn chảy | 270 đến 276 MPa |
| Độ cứng | 93 đến 95 HB |
| Mật độ | 2,7 g/cm³ |
| Nhiệt độ làm việc cơ học tối đa | 170 °C |
Thông số quan trọng nhất là độ cứng. độ cứng 93 đến 95 HB là mềm. Dây đai đồng bộ có các sợi chịu kéo và mặt răng bằng vải hoặc cao su, trong đó vải có tính mài mòn. Nếu cho dây đai chạy trên các răng nhôm trần dưới tải trong thời gian đủ dài, nhôm sẽ bị mài mòn, hình dạng răng sẽ biến dạng và độ rơ khe hở sẽ tăng lên.
Đây là lý do lớp anod hóa được áp dụng lên các bánh đai, và cũng là nơi nhiều người thường mắc sai lầm.
Hai loại quan trọng, cả hai đều tuân theo tiêu chuẩn MIL-PRF-8625:
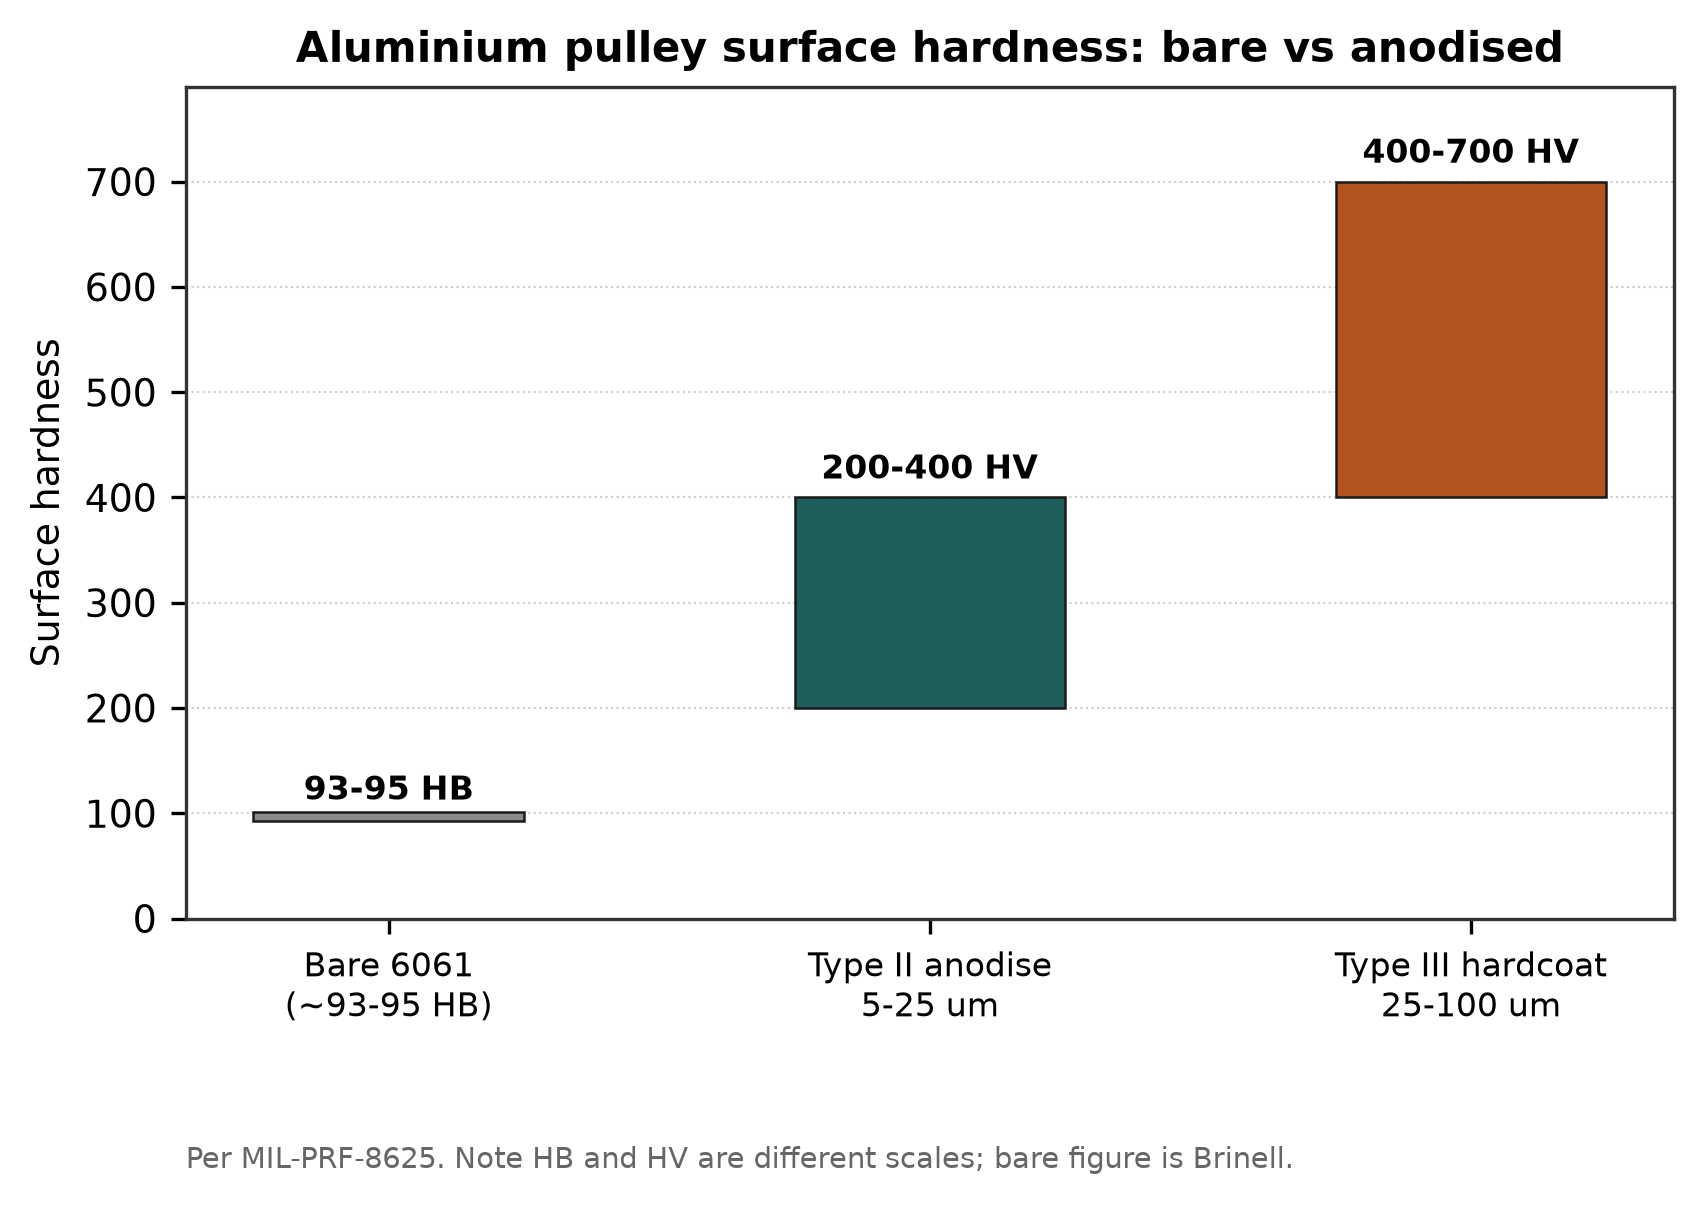
Độ cứng bề mặt của nhôm không xử lý, nhôm đã anod hóa và nhôm đã anod hóa cứng.
| Loại | Độ dày | Độ cứng bề mặt | Cách sử dụng điển hình |
| Loại II (axit sunfuric) | 5 đến 25 µm | 200 đến 400 HV | Bảo vệ chung, hoàn thiện mang tính thẩm mỹ |
| Loại III (Lớp cứng) | 25 đến 100 µm | 400 đến 700 HV | Bề mặt chịu mài mòn, mối ghép trượt, chi tiết công nghiệp chịu mài mòn |
So với nhôm nguyên chất 6061 ở độ cứng 93–95 HB, đây là một cải tiến đáng kể. Lớp anod hóa loại III là tiêu chuẩn kỹ thuật cho bánh đai phải chịu được tiếp xúc mài mòn từ dây đai.
Giờ là điểm cần lưu ý. Anod hóa không phải là lớp phủ được áp lên bề mặt chi tiết. Quá trình này biến đổi chính bề mặt và làm lớp oxit phát triển:
Lớp oxit anod hóa phát triển 50% vào bên trong vật liệu (độ thâm nhập) và 50% ra ngoài (độ dày tăng thêm).
Sự thay đổi kích thước khoảng bằng 50% độ dày tổng của lớp phủ trên mỗi mặt.
Tính toán dựa trên ví dụ công bố: lớp anod loại II có độ dày tổng 0,5 mil tạo ra khoảng 6,35 µm độ dày tăng thêm trên mỗi mặt, 6,35 µm độ thâm nhập, và tổng sự thay đổi đường kính khoảng 12,70 µm. Với lớp anod loại III ở độ dày 2,0 mil, dự kiến độ dày tăng thêm trên mỗi mặt khoảng 1,0 mil.
Trên bánh đai đồng bộ, sự gia tăng kích thước này xảy ra tại các mặt bên của răng. Một bánh đai phủ lớp cứng được gia công đạt kích thước danh nghĩa trước khi anod hóa sẽ có khoảng cách giữa các răng nhỏ hơn so với bản vẽ sau khi lấy ra khỏi bể anod hóa. Với các profile bước nhỏ như T2.5 hoặc AT3, vài chục micromet trên mỗi mặt bên răng chiếm một tỷ lệ đáng kể so với khoảng cách giữa các răng.
Giải pháp rất đơn giản nhưng phải được thực hiện một cách chủ đích: gia công hình dạng răng nhỏ hơn kích thước danh nghĩa một lượng bằng độ giãn nở dự kiến, hoặc quy định rõ kích thước cuối cùng sau khi phủ lớp cứng và để thợ gia công tính ngược lại đường chạy dao. Việc gia công đúng kích thước danh nghĩa rồi mới phủ lớp cứng và hy vọng rằng kết quả sẽ đúng là không hiệu quả.
Nếu quý khách đặt hàng bánh đai phủ lớp cứng, vui lòng nêu rõ kích thước quý khách cung cấp là trước hay sau khi phủ lớp. Chúng tôi luôn đặt câu hỏi này đối với mọi đơn hàng phủ lớp cứng vì câu trả lời sẽ ảnh hưởng trực tiếp đến đường chạy dao.
Các ký hiệu phổ biến cho bánh đai đồng bộ bằng thép gồm C45E, 1045, S45C và thép 45#.
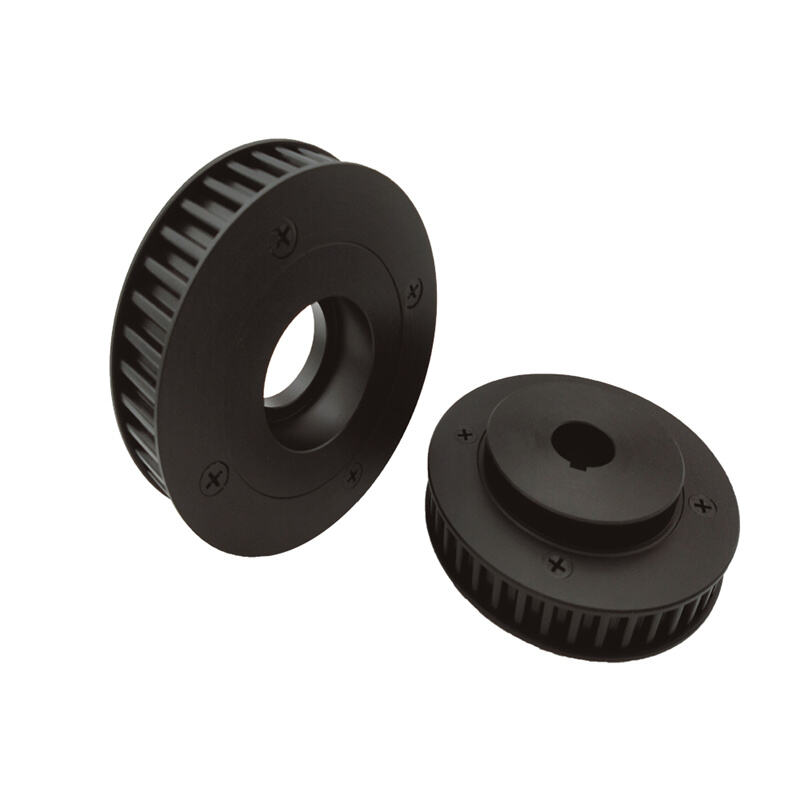
Bánh đai đồng bộ bằng nhôm, profile T10
Các đặc tính tiêu chuẩn của thép AISI 1045 / C45 được công bố như sau:
| Bất động sản | Giá trị |
| Độ bền kéo | 570 đến 700 MPa |
| Độ cứng | 170 đến 210 HB |
Độ bền kéo khoảng gấp đôi so với hợp kim nhôm 6061-T6 và độ cứng cũng khoảng gấp đôi trước khi xử lý bề mặt. Lý do được các nhà sản xuất bánh đai công bố rất rõ ràng: độ bền và độ cứng cao hơn nhôm, khối lượng lớn hơn, phù hợp với tải trọng cao và tốc độ cao.
Khối lượng không phải lúc nào cũng là nhược điểm. Trên bánh đai bị dẫn động, quán tính tăng thêm giúp làm dịu sự biến thiên về tốc độ. Còn trên trục servo, nơi bạn cố gắng giảm thiểu quán tính phản hồi, thì điều này thực sự gây tốn kém.
Chọn thép khi:
· Mô-men xoắn đủ lớn để làm biến dạng răng nhôm
· Bộ truyền hoạt động liên tục ở tốc độ cao với dây đai mài mòn
· Bánh đai có kích thước nhỏ, nên tải trên răng tập trung vào một số ít răng
· Nhiệt độ vận hành vượt quá giới hạn chịu đựng của nhôm
Các bánh đai polymer được dùng trong các ứng dụng tải nhẹ, xử lý thực phẩm và những trường hợp mà độ ồn hoặc khối lượng là yếu tố quan trọng. PA6 (nylon 6) là loại phổ biến nhất.
Dữ liệu PA6 công bố từ bảng thông số kỹ thuật vật liệu polymer kỹ thuật:
| Bất động sản | Giá trị |
| Độ bền kéo | 79 MPa |
| Nhiệt độ sử dụng lâu dài | 100 °C |
| Nhiệt độ sử dụng ngắn hạn | 160 °C |
| Hấp thụ nước, 24 giờ | 0.3% |
| Hấp thụ nước, 96 giờ | 0.6% |
Độ bền kéo trông khá ấn tượng, đạt một phần tư giá trị của hợp kim 6061. Vấn đề nằm ở hai hàng cuối cùng.
Nylon hấp thụ nước và nở ra. Một bánh đai được gia công đúng dung sai trong xưởng khô và sau đó lắp đặt tại nhà máy có độ ẩm cao hoặc trong môi trường rửa sạch sẽ thay đổi kích thước. Đối với bánh đai đồng bộ, điều này có nghĩa là đường kính bước thay đổi và sự ăn khớp của răng cũng thay đổi theo.
Tài liệu của nhà sản xuất nêu rõ đây là yếu tố cần cân nhắc trong thiết kế chứ không phải lỗi. Đây là đặc tính vốn có của polymer.
Những nơi bánh đai nhựa hoạt động tốt:
· Tải nhẹ, tốc độ thấp
· Ứng dụng nhạy cảm với tiếng ồn
· Môi trường ăn mòn, nơi kim loại sẽ hỏng nhanh hơn
· Ứng dụng mà bánh đai được thiết kế có tính chất hy sinh chủ đích
Chúng không phù hợp khi:
· Định vị chính xác, vì sự trôi lệch kích thước làm mất đi mục đích của việc định vị
· Mô-men xoắn cao, vì răng bị cắt trượt
· Môi trường nóng gần giới hạn liên tục 100 °C
Chúng ta cần làm rõ một hạn chế trong dữ liệu công bố mà chúng ta có thể xác minh: hàm lượng độ ẩm bão hòa và mức độ thay đổi kích thước phần trăm tương ứng không thể lấy được từ bảng dữ liệu gốc. Các giá trị hấp thụ sau 24 và 96 giờ nêu trên là có thật; hành vi cân bằng dài hạn trong một môi trường cụ thể nên được cung cấp bởi nhà cung cấp vật liệu của quý vị đối với đúng cấp độ vật liệu.
Gang đúc xuất hiện ở các bánh đai lớn hơn, với các cấp độ như HT150, HT200, HT250 và GG25 do nhà sản xuất đặt tên. Ngưỡng mà gang thay thế nhôm phụ thuộc vào kích thước và chi phí chứ không phải một quy tắc được công bố chính thức, và chúng tôi không thể xác minh một ngưỡng đường kính cụ thể nào. Trên thực tế, điều này do kinh tế học của quá trình đúc chi phối: khi vượt quá một đường kính nhất định, đúc sẽ tiết kiệm chi phí hơn so với gia công từ phôi đặc.
Thép không gỉ bánh đai sử dụng các ký hiệu như SUS303, SUS304 và AISI 431. Ứng dụng là rửa sạch (washdown), trong đó yêu cầu chính là khả năng chống ăn mòn chứ không phải hiệu suất cơ học. Lưu ý rằng 303 và 304 là thép không gỉ austenit và không thể tôi cứng bằng nhiệt luyện, do đó một bánh đai làm từ thép không gỉ không phải là bánh đai cứng.
| Yêu cầu | Vật liệu |
| Công nghiệp chung, tải vừa phải | 6061-T6, không xử lý hoặc anod hóa loại II |
| Băng mài mòn, vận hành liên tục | 6061-T6 với lớp phủ cứng loại III (hardcoat), kích thước đã được hiệu chỉnh để bù cho sự giãn nở |
| Mô-men xoắn cao hoặc tốc độ cao | Thép C45 / 1045 |
| Quán tính tối thiểu trên trục servo | Nhôm, chấp nhận mài mòn |
| Rửa sạch, tiếp xúc với thực phẩm | Thép không gỉ |
| Tải nhẹ, yên tĩnh, chi phí thấp | PA6, chấp nhận sai lệch kích thước |
| Đường kính lớn | Gang đúc |
Lớp phủ anod hóa cứng có làm puly nhôm của tôi cứng ngang thép không?
Lớp bề mặt ở độ cứng 400–700 HV cứng hơn thép 1045 ở độ cứng 170–210 HB. Tuy nhiên, lớp nền bên dưới vẫn là nhôm mềm, nên puly chống mài mòn nhưng không chống biến dạng dưới tải răng lớn.
Tại sao puly đã anod hóa của tôi lại không vừa dây đai?
Khả năng cao nhất là hình dạng răng được gia công theo kích thước danh nghĩa, và lớp phủ anod hóa phát triển làm thu hẹp khe răng. Hãy kiểm tra xem kích thước trên bản vẽ được quy định trước hay sau khi anod hóa.
Tôi có thể dùng puly nylon trong ứng dụng rửa sạch không?
Nó chống ăn mòn, nhưng hấp thụ nước và thay đổi kích thước. Với ứng dụng rửa sạch yêu cầu độ chính xác cao, thép không gỉ là lựa chọn tốt hơn.
7075 có tốt hơn 6061 cho puly không?
Nó bền hơn, nhưng cũng đắt hơn và ít chống ăn mòn hơn. Với hầu hết ứng dụng ròng rọc, giới hạn thường là mài mòn bề mặt chứ không phải độ bền khối, do đó lớp phủ cứng trên 6061 thường hiệu quả hơn việc nâng cấp hợp kim.
Ròng rọc nhôm có thể chịu được nhiệt độ bao nhiêu?
6061-T6 có nhiệt độ phục vụ cơ học tối đa là 170 °C. Trên thực tế, dây đai thường là thành phần giới hạn trước khi ròng rọc đạt đến giới hạn.
Ròng rọc thép có cần xử lý bề mặt không?
Để bảo vệ chống ăn mòn, thường là có, tùy thuộc vào môi trường sử dụng. Về khả năng chống mài mòn, thép 1045 ở độ cứng 170–210 HB thường đủ để chịu được các loại dây đai tiêu chuẩn mà không cần tôi cứng thêm.
Công ty TNHH Thiết bị Điện Tianjin HaoRongShengYe máy gia công ròng rọc đồng bộ từ nhôm, thép C45, gang xám và thép không gỉ, với các dạng răng HTD, GT, T, AT và hệ inch. Nếu quý khách đặt hàng ròng rọc anod hóa cứng, vui lòng thông báo cho chúng tôi biết kích thước răng được đo trước hay sau khi phủ — chúng tôi sẽ thiết lập đường chạy dao phù hợp.
