 EN


Повечето запитвания за зъбчати колела за синхронизиране посочват профила и броя на зъбите, а материала оставят непопълнен или просто пишат „алуминий“, без допълнително уточнение. Това обикновено е напълно приемливо за леки транспортьорни системи. Проблеми възникват, когато предаването работи на висока скорост, при висока температура, във влажна среда или предава значителен въртящ момент.
По-долу са посочени реалните характеристики на всеки материал, базирани на публикувани данни.
Производителите на зъбчати колела за синхронизиране посочват сплави 6061, 6082, 7075, 6063 и леснообработваеми варианти като 2011 и AlCuMgPb. Сплав 6061-T6 е най-често използваната.
Публикувани технически характеристики на 6061-T6:
| Имот | Стойност |
| Опънна якост | 310 MPa |
| Граница на текучест | 270–276 MPa |
| Твърдост | 93–95 HB |
| Плътност | 2,7 g/cm³ |
| Максимална температура за механична експлоатация | 170 °C |
Ключовата характеристика е твърдостта. 93 до 95 HB е меко. Зъбчатият ремък има опънати корди и зъбна повърхност от платно или гума; платното е абразивно. Ако ремъкът работи достатъчно дълго време под натоварване срещу оголени алуминиеви зъби, алуминият се износва, профилът на зъбите се разширява и люфта нараства.
Затова съществува анодизирането на шкивовете – тук много хора допускат грешки.
Има два типа, и двата регулирани от MIL-PRF-8625:
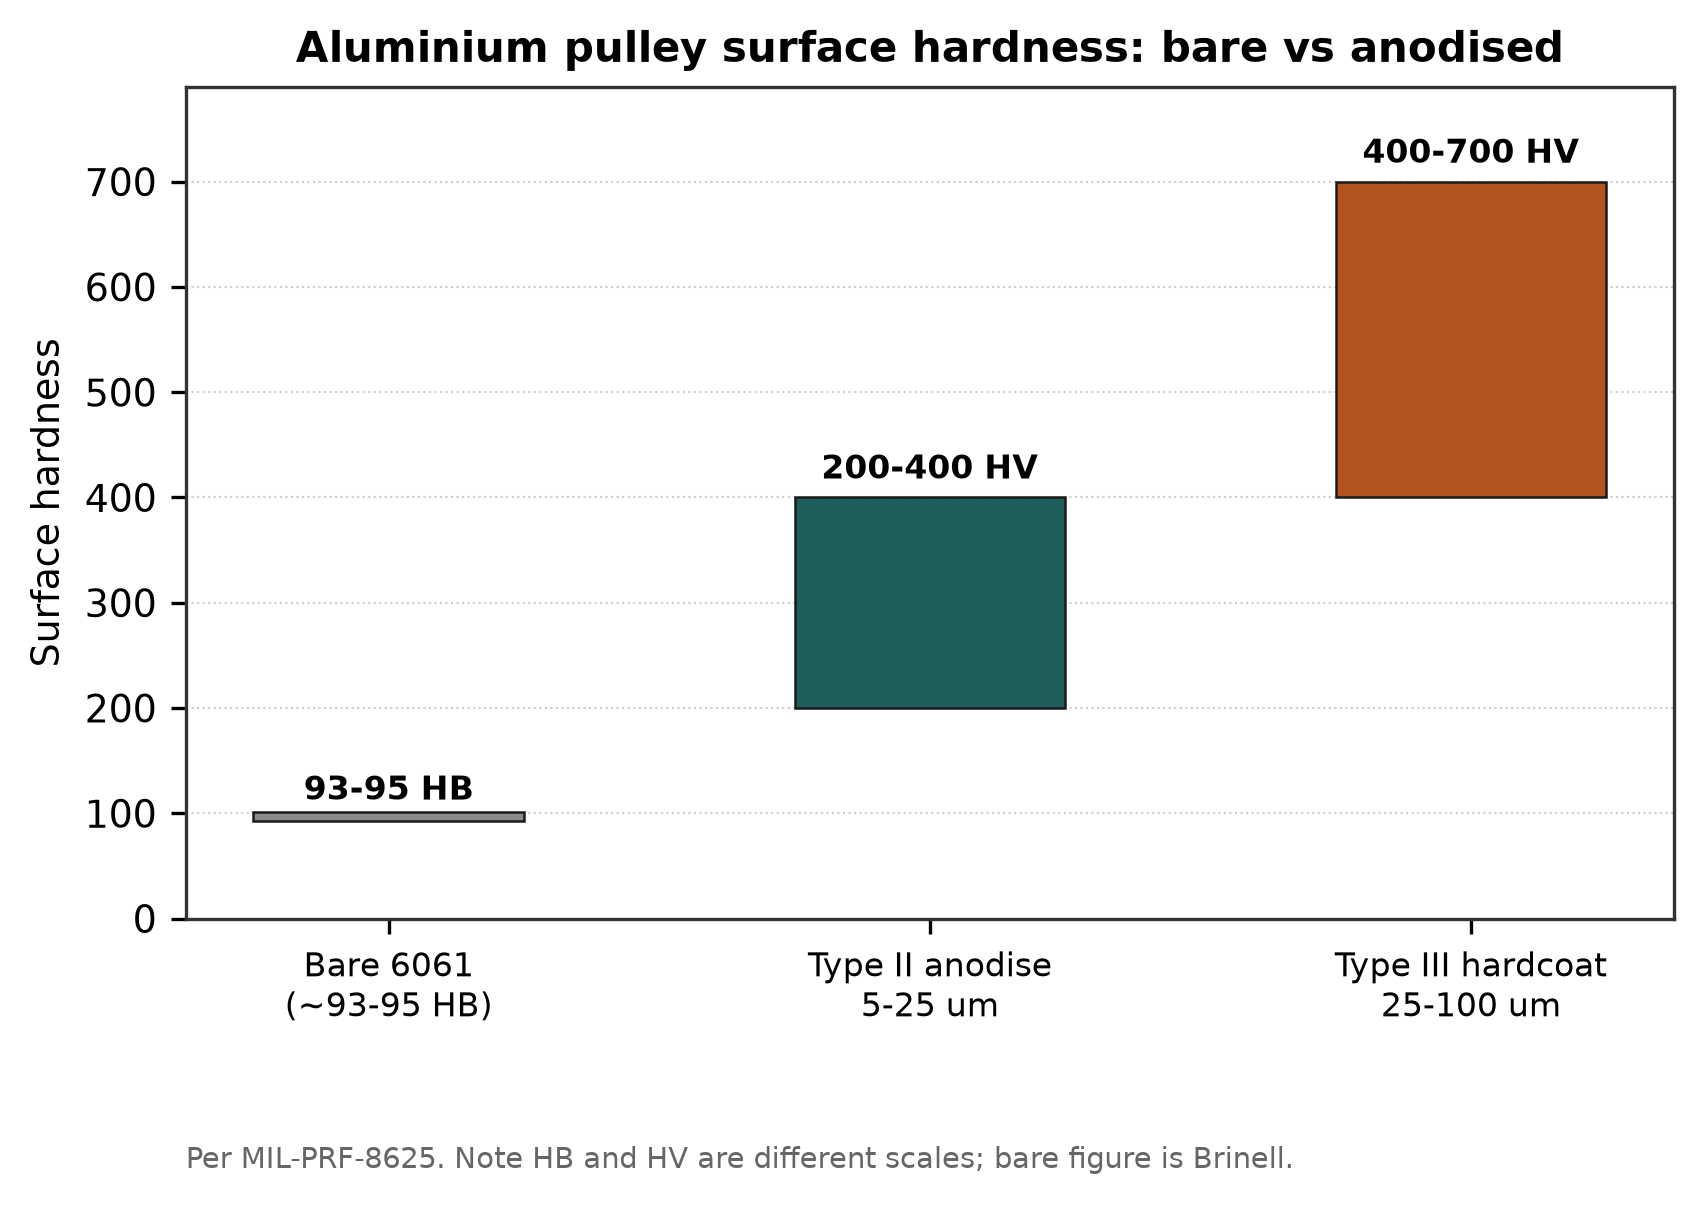
Повърхностна твърдост на чист алуминий, анодизиран алуминий и твърдо анодизиран алуминий.
| Тип | Дебелина | Сърдечност на повърхността | Типична употреба |
| Тип II (Сярна) | 5 до 25 µm | 200 до 400 HV | Обща защита и козметична отделка |
| Тип III (Хардкот) | 25 до 100 µm | 400 до 700 HV | Повърхности на триене, плъзгащи се посадки, промишлени части, подложени на износване |
Срещу неанодиран алуминиев сплав 6061 с твърдост 93–95 HB — това е значително подобрение. Твърдото анодиране от тип III е спецификацията за шкив, който трябва да издържи абразивен контакт с ремък.
Сега идва капанът. Анодирането не е покритие, нанесено върху детайла. То преобразува повърхността и расте:
Анодирането расте наполовина навътре в материала (проникване) и наполовина навън (нарастване).
Размерното нарастване е приблизително 50 % от общата дебелина на покритието за всяка страна.
Изчислено въз основа на публикувания пример: покритие от тип II с обща дебелина 0,5 мила дава около 6,35 µм нарастване за всяка страна, 6,35 µм проникване и общо диаметрално изменение от около 12,70 µm. За тип III с дебелина 2,0 мила се очаква около 1,0 мила за всяка страна.
При зъбчат шкив това нарастване се получава по страните на зъбите. Пулси с твърдо покритие, изработени до номиналните размери преди анодизиране, излизат от ваната с по-тесни зъбни пространства, отколкото е указано в чертежа. При фини профили с малък стъпен като T2.5 или AT3 десетки микрометра на всеки фланк представляват значима част от зъбното пространство.
Решението е простичко, но трябва да се приложи целенасочено: изработете зъбния профил с по-малки размери спрямо очакваното разширение или посочете окончателните размери след анодизиране и оставете машиниста да изчисли обратно необходимите изходни размери. Недопустимо е да се изработват до номиналните размери, след което да се нанася твърдото покритие и да се надявате на добър резултат.
Ако поръчвате пулси с твърдо покритие, посочете дали размерите ви са преди или след нанасяне на покритието. Задаваме този въпрос за всяка поръчка на твърдо покритие, тъй като отговорът определя траекторията на инструмента.
Често срещани означения за стоманени зъбчати пулси са C45E, 1045, S45C и 45# стомана.
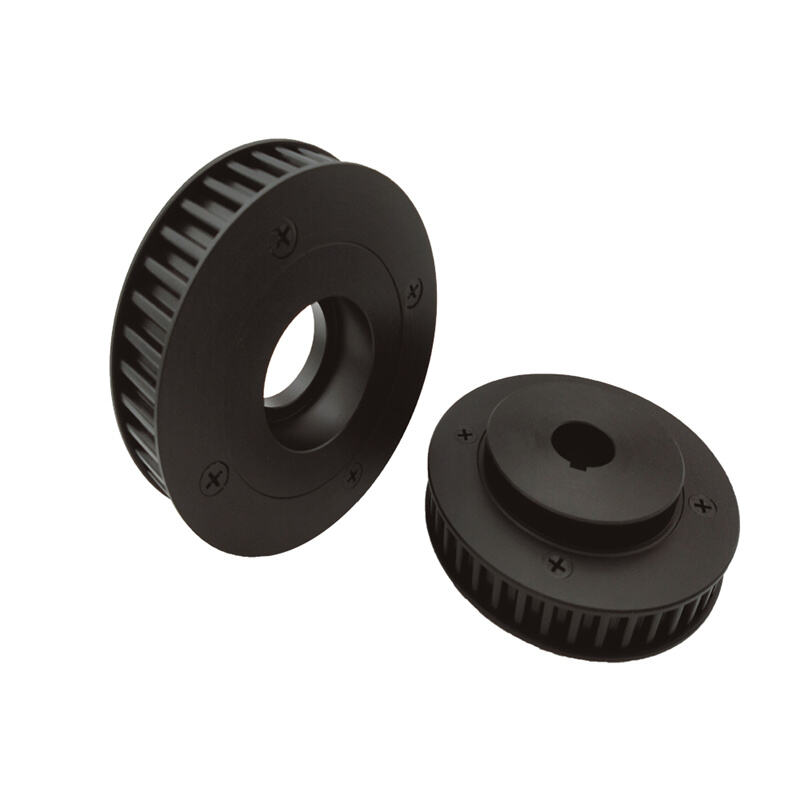
Алуминиев зъбчат пулси с профил T10
Публикувани свойства на AISI 1045 / C45:
| Имот | Стойност |
| Опънна якост | 570 до 700 MPa |
| Твърдост | 170 до 210 HB |
Приблизително два пъти по-голяма здравина на опън от 6061-T6 и около два пъти по-голяма твърдост преди всяка повърхностна обработка. Публикуваната обосновка от производителите на шкиви е проста: по-голяма здравина и твърдост в сравнение с алуминия, по-тежко тяло, подходящо за високи натоварвания и високи скорости.
Теглото не винаги е недостатък. При задвижвана шкива добавената инерция изглажда вариациите в скоростта. При сервоос; където се стремите да минимизирате отразената инерция, това е истинска разходна стойност.
Избирайте стомана, когато:
· Въртящият момент е достатъчно голям, за да деформира алуминиевите зъбци
· Предавката работи непрекъснато при скорост с абразивен ремък
· Шкивът е малък, така че товарът върху зъбците се концентрира върху малък брой зъбци
· Работната температура надвишава тази, която алуминият може да поеме
Полимерните шкиви се използват при леки натоварвания, хранителни технологии и приложения, където шумът или теглото имат значение. PA6 (нилон 6) е най-често срещаният.
Публикувани данни за PA6 от технически паспорт на инженерен полимер:
| Имот | Стойност |
| Опънна якост | 79 MPa |
| Температура на дългосрочна експлоатация | 100 °C |
| Температура на краткосрочна експлоатация | 160 °C |
| Водопоглъщане за 24 ч | 0.3% |
| Водопоглъщане за 96 ч | 0.6% |
Разтегателната якост изглежда убедителна – една четвърт от тази на сплав 6061. Проблемът са последните два реда.
Найлонът поглъща вода и се разширява. Шкив, изработен с точност в суха работилница и монтиран във влажно производствено помещение или среда, подложена на промиване, променя размерите си. При зъбчат шкив това означава промяна на диаметъра на стъпката и съответно промяна на зацепването на зъбите.
Документацията на производителя е изрична по отношение на този факт – той представлява аспект, който трябва да се вземе предвид при проектирането, а не дефект. Той е присъщ на полимера.
Където пластмасовите ролки работят добре:
· Леки натоварвания, ниски скорости
· Приложения, при които шумът е критичен фактор
· Корозивни среди, в които металът би се износил по-бързо
· Приложения, при които ролката е предвидена да бъде жертвен елемент
Където не работят добре:
· Прецизно позициониране, тъй като промяната в размерите прави невъзможно постигането на целта
· Висок въртящ момент, тъй като зъбите се преобръщат
· Горещи среди, близо до границата от 100 °C за непрекъснато използване
Трябва да посочим ясно едно ограничение в публикуваните данни, които успяхме да потвърдим: съдържанието на наситена влага и резултиращата процентна промяна в размерите не можаха да бъдат получени от основния технически документ. Данните за абсорбция след 24 и 96 часа по-горе са реални; дългосрочното равновесно поведение в конкретна среда трябва да бъде предоставено от вашия доставчик на материали за точния клас.
Лияло желязо среща се при по-големи шкиви, като производителите използват означения като HT150, HT200, HT250 и GG25. Прагът, при който чугунът заменя алуминия, е въпрос на размер и разходи, а не на публикувано правило, и ние не успяхме да потвърдим конкретен диаметър като гранична стойност. На практика това се определя от икономиката на леенето: над определен диаметър леенето е по-изгодно от обработката на прътов материал.
Неръждаемата шкивите от неръждаема стомана използват означения като SUS303, SUS304 и AISI 431. Приложението е миене с вода (washdown), където изискването е корозионна устойчивост, а не механични характеристики. Забележете, че 303 и 304 са аустенитни и не могат да се закаляват чрез термична обработка, така че шкив от неръждаема стомана не е твърд шкив.
| Изискване | Материал |
| Обща индустриална употреба, умерена товарна способност | 6061-T6, неанодиран или анодиран тип II |
| Абразивен ремък, непрекъсната работа | 6061-T6 с твърдо покритие тип III, с коригирани размери за разширение |
| Висок въртящ момент или висока скорост | Стомана C45 / 1045 |
| Минимална инерция по сервоос | Алуминий, устойчив на износ |
| Промиване с вода, контакт с храни | Неръждаемата |
| Лека употреба, тиха работа, ниска цена | Полиамид 6, устойчив на промяна в размерите |
| Голям диаметър | Лияло желязо |
Ще направи ли твърдото анодиране моето алуминиево колело толкова твърдо, колкото стоманата?
Повърхностният слой с твърдост 400–700 HV е по-твърд от стомана 1045 с твърдост 170–210 HB. Основният материал под повърхностния слой остава мек алуминий, затова колелото е устойчиво на абразия, но не и на деформация при големи зъбни натоварвания.
Защо анодираното ми колело не се съгласува правилно с ремъка?
Най-вероятно зъбната форма е фрезована по номиналните размери, а растежът на покритието е намалил зъбните пространства. Проверете дали размерите на чертежа са посочени преди или след анодирането.
Мога ли да използвам нейлоново колело в приложение с промиване с вода?
То устойчиво на корозия, но абсорбира вода и претърпява размерни промени. За почистване с вода при високи изисквания към точността неръждаемата стомана е по-доброто решение.
Дали 7075 е по-добър от 6061 за шкиви?
Той е по-силен, но също така е по-скъп и по-малко устойчив на корозия. При повечето приложения за шкиви ограничението е повърхностното износване, а не обемната якост, затова анодиране на 6061 обикновено е по-ефективно от подмяна на сплавта.
При каква температура може да работи алуминиев шкив?
6061-T6 има максимална механична работна температура от 170 °C. На практика обикновено ремъкът е ограничителният компонент далеч преди шкива.
Има ли нужда стоманените шкиви от повърхностна обработка?
За защита срещу корозия — често да, в зависимост от околната среда. За износване стомана 1045 с твърдост 170–210 HB обикновено е достатъчна срещу стандартни ремъци без допълнително закаляване.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. изработва зъбчати шкивове от алуминий, стомана C45, чугун и неръждаема стомана с профили HTD, GT, T, AT и имперски. Ако поръчвате шкивове с твърдо анодиране, съобщете ни дали размерите на зъбите са преди или след нанасяне на покритието – ще настроим пътя на инструмента съответно.