 EN

Çoğu zamanlama kasnağı talebi, profili ve diş sayısını belirtir ancak malzeme kısmını boş bırakır ya da "alüminyum" der ama bunu nitelendirmez. Bu, hafif yük taşıyan bir konveyör için genellikle uygundur. Ancak tahrik hızlı, sıcak, nemli veya gerçek tork taşıyorsa sorunlara neden olur.
Her bir malzemenin size gerçekten sunduğu şey aşağıda, yayımlanmış değerlerle birlikte verilmiştir.
Kasnak üreticileri 6061, 6082, 7075, 6063 ve 2011 ile AlCuMgPb gibi serbest işlenebilir alaşımları listeler. 6061-T6 ise en yaygın kullanılanıdır.
Yayınlanmış 6061-T6 özellikleri:
| Mülk | Değer |
| Çekme Dayanımı | 310 MPa |
| Akma Dayanımı | 270 ila 276 MPa |
| Sertlik | 93 ila 95 HB |
| Yoğunluk | 2.7 g/cm³ |
| Maksimum mekanik kullanım sıcaklığı | 170 °C |
Önemli olan sayı sertliktir. 93 ile 95 HB yumuşaktır. Zamanlama kayışı, çekme kordları ve bir kumaş veya kauçuk diş yüzeyine sahiptir; kumaş aşındırıcıdır. Bir kayışı yük altında yeterince uzun süre açıktan alüminyum dişlerle çalıştırırsanız alüminyum aşınır, diş profili genişler ve boşluk artar.
Bu nedenle kasnaklarda anodizasyon işlemi uygulanır ve bu noktada birçok kişi hata yapar.
MIL-PRF-8625 standardı kapsamında iki tür önemlidir:
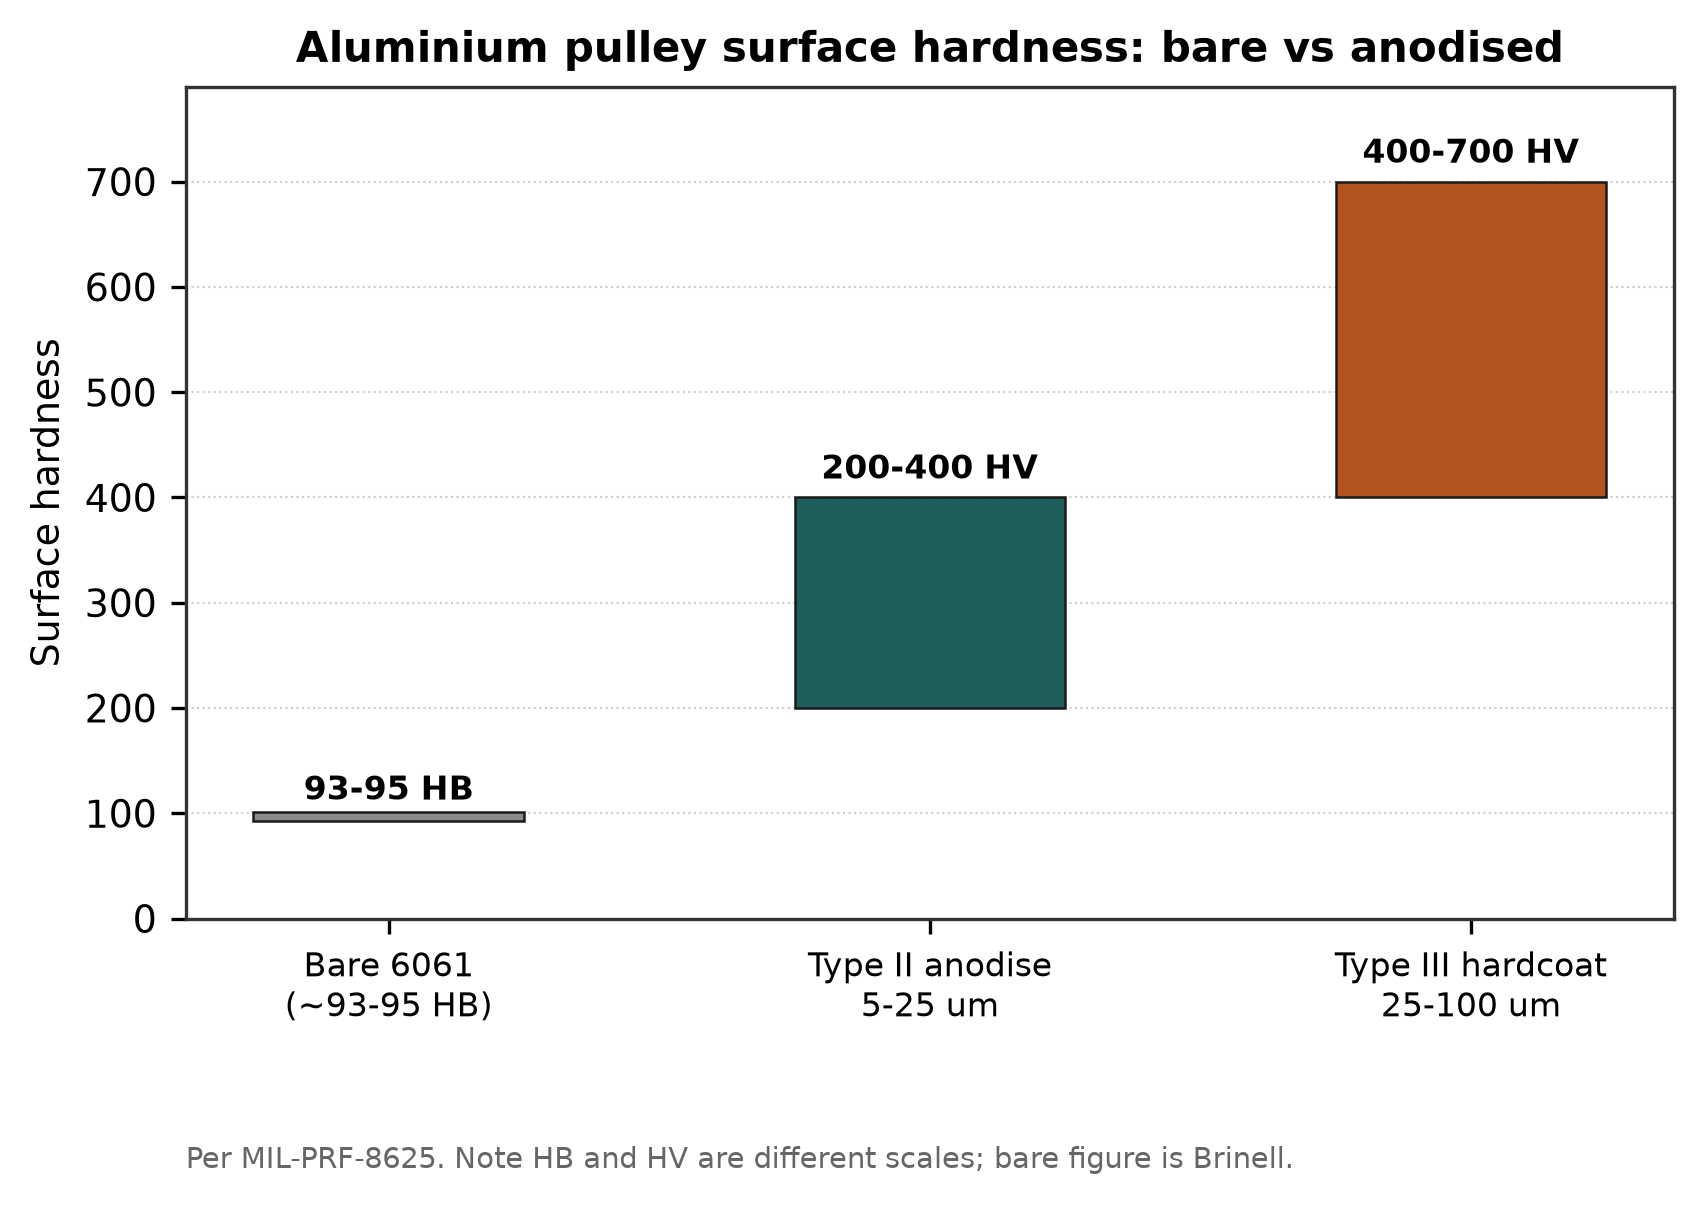
Açık, anodize edilmiş ve sert anodize edilmiş alüminyumun yüzey sertliği.
| Tür | Kalınlık | Yüzey Sertliği | Tipik Kullanım |
| Tip II (Sülfürik) | 5 ila 25 µm | 200 ila 400 HV | Genel koruma, estetik kaplama |
| Tip III (Sert Anodize) | 25 ila 100 µm | 400 ila 700 HV | Aşınma yüzeyleri, kaymalı geçmeler, endüstriyel aşınma parçaları |
Boşta 6061 alüminyum ile karşılaştırıldığında 93–95 HB aralığındadır; bu büyük bir iyileşmedir. Tip III sert anodizasyon, aşındırıcı kayış temasına dayanması gereken bir kasnak için belirtimdir.
Şimdi tuzak. Anodizasyon, parçanın üzerine uygulanan bir kaplama değildir. Yüzeyi dönüştürür ve büyüyerek oluşur:
Anodizasyon, malzemenin içine %50 oranında (nufuziyet) ve dışa doğru %50 oranında (kalınlık artışı) büyür.
Boyutsal artış, toplam kaplama kalınlığının her bir yüzü için yaklaşık %50’sidir.
Yayınlanan örneğe göre hesaplanmıştır: Toplamda 0,5 mil kalınlığında bir Tip II kaplama, her bir yüz için yaklaşık 6,35 µm kalınlık artışı ve 6,35 µm nufuziyet sağlar; toplam çap değişimi ise yaklaşık 12,70 µm’dir. Tip III için 2,0 mil kalınlıkta kaplama beklenen değer, her bir yüz için yaklaşık 1,0 mildir.
Bir zamanlama kasnağında bu büyüme diş yan yüzeylerine düşer. Anodizasyon işleminden önce nominal boyutlara işlenen ve sert kaplama uygulanmış bir kasnak, tanktan çıkarken çizimde belirtilenden daha dar diş aralıklarına sahip olur. T2.5 veya AT3 gibi ince adım profillerinde her yana yüzlerce mikrometrelik bir büyüme, diş aralığının anlamlı bir kesrini oluşturur.
Çözüm basittir ama bilinçli olarak uygulanmalıdır: Diş formu, beklenen genişleme kadar küçük işlenmeli ya da anodizasyondan sonraki nihai boyutlar belirtilmeli ve tornacıya geriye doğru hesaplama yaptırılmalıdır. Nominal boyutlara göre işleyip ardından sert kaplama uygulayıp şansı denemek işe yaramaz.
Sert kaplamalı kasnak siparişi veriyorsanız, boyutların kaplama öncesi mi yoksa kaplama sonrası mü mü belirtin. Bu soruyu her sert kaplama siparişinde sorarız çünkü cevap, takım yolu tasarımı üzerinde doğrudan etki yaratır.
Çelik zamanlama kasnakları için yaygın tanımlamalar şunlardır: C45E, 1045, S45C ve 45# çelik.
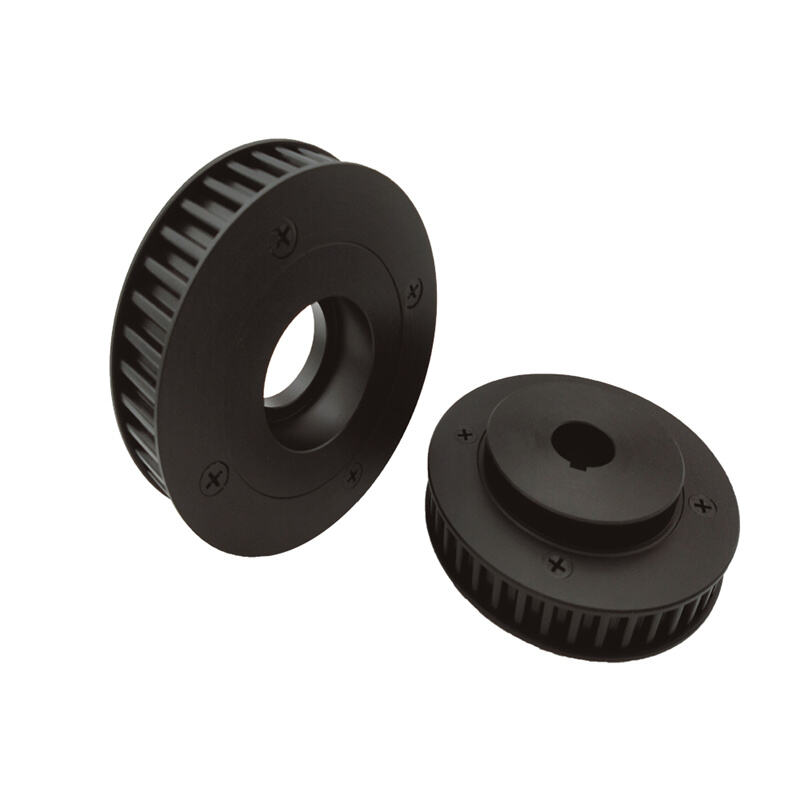
T10 profilli alüminyum zamanlama kasnağı
Yayınlanan AISI 1045 / C45 özellikleri:
| Mülk | Değer |
| Çekme Dayanımı | 570 ila 700 MPa |
| Sertlik | 170 ila 210 HB |
6061-T6 alüminyumunun yaklaşık iki katı çekme mukavemetine ve yüzey işlemi uygulanmadan önce yaklaşık iki katı sertliğe sahiptir. Kasnak üreticilerinin yayınladığı gerekçe basittir: alüminyuma kıyasla daha yüksek mukavemet ve sertlik, daha ağır gövde, yüksek yük ve yüksek hız için uygundur.
Ağırlık her zaman bir dezavantaj değildir. Sürülen bir kasnakta eklenen atalet, hız değişimini yumuşatır. Yansıyan ataleti en aza indirmeye çalıştığınız bir servo ekseninde ise bu gerçek bir maliyettir.
Çelik seçin, eğer:
· Tork, alüminyum dişleri deformasyona uğratacak kadar yüksektir
· Tahrik, aşındırıcı bir kayışla sürekli olarak yüksek hızda çalışır
· Kasnak küçük olduğundan diş yükleri birkaç dişe yoğunlaşır
· Çalışma sıcaklığı, alüminyumun dayanabileceği sınırı aşar
Polimer kasnaklar, hafif yüklerde, gıda işlemede ve gürültü veya ağırlık önemli olduğu uygulamalarda kullanılır. PA6 (naylon 6), yaygın olarak kullanılanıdır.
Bir mühendislik polimeri veri sayfasından yayınlanan PA6 verileri:
| Mülk | Değer |
| Çekme Dayanımı | 79 MPa |
| Uzun süreli kullanım sıcaklığı | 100 °C |
| Kısa süreli kullanım sıcaklığı | 160 °C |
| Su emilimi, 24 saat | 0.3% |
| Su emilimi, 96 saat | 0.6% |
Çekme mukavemeti, 6061’in dörtte biri düzeyinde sayılır. Sorun son iki satırda yatıyor.
Naylon su emer ve şişer. Kuru bir atölyede tolerans içinde işlenen ve nemli bir tesis ya da yıkama ortamında monte edilen bir kasnak, boyut değiştirir. Zamanlama kasnağı için bu, adım çapının değişmesi ve diş kavramasının buna bağlı olarak değişmesi anlamına gelir.
Üretici belgeleri, bunun bir kusur değil, tasarım konusu olduğunu açıkça belirtir. Bu durum, polimerin doğasına dayanır.
Plastik kasnakların iyi çalıştığı alanlar:
· Hafif yükler, düşük hızlar
· Gürültüye duyarlı uygulamalar
· Metalin daha hızlı bozulacağı aşındırıcı ortamlar
· Kasnağın bilinçli olarak tüketilebilir parça olarak tasarlandığı uygulamalar
Bunları yapmadıkları yerlerde:
· Hassas konumlandırma, çünkü boyutsal kayma amacın dışına çıkar
· Yüksek tork, çünkü dişler kesilir
· Sürekli 100 °C sınırına yakın sıcak ortamlar
Doğrulayabildiğimiz yayınlanmış verilerde bir sınırlamayı netleştirmemiz gerekir: doygunluk nem içeriği ve bunun sonucunda oluşan boyutsal değişim yüzdesi, birincil teknik veri sayfasından elde edilemedi. Yukarıdaki 24 ve 96 saatlik emme değerleri gerçek; belirli bir ortamdaki uzun vadeli denge davranışı, tam olarak kullanılan malzeme sınıfı için malzeme tedarikçinizden alınmalıdır.
Dökme Demir daha büyük kasnaklarda görünür; üreticiler tarafından HT150, HT200, HT250 ve GG25 gibi sınıflandırmalarla adlandırılır. Dökme demirin alüminyumun yerini aldığı eşik, yayımlanmış bir kuraldan ziyade boyut ve maliyet sorusudur; belirli bir çap sınırını doğrulayamadık. Uygulamada bu durum döküm ekonomisine dayanır: belirli bir çaptan sonra, döküm işlemi blok malzemeden tornalama işleminden daha ekonomiktir.
Paslanmaz kasnaklar, SUS303, SUS304 ve AISI 431 gibi tanımlamalar kullanır. Uygulama, mekanik performanstan ziyade korozyon direnci gerektiren yıkama (washdown) ortamlarıdır. Not: 303 ve 304 austenitik paslanmaz çeliklerdir ve ısıl işlemle sertleştirilemezler; dolayısıyla paslanmaz çelik bir kasnak, sert bir kasnak değildir.
| Talebi | Malzeme |
| Genel endüstriyel kullanım, orta düzey yük | 6061-T6, düz veya Tip II anodize edilmiş |
| Aşındırıcı kayış, sürekli çalışma | tip III sert kaplama ile 6061-T6, büyüme için boyutlar düzeltilmiştir |
| Yüksek tork veya yüksek hız | C45 / 1045 çelik |
| Servo eksende minimum atalet | Alüminyum, aşınmayı kabul edin |
| Temizleme işlemi, gıda ile temas | Paslanmaz |
| Hafif kullanım, sessiz, düşük maliyetli | PA6, boyutsal değişimlere dayanıklı |
| Büyük çaplı | Dökme Demir |
Sert anodizasyon işlemi alüminyum kasnağımı çelik kadar sert hale getirir mi?
400 ila 700 HV aralığındaki yüzey tabakası, 170 ila 210 HB değerine sahip 1045 çeliğinden daha serttir. Altta kalan malzeme ise hâlâ yumuşak alüminyumdur; bu nedenle kasnak aşınmaya dirençlidir ancak yüksek diş yükleri altında şekil değişimine karşı dirençli değildir.
Anodize edilmiş kasnağım neden kayışa doğru şekilde oturmadı?
Muhtemelen diş profili nominal ölçülere göre işlenmiştir ve kaplama oluşumu diş boşluklarını daraltmıştır. Çizimdeki ölçümlerin anodizasyondan önce mi yoksa sonra mı belirtildiğini kontrol edin.
Temizleme uygulamalarında naylon kasnak kullanabilir miyim?
Korozyona dirençlidir ancak su emer ve boyutsal olarak değişime uğrar. Hassaslık gerektiren temizleme uygulamaları için paslanmaz çelik daha iyi bir çözümdür.
Kasnaklar için 7075, 6061’den daha mı iyidir?
Daha güçlüdür, ancak aynı zamanda daha pahalıdır ve korozyona karşı direnci daha düşüktür. Çoğu kasnak uygulamasında sınır, hacimsel mukavemetten ziyade yüzey aşınmasıdır; bu nedenle 6061 alaşımının sert kaplanması, genellikle alaşımı yükseltmekten daha iyi sonuç verir.
Bir alüminyum kasnak hangi sıcaklığa dayanabilir?
6061-T6, maksimum mekanik kullanım sıcaklığı olarak 170 °C’ye dayanır. Pratikte, kasnağın kendisinden çok önce kayış genellikle sınırlayıcı bileşendir.
Çelik kasnaklar yüzey işlemine ihtiyaç duyar mı?
Korozyon koruması için genellikle evet, ortama bağlı olarak değişir. Aşınmaya karşı ise 1045 çeliği, standart kayışlara karşı ek sertleştirme yapılmadan 170–210 HB sertliğinde genellikle yeterlidir.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd., HTD, GT, T, AT ve imperial profillerinde alüminyum, C45 çelik, dökme demir ve paslanmaz çelikten zamanlama kasnakları üretir. Sert anodize edilmiş kasnak siparişi veriyorsanız, diş boyutlarınızın kaplama öncesi mi yoksa kaplama sonrası mu olduğunu bize bildirin; buna göre takım yolu ayarını yaparız.
