 EN

La maggior parte delle richieste di pulegge dentate specifica il profilo e il numero di denti, lasciando invece in bianco il materiale oppure indicando semplicemente «alluminio», senza ulteriori precisazioni. Ciò è generalmente accettabile per un trasportatore a basso carico. Tuttavia, può causare problemi quando l’azionamento è veloce, caldo, umido o trasmette una coppia significativa.
Di seguito sono riportati i vantaggi effettivi offerti da ciascun materiale, con dati ufficiali.
I produttori di pulegge elencano le leghe 6061, 6082, 7075, 6063 e quelle ad alta lavorabilità, come la 2011 e l’AlCuMgPb. La 6061-T6 è la lega più utilizzata.
Proprietà dichiarate della 6061-T6:
| Proprietà | Valore |
| Resistenza a trazione | 310 MPa |
| Resistenza di snervamento | 270–276 MPa |
| Durezza | 93–95 HB |
| Densità | 2,7 g/cm³ |
| Temperatura massima di impiego meccanico | 170 °C |
Il valore determinante è la durezza. 93–95 HB è morbido. Una cinghia dentata ha corde di trazione e una superficie dentata in tessuto o gomma; il tessuto è abrasivo. Se si fa ruotare una cinghia contro denti in alluminio non trattato per un tempo sufficiente sotto carico, l’alluminio si usura, il profilo dei denti si allarga e il gioco aumenta.
Questo è il motivo per cui esiste l’anodizzazione sui puleggi, ed è proprio qui che molte persone commettono errori.
Due tipi sono rilevanti, entrambi conformi alla norma MIL-PRF-8625:
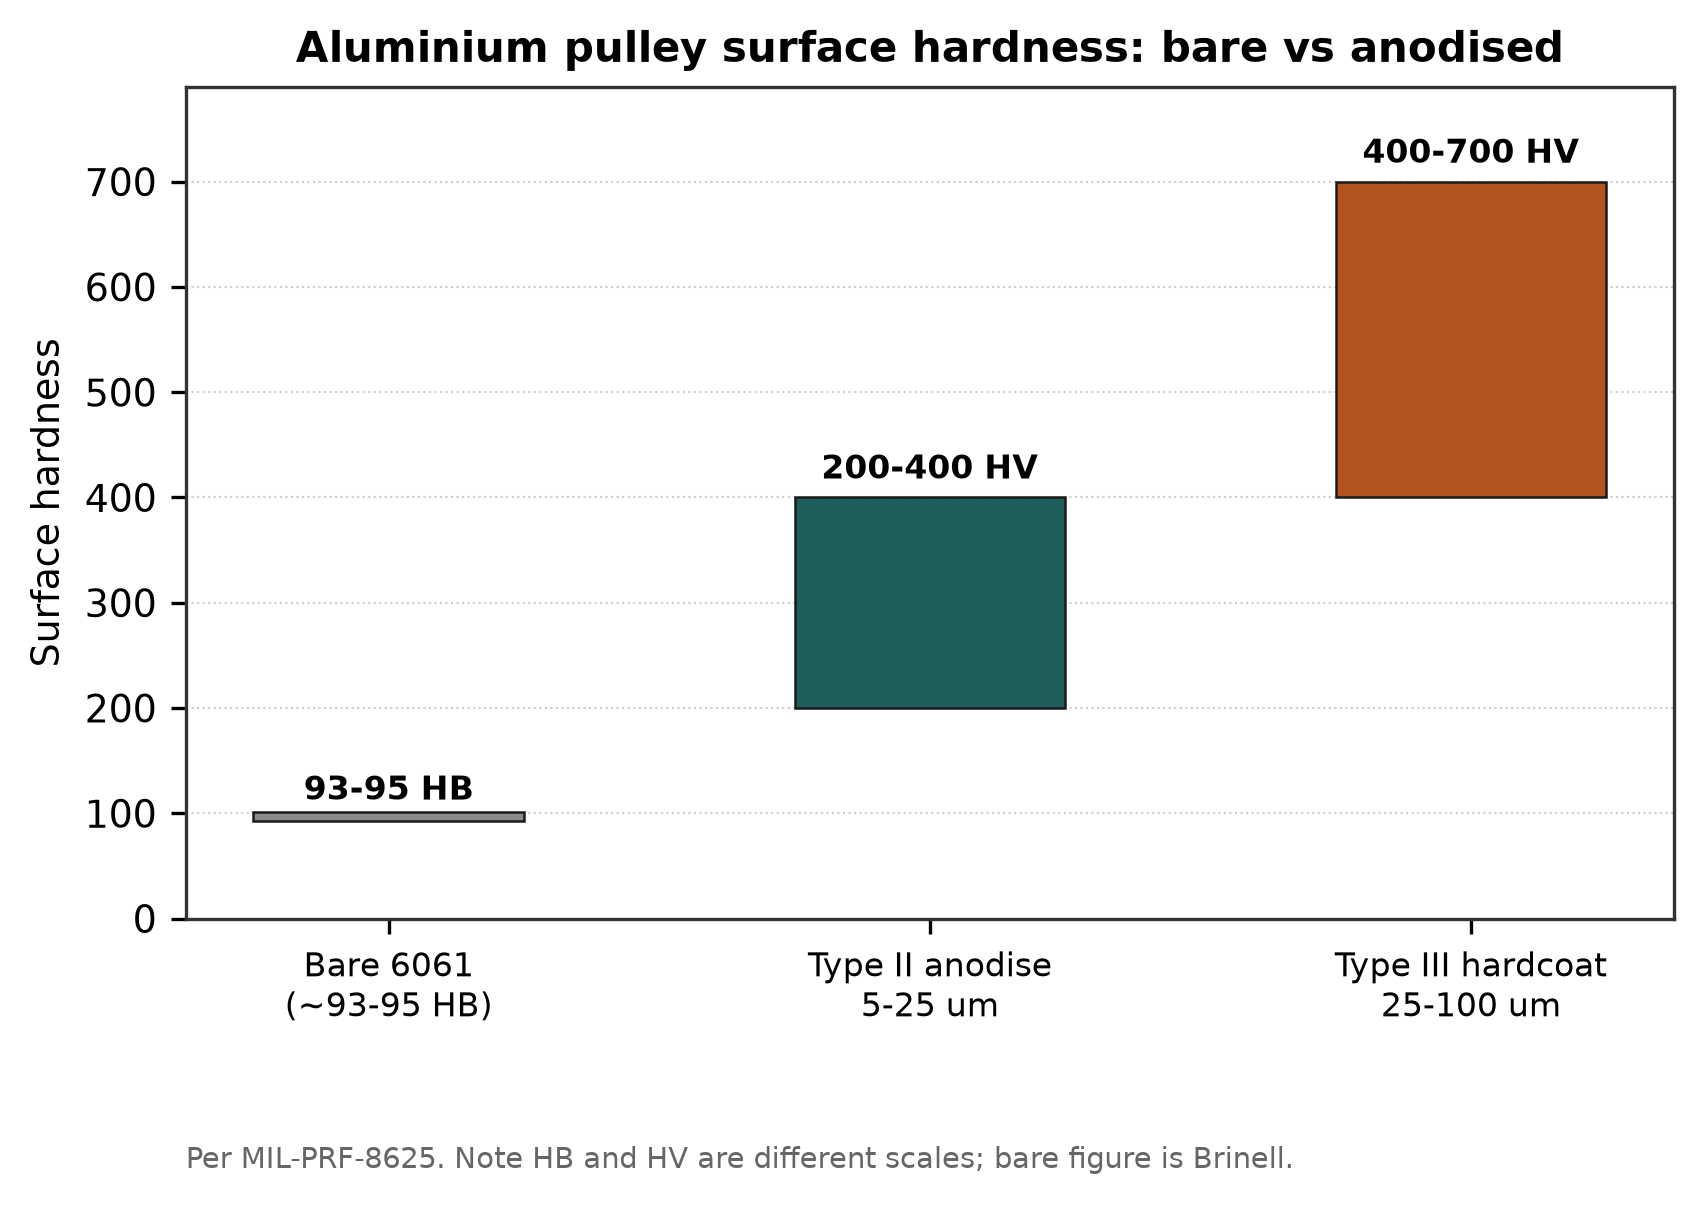
Durezza superficiale dell’alluminio non trattato, anodizzato e anodizzato duro.
| Tipo | Spessore | Durezza della superficie | Utilizzo tipico |
| Tipo II (Solforico) | 5–25 µm | 200–400 HV | Protezione generale, finitura estetica |
| Tipo III (Hardcoat) | 25–100 µm | 400–700 HV | Superfici soggette a usura, accoppiamenti di scorrimento, componenti industriali resistenti all’usura |
Rispetto all’alluminio 6061 non trattato, con durezza di 93–95 HB, si ottiene un notevole miglioramento. Il trattamento anodico di tipo III (hardcoat) è la specifica richiesta per una puleggia destinata a resistere al contatto abrasivo della cinghia.
Ora la trappola. L’anodizzazione non è un rivestimento applicato sulla superficie del pezzo: essa trasforma la superficie stessa e ne provoca una crescita.
L’anodizzazione cresce per il 50 % verso l’interno del materiale (penetrazione) e per il 50 % verso l’esterno (accumulo).
L’aumento dimensionale è approssimativamente pari al 50 % dello spessore totale del rivestimento per lato.
Partendo dall’esempio pubblicato: un rivestimento di tipo II con spessore totale di 0,5 mil fornisce circa 6,35 µm di accumulo per lato, 6,35 µm di penetrazione e una variazione diametrale totale di circa 12,70 µm. Per un rivestimento di tipo III con spessore di 2,0 mil, ci si attende circa 1,0 mil per lato.
Su una puleggia dentata, tale crescita interessa i fianchi dei denti. Una puleggia con rivestimento duro, lavorata alle dimensioni nominali prima dell’anodizzazione, esce dalla vasca con spazi tra i denti più stretti di quelli disegnati. Su profili a passo fine come T2.5 o AT3, decine di micron su ciascun fianco rappresentano una frazione significativa dello spazio tra i denti.
La soluzione è semplice, ma deve essere intenzionale: lavorare la forma del dente in sottodimensione rispetto alla crescita prevista, oppure specificare la dimensione finale dopo l’anodizzazione e lasciare che il tornitore effettui il calcolo inverso. Non funziona invece lavorare alle dimensioni nominali, applicare il rivestimento duro e sperare.
Se ordinate pulegge con rivestimento duro, indicate chiaramente se le dimensioni fornite si riferiscono allo stato prima o dopo il rivestimento. Poniamo questa domanda per ogni ordine di rivestimento duro, poiché la risposta modifica il percorso utensile.
Le designazioni più comuni per le pulegge dentate in acciaio sono C45E, 1045, S45C e acciaio 45#.
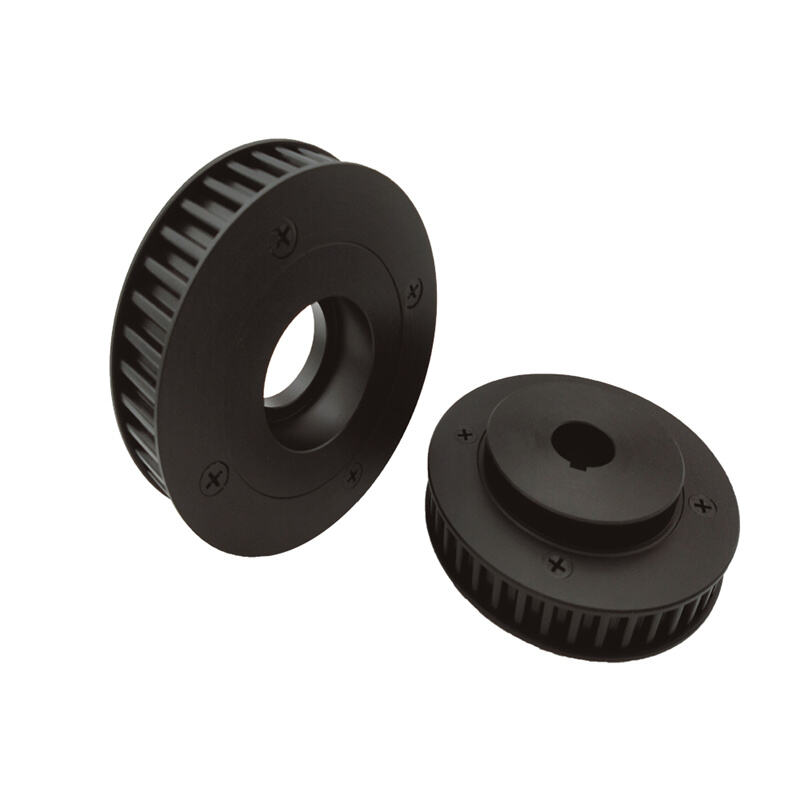
Puleggia dentata in alluminio con profilo T10
Proprietà pubblicate per l’acciaio AISI 1045 / C45:
| Proprietà | Valore |
| Resistenza a trazione | 570–700 MPa |
| Durezza | 170–210 HB |
Circa il doppio della resistenza a trazione del 6061-T6 e circa il doppio della durezza prima di qualsiasi trattamento superficiale. La motivazione pubblicata dai produttori di pulegge è semplice: maggiore resistenza e durezza rispetto all’alluminio, massa maggiore, adatto a carichi elevati e alte velocità.
Il peso non è sempre uno svantaggio. Su una puleggia condotta, l’inerzia aggiuntiva attenua le variazioni di velocità. Su un asse servo, dove si cerca di minimizzare l’inerzia riflessa, rappresenta invece un vero costo.
Scegliere l’acciaio quando:
· La coppia è sufficientemente elevata da deformare i denti in alluminio
· Il trasmissione funziona continuamente a velocità elevata con una cinghia abrasiva
· La puleggia è di piccole dimensioni, quindi i carichi sui denti si concentrano su pochi di essi
· La temperatura di esercizio supera i limiti tollerati dall’alluminio
Le pulegge in polimero sono utilizzate in applicazioni a basso carico, nella movimentazione alimenti e in quelle in cui rumore o peso rivestono importanza. Il PA6 (nylon 6) è il materiale più comune.
Dati pubblicati per il PA6 tratti da una scheda tecnica di un polimero ingegneristico:
| Proprietà | Valore |
| Resistenza a trazione | 79 MPa |
| Temperatura di servizio a lungo termine | 100 °C |
| Temperatura di servizio a breve termine | 160 °C |
| Assorbimento d’acqua, 24 h | 0.3% |
| Assorbimento d’acqua, 96 h | 0.6% |
La resistenza a trazione appare rispettabile, pari a un quarto di quella dell’6061. Il problema riguarda le ultime due righe.
Il nylon assorbe acqua e si espande. Una puleggia lavorata con tolleranze precise in un ambiente asciutto e installata successivamente in un impianto umido o in un’area soggetta a lavaggi subisce una variazione dimensionale. Nel caso di una puleggia dentata, ciò comporta una variazione del diametro primitivo e, di conseguenza, una modifica dell’ingranamento dei denti.
La documentazione del produttore chiarisce esplicitamente che questo fenomeno va considerato un fattore progettuale, non un difetto: è una caratteristica intrinseca del polimero.
Ambiti in cui le pulegge in plastica funzionano bene:
· Carichi leggeri, basse velocità
· Applicazioni sensibili al rumore
· Ambienti corrosivi in cui i metalli si deteriorerebbero più rapidamente
· Applicazioni in cui la puleggia è intenzionalmente la parte sacrificabile
Dove non vanno utilizzati:
· Posizionamento di precisione, poiché la deriva dimensionale ne vanifica lo scopo
· Coppie elevate, poiché i denti si deformano per taglio
· Ambienti caldi vicini al limite continuo di 100 °C
Dobbiamo chiarire una limitazione nei dati pubblicati che abbiamo potuto verificare: il contenuto di umidità di saturazione e la conseguente variazione percentuale delle dimensioni non erano reperibili da un foglio dati primario. I valori di assorbimento dopo 24 e 96 ore riportati sopra sono reali; il comportamento di equilibrio a lungo termine in un ambiente specifico va richiesto al fornitore del materiale per la precisa qualità impiegata.
Ghisa appare in pulegge di dimensioni maggiori, con qualità come HT150, HT200, HT250 e GG25, denominate dai produttori. La soglia oltre la quale la ghisa sostituisce l’alluminio è una questione di dimensioni e costi, non una regola pubblicata; non siamo riusciti a verificare un diametro specifico di passaggio. Nella pratica, tale scelta è dettata dall’economia della fusione: oltre un certo diametro, la fusione risulta più conveniente rispetto alla lavorazione da billetta.
Acciaio inossidabile le pulegge utilizzano designazioni come SUS303, SUS304 e AISI 431. L’applicazione è il lavaggio (washdown), dove la richiesta principale è la resistenza alla corrosione, non le prestazioni meccaniche. Si noti che i tipi 303 e 304 sono acciai austenitici e non possono essere induriti mediante trattamento termico; pertanto, una puleggia in acciaio inossidabile non è una puleggia dura.
| Requisito | Materiale |
| Industriale generale, carico moderato | 6061-T6, naturale o anodizzato di tipo II |
| Nastro abrasivo, funzionamento continuo | 6061-T6 con rivestimento duro di tipo III, dimensioni corrette per tenere conto della crescita |
| Alta coppia o alta velocità | Acciaio C45 / 1045 |
| Inerzia minima su un asse servo | Alluminio, accetta l’usura |
| Pulizia intensiva, contatto con alimenti | Acciaio inossidabile |
| Uso leggero, silenzioso, a basso costo | PA6, tollera le variazioni dimensionali |
| Diametro grande | Ghisa |
L’anodizzazione con rivestimento duro rende la mia puleggia in alluminio dura quanto l’acciaio?
Lo strato superficiale, con durezza compresa tra 400 e 700 HV, è più duro dell’acciaio 1045, la cui durezza è compresa tra 170 e 210 HB. Il substrato sottostante rimane invece alluminio morbido, quindi la puleggia resiste all’abrasione ma non alla deformazione sotto carichi elevati sui denti.
Perché la mia puleggia anodizzata non si adatta correttamente alla cinghia?
Molto probabilmente la forma dei denti è stata fresata alle dimensioni nominali e la crescita del rivestimento ha ridotto gli spazi tra i denti. Verificare se le dimensioni indicate sul disegno si riferiscono allo stato prima o dopo l’anodizzazione.
Posso utilizzare una puleggia in nylon in un’applicazione di pulizia intensiva?
Resiste alla corrosione, ma assorbe acqua e subisce variazioni dimensionali. Per applicazioni di pulizia intensiva che richiedono precisione, l’acciaio inossidabile è la soluzione migliore.
Il lega 7075 è migliore della 6061 per le pulegge?
È più resistente, ma è anche più costoso e meno resistente alla corrosione. Per la maggior parte delle applicazioni con pulegge, il limite è l’usura superficiale piuttosto che la resistenza volumetrica, quindi di solito è preferibile applicare un rivestimento duro su lega 6061 anziché passare a una lega superiore.
A quale temperatura può operare una puleggia in alluminio?
la lega 6061-T6 ha una temperatura massima di impiego meccanico di 170 °C. Nella pratica, però, di solito è la cinghia, e non la puleggia, a rappresentare il fattore limitante.
Le pulegge in acciaio richiedono trattamenti superficiali?
Per la protezione contro la corrosione, spesso sì, a seconda dell’ambiente. Per quanto riguarda l’usura, l’acciaio 1045 con durezza compresa tra 170 e 210 HB risulta generalmente adeguato per l’impiego con cinghie standard, senza ulteriore tempra.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. produce pulegge dentate in alluminio, acciaio C45, ghisa e acciaio inossidabile, con profili HTD, GT, T, AT e imperiali. Se ordinate pulegge anodizzate indurite, comunicateci se le dimensioni dei denti si riferiscono allo stato prima o dopo il rivestimento: in base a questa indicazione, programmeremo il percorso utensile in modo appropriato.
