 EN

A legtöbb időzítőtárcsa-ajánlatkérés megadja a profil típusát és a fogszámot, de az anyagot üresen hagyja, vagy egyszerűen „alumínium”-ként jelöli meg, anélkül, hogy pontosítaná. Ez általában elfogadható könnyű terhelésű szállítószalagokhoz. Problémákat okoz azonban, ha a meghajtás gyors, forró, nedves vagy nagy nyomatékot továbbít.
Az alábbiakban az egyes anyagok tényleges tulajdonságait közöljük, hivatalos adatok alapján.
A tárcsagyártók 6061-es, 6082-es, 7075-ös, 6063-as és szabadon forgácsolható ötvözeteket (pl. 2011-es és AlCuMgPb) sorolnak fel. A 6061-T6 a leggyakrabban használt.
Hivatalos 6061-T6 tulajdonságok:
| Ingatlan | Érték |
| Húzószilárdság | 310 MPa |
| Folyáshatár | 270–276 MPa |
| Keménység | 93–95 HB |
| Sűrűség | 2,7 g/cm³ |
| Maximális mechanikai üzemhőmérséklet | 170 °C |
A lényeges érték a keménység. 93–95 HB puha. A szíj feszítőfonalakból és textíliából vagy gumiból készült fogfelülettel rendelkezik, a textília pedig kopasztó hatású. Ha egy szíjat hosszabb ideig terhelés alatt futtatunk csupasz alumínium fogakon, az alumínium kopik, a fogprofil kiszélesedik, és a holtjáték növekszik.
Ezért létezik a tárcsák anódosítása, és itt bukkanak meg sokan.
Két típus számít, mindkettő a MIL-PRF-8625 szabvány alá tartozik:
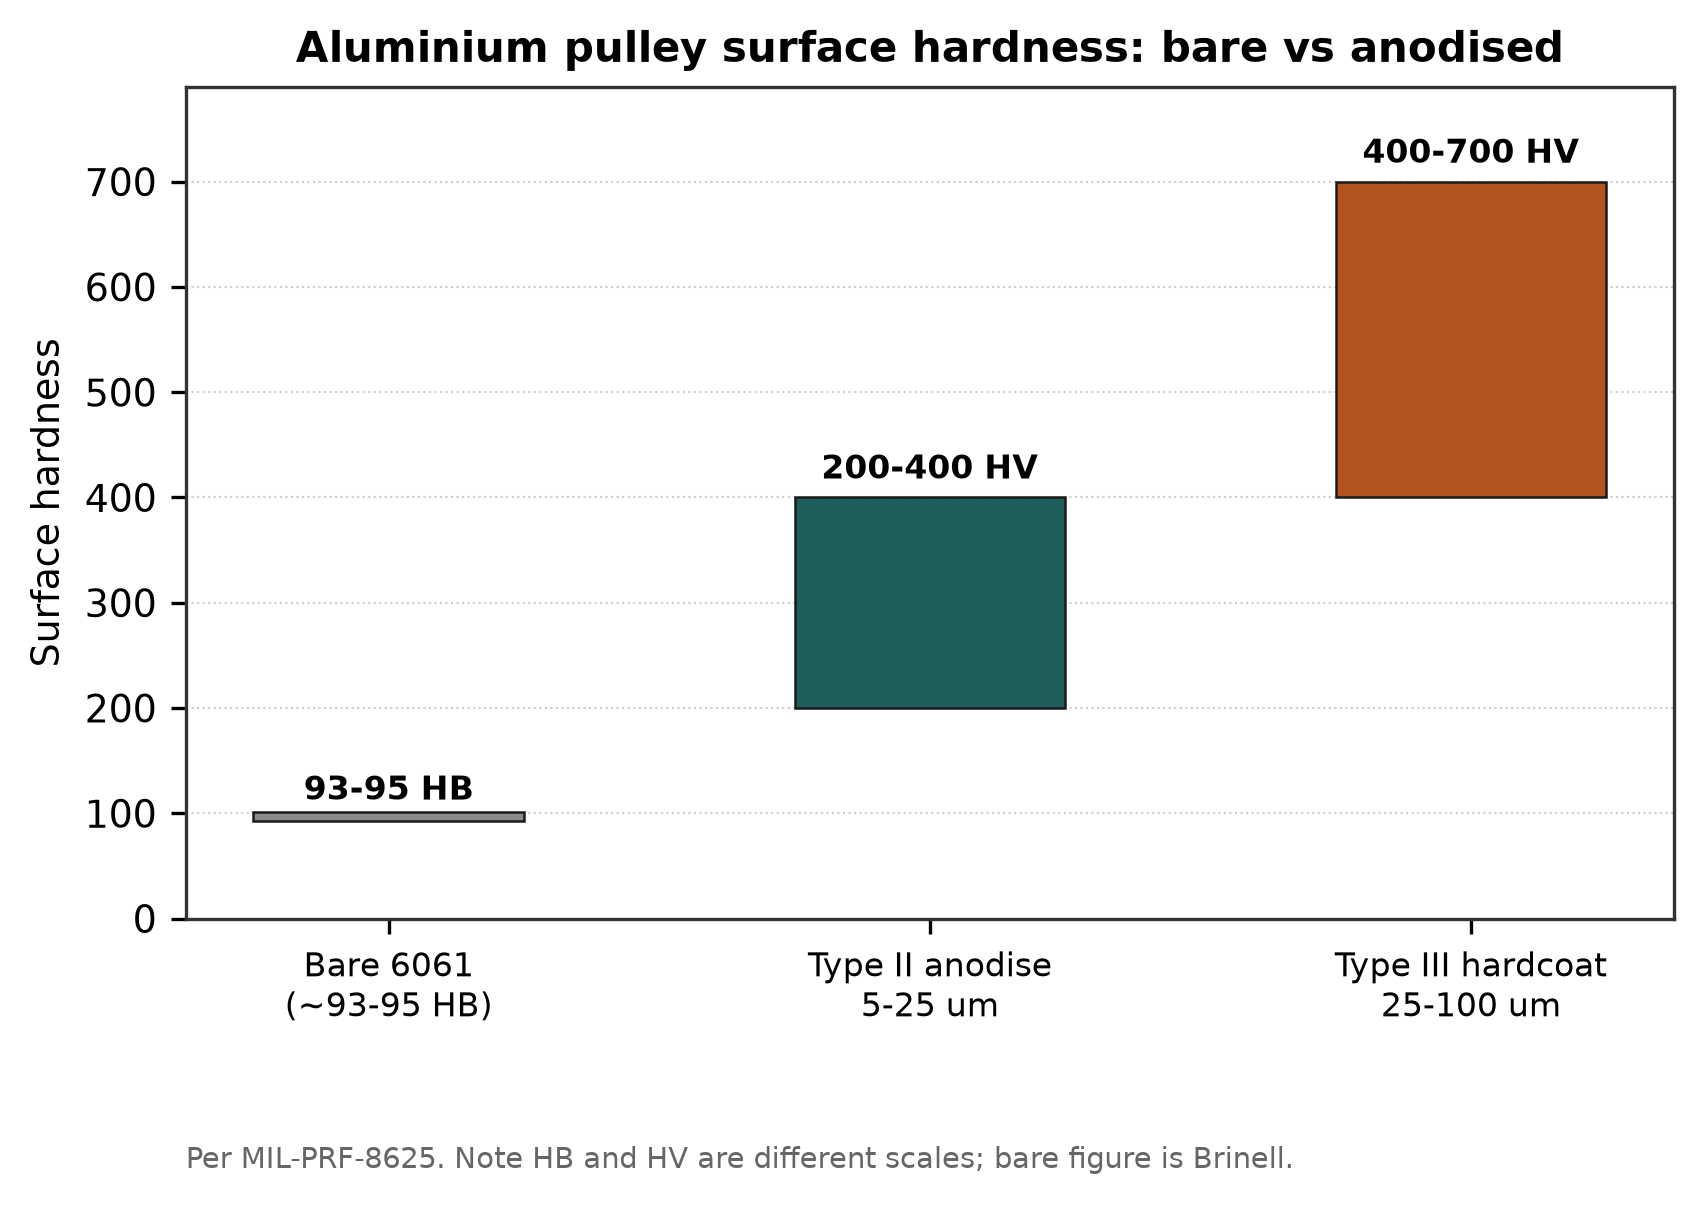
Csupasz, anódosított és keményanódosított alumínium felületi keménysége.
| Típus | Vastagság | Felületi Keménység | Tipikus használat |
| II. típus (Kénsavas) | 5–25 µm | 200–400 HV | Általános védelem, esztétikai felületkezelés |
| III. típus (keményedéses) | 25–100 µm | 400–700 HV | Hordozó felületek, csúszó illesztések, ipari kopásálló alkatrészek |
A nyers 6061-es ötvözet 93–95 HB keménységéhez képest – ez jelentős javulás. A típus III-as keményanódizálás a specifikáció egy olyan tárcsához, amelynek el kell viselnie az érdes szíj érintkezését.
Most jön a csapda. Az anódizálás nem egy a részre felvitt bevonat. A felszínt átalakítja, és növekszik:
Az anódizálás 50%-ban a anyagba nő be (penetráció), 50%-ban kifelé (felépülés).
A méretbeli növekedés kb. a teljes bevonatvastagság 50%-a oldalanként.
A közzétett példából kiindulva: egy típus II-es bevonat 0,5 mil teljes vastagsággal kb. 6,35 µm felépülést és 6,35 µm penetrációt eredményez oldalanként, valamint kb. 12,70 µm átmérőbeli változást. A típus III-as bevonatnál 2,0 mil esetén kb. 1,0 mil várható oldalanként.
Egy fogaskerék-tárcsánál ez a növekedés a fogoldalakra esik. Egy keményített, névleges méretekre megmunkált tárcsa anodizálás után kisebb fogtávolsággal kerül ki a fürdőből, mint amit a rajz mutat. Finom léptékű profiloknál, például a T2,5 vagy az AT3 esetében egy-egy fogoldalon több tucat mikrométer is jelentős része a fogtávolságnak.
A megoldás egyszerű, de tudatosan kell elvégezni: a fogprofil méretét a várható növekedésnek megfelelően alulméretezni kell, vagy meg kell adni a bevonat utáni végső méretet, és hagyni kell a megmunkálónak, hogy visszaszámítsa a megmunkálási paramétereket. Nem működik azonban a névleges méretekre való megmunkálás, a keményítés, majd a reménykedés.
Ha keményített tárcsákat rendel, jelezze, hogy a megadott méretek a bevonat előtt vagy után értendők. Ezt a kérdést minden keményített rendelésnél felteszük, mert a válasz befolyásolja a megmunkálási útvonalat.
Gyakori acél szinkron tárcsák anyagjelölései: C45E, 1045, S45C és 45# acél.
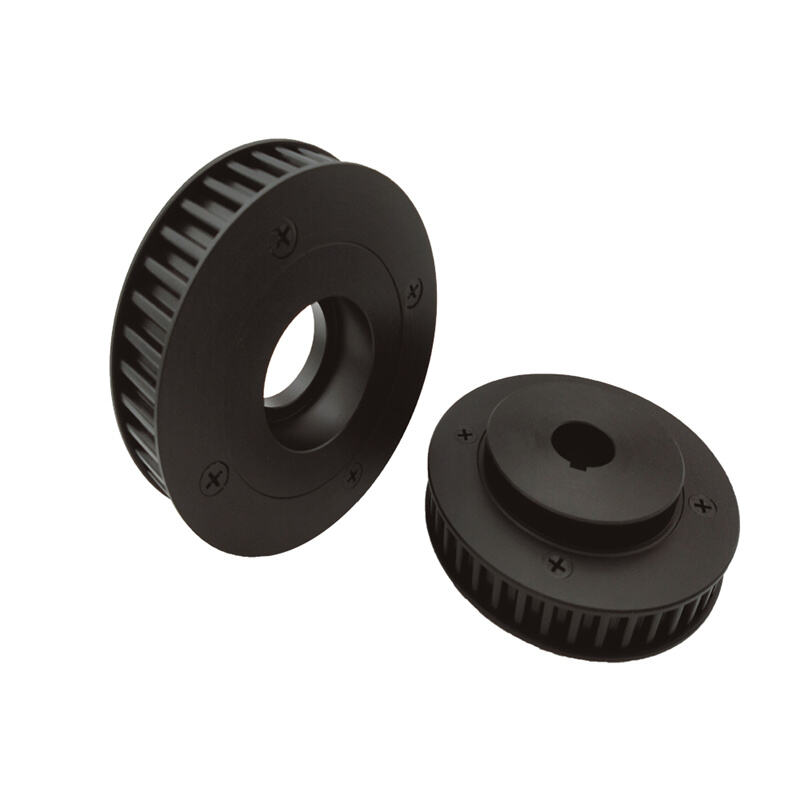
T10 profilú alumínium szinkron tárcsa
Közzétett AISI 1045 / C45 anyagjellemzők:
| Ingatlan | Érték |
| Húzószilárdság | 570–700 MPa |
| Keménység | 170–210 HB |
Kb. kétszer akkora húzószilárdsága van, mint a 6061-T6 ötvözetnek, és kb. kétszer akkora a keménysége bármely felületkezelés előtt. A csigagyártók hivatalos indoklása egyszerű: nagyobb szilárdság és keménység, mint az alumíniumé, nehezebb test, alkalmas nagy terhelésre és magas sebességre.
A tömeg nem mindig hátrány. Egy meghajtott csigánál a növekedett tehetetlenség kiegyenlíti a sebességváltozásokat. Egy szervó tengelynél, ahol a visszavert tehetetlenséget igyekszik minimalizálni, azonban valós költséget jelent.
Válasszon acélt, ha:
· A nyomaték elég nagy ahhoz, hogy deformálja az alumínium fogakat
· A hajtás folyamatosan fut magas sebességgel egy kopó szíjjal
· A csiga kicsi, így a fogterhelések kevés fogra koncentrálódnak
· Az üzemhőmérséklet meghaladja az alumínium által elviselhető értéket
A polimer csigákat könnyű üzemi körülmények között, élelmiszer-feldolgozásnál és olyan alkalmazásoknál használják, ahol a zaj vagy a tömeg számít. A PA6 (nylon 6) a leggyakoribb.
Egy mérnöki polimer adatlapból származó hivatalos PA6 adatok:
| Ingatlan | Érték |
| Húzószilárdság | 79 MPa |
| Hosszú távú üzemelési hőmérséklet | 100 °C |
| Rövid távú üzemelési hőmérséklet | 160 °C |
| Vízfelvétel, 24 óra | 0.3% |
| Vízfelvétel, 96 óra | 0.6% |
A húzószilárdság elég jónak tűnik, a 6061-es ötvözet negyedével összehasonlítva. A probléma az utolsó két sorban van.
A nylon vízfelvételre hajlamos, és duzzad. Egy száraz műhelyben tűréshatáron belül megmunkált és nedves gyártókörnyezetben vagy mosókörnyezetben felszerelt fogaskerék mérete megváltozik. Időzítőfogaskeréknél ez azt jelenti, hogy a fogaskerék átmérője és a fogbeharapás is megváltozik.
A gyártó dokumentációja egyértelműen kijelenti, hogy ezt tervezési szempontként kell kezelni, nem pedig hibaként. Ez a polimer sajátossága.
Olyan helyeken működnek jól a műanyag fogaskerekek:
· Könnyű terhelés, alacsony sebesség
· Zavarérzékeny alkalmazások
· Korróziós környezetek, ahol a fém gyorsabban meghibásodna
· Olyan alkalmazások, ahol a tárcsa szándékosan a feláldozható alkatrész
Ahol nem használhatók:
· Pontos pozicionálásra, mert a méretváltozás ellentmond a céljuknak
· Nagy nyomatékra, mert a fogak elcsúsznak
· Meleg környezetekre, a 100 °C-os folyamatos üzemhatár közelében
Tisztázzunk egy korlátozást a közzétett adatokban, amelyet ellenőrizhettünk: a telítési nedvességtartalom és az ebből eredő méretváltozás százalékos értéke nem állt rendelkezésre elsődleges adatlapról. A fenti 24 és 96 órás felszívódási értékek valósak; a hosszú távú egyensúlyi viselkedés egy adott környezetben az anyag szállítójától szerezhető be a pontos minőség tekintetében.
Öntött vas nagyobb méretű tárcsákban jelenik meg, amelyeket a gyártók HT150, HT200, HT250 és GG25 minőségi osztályok szerint neveznek el. Azt a határt, ahol az öntöttvas kiváltja az alumíniumot, nem egy közzétett szabály, hanem egy méret- és költségkérdés határozza meg, és nem tudtunk ellenőrizni egy meghatározott átmérőhatárt. Gyakorlatilag a öntés gazdaságossága dönt: egy bizonyos átmérő felett az öntés olcsóbb, mint az alapanyagból történő megmunkálás.
Rozsdamentes a tárcsák olyan anyagjelöléseket használnak, mint például SUS303, SUS304 és AISI 431. Alkalmazási területük a mosható környezet, ahol a korroziónállóság a fő követelmény, nem pedig a mechanikai teljesítmény. Figyelem: a 303-as és a 304-es típusú acél austenites, és nem keményíthető hőkezeléssel, ezért egy rozsdamentes tárcsa nem jelent kemény tárcsát.
| Követelménye | Anyag |
| Általános ipari felhasználás, közepes terhelés | 6061-T6, sima vagy II. típusú anódolt |
| Súrlódószalag, folyamatos üzem | 6061-T6 III. típusú keményréteggel, a méretek növekedésre korrigálva |
| Nagy nyomaték vagy nagy sebesség | C45 / 1045 acél |
| Minimális tehetetlenség szervomozgású tengelyen | Alumínium, elfogadható a kopás |
| Mosogatható környezet, élelmiszer-kontaktus | Rozsdamentes |
| Könnyű üzemi terhelés, csendes, alacsony költségű | PA6, elfogadja a méretváltozást |
| Nagy átmérőjű | Öntött vas |
A kemény oxidréteg kezelés (hardcoat anodising) ugyanolyan keménnyé teszi az alumínium csigát, mint az acél?
A 400–700 HV keménységű felületi réteg keménebb, mint a 1045-ös acél 170–210 HB keménysége. Az alatta lévő alapanyag továbbra is lágy alumínium, így a csiga ellenáll az elhasználódásnak, de nem ellenáll a deformációnak nagy fogterhelés esetén.
Miért nem illeszkedett megfelelően az anodizált csigám a szíjhoz?
Valószínűleg a fogprofilt névleges méretekre forgácsolták, és a bevonat növekedése összehúzta a fogtávolságot. Ellenőrizze, hogy a rajzi méretek az anodizálás előtt vagy után lettek-e megadva.
Használhatok nylon csigát mosogatható környezetben?
Korroziónak ellenáll, de vízet is felvesz, és méretváltozást szenved. Mosogatható környezetben, pontos méretekkel szembeni igény esetén az rozsdamentes acél a jobb megoldás.
Jobb-e a 7075-ös ötvözet a 6061-esnél csigákhoz?
Erősebb, de egyben drágább is, és kevésbé ellenálló a korrózióval szemben. A legtöbb csiga esetében a felületi kopás jelenti a határt, nem a tömeges szilárdság, ezért a 6061-es ötvözet kemény oxidréteggel való kezelése általában jobb megoldás, mint az ötvözet cseréje.
Milyen hőmérsékletet bír el egy alumínium csiga?
a 6061-T6 ötvözet maximális mechanikai üzemelési hőmérséklete 170 °C. Gyakorlatban azonban a szíj szokott korlátozó tényező lenni jóval a csiga elért határértéke előtt.
Szükséges-e felületkezelés acélcsigáknál?
Korrózióvédelem céljából gyakran igen, az adott környezettől függően. Kopásállóság szempontjából a 1045-ös acél 170–210 HB keménységi tartománya általában elegendő a szokásos szíjak ellen további kemítés nélkül.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. időzítőcsigákat gyárt alumíniumból, C45-ös acélból, öntöttvasból és rozsdamentes acélból HTD, GT, T, AT és imperiális profilokban. Ha kemény anodizált csigákat rendel, kérjük, jelezze, hogy fogméretei a bevonat felhordása előtt vagy után értendők – így a megfelelő szerszámpályát állítjuk be.
