 EN

De flesta förfrågningar om tidssteghjul anger profilen och tandantalet, men lämnar materialet tomt eller anger endast "aluminium" utan närmare specifikation. Det är vanligtvis tillräckligt för en lättlastad transportör. Det orsakar problem när drivningen är snabb, het, fuktig eller överför verklig vridmoment.
Här är vad varje material faktiskt ger dig, med publicerade siffror.
Tillverkare av tidssteghjul listar 6061, 6082, 7075, 6063 samt fria bearbetningsgrader som 2011 och AlCuMgPb. 6061-T6 är arbetshästen.
Publicerade egenskaper för 6061-T6:
| Egenskap | Värde |
| Dragfastighet | 310 MPa |
| Yardfasthet | 270 till 276 MPa |
| Hårdhet | 93 till 95 HB |
| Täthet | 2,7 g/cm³ |
| Maximal mekanisk driftstemperatur | 170 °C |
Siffran som är avgörande är hårdheten. 93 till 95 HB är mjukt. En tidsrem har dragkordar och ett tandytanslager av tyg eller gumma, där tyget är slipande. Kör en rem mot blottade aluminiumtänder under belastning tillräckligt länge och aluminiumet slits, tandprofilen öppnas och spel ökar.
Detta är anledningen till att anodisering används på hjul, och det är här många gör fel.
Två typer är relevanta, båda enligt MIL-PRF-8625:
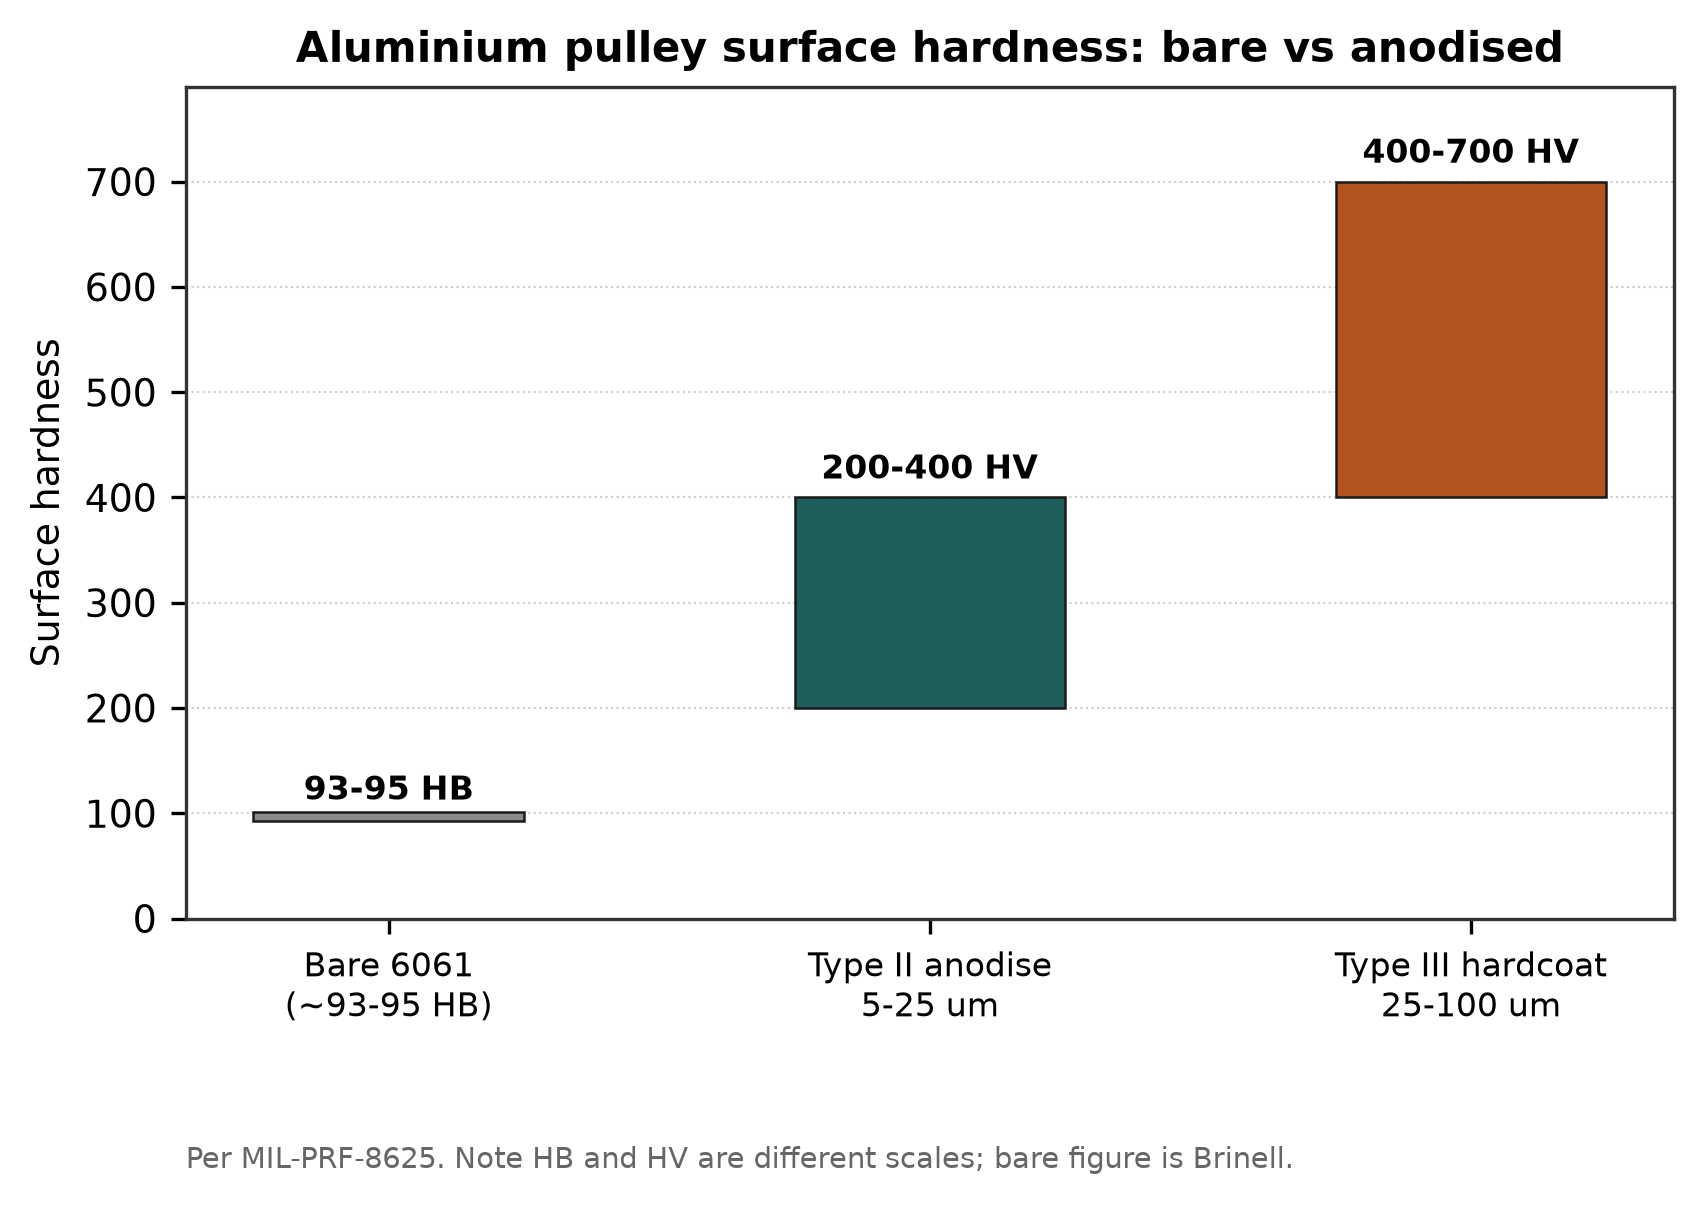
Ythårdhet för obehandlat, anodiserat och hårdanodiserat aluminium.
| Typ | Tjocklek | Ytthårdhet | Typisk användning |
| Typ II (Svavelsyra) | 5 till 25 µm | 200 till 400 HV | Allmän skyddsfunktion, estetisk yta |
| Typ III (Hårdbehandling) | 25 till 100 µm | 400 till 700 HV | Slitytor, glidpassningar, industriella slitagekomponenter |
Mot okänt 6061 vid 93 till 95 HB, vilket är en stor förbättring. Typ III hårdbehandling är specifikationen för en remskiva som måste klara abrasiv remkontakt.
Nu är fällan på plats. Anodisering är inte en beläggning som appliceras ovanpå komponenten. Den omvandlar ytan och växer:
Anodisering växer 50 % inåt materialet (genomträngning) och 50 % utåt (uppbyggnad).
Dimensionell ökning är ungefär 50 % av total tjocklek på varje sida.
Beräknat från det publicerade exemplet: en typ II-beläggning med totalt 0,5 mil ger ca 6,35 µm uppbyggnad per sida, 6,35 µm genomträngning och en total diametrisk förändring på ca 12,70 µm. För typ III vid 2,0 mil förväntas ca 1,0 mil per sida.
På en tändningsremsskiva landar denna ökning på tändernas sidoytor. En hårdbehandlad skiva som är fräsad till nominella mått innan anodisering kommer ut ur badet med smalare tänder än ritningen anger. På profiler med fin tandavstånd, såsom T2.5 eller AT3, utgör några tiotal mikrometer på varje tandflank en betydande andel av tandavståndet.
Lösningen är enkel men kräver medvetenhet: Fräsa tandprofilen underskärning med den förväntade tillväxten, eller ange de färdiga måtten efter anodisering och låt fräsaren beräkna tillbaka. Att fräsa till nominella mått, sedan hårdbehandla och hoppas fungerar inte.
Om du beställer hårdbehandlade skivor ska du ange om dina mått avser läget före eller efter beläggningen. Vi ställer denna fråga vid varje beställning av hårdbehandling eftersom svaret påverkar fräsbanan.
Vanliga beteckningar för stål-tidpulleyar är C45E, 1045, S45C och 45# stål.
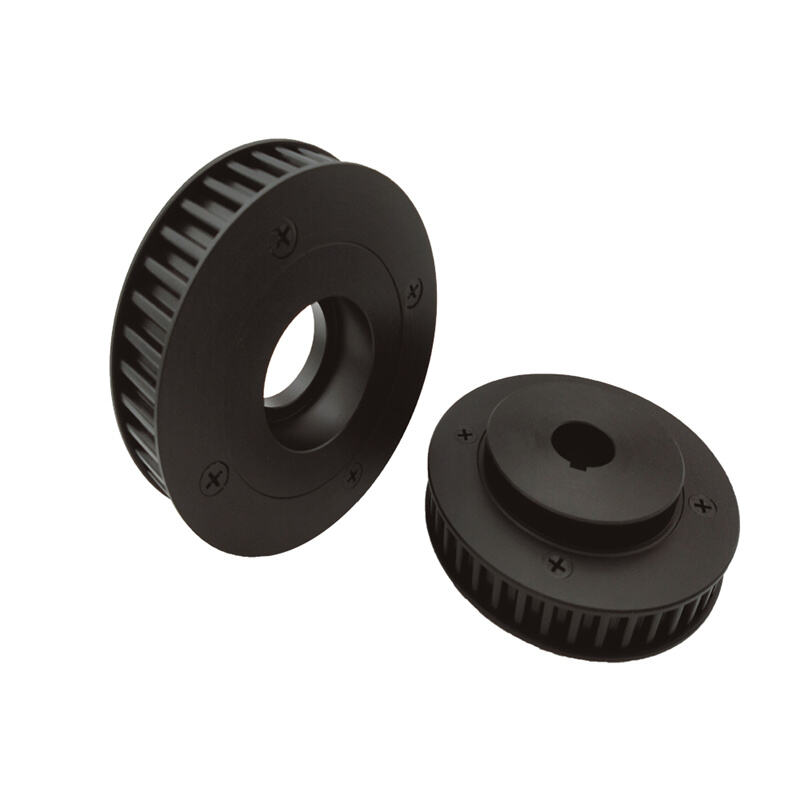
Aluminium-tidpulley med T10-profil
Offentliggjorda egenskaper för AISI 1045 / C45:
| Egenskap | Värde |
| Dragfastighet | 570 till 700 MPa |
| Hårdhet | 170 till 210 HB |
Cirka dubbelt så hög draghållfasthet som 6061-T6 och cirka dubbelt så hög hårdhet innan någon ytbearbetning. Den offentliggjorda motiveringen från kugghjulsleverantörer är enkel: högre hållfasthet och hårdhet än aluminium, tyngre kropp, lämplig för höga belastningar och höga hastigheter.
Vikten är inte alltid en nackdel. På ett drivet kugghjul smyger ökad tröghet hastighetsvariationer. På en servostyrad axel, där man försöker minimera reflekterad tröghet, utgör den dock en verklig kostnad.
Välj stål när:
· Vridmomentet är tillräckligt högt för att deformera aluminiumtänder
· Drivningen körs kontinuerligt vid hög hastighet med ett abrasivt remband
· Kugghjulet är litet, så tandbelastningarna koncentreras på få tänder
· Drifttemperaturen överstiger vad aluminium tål
Polymerkugghjul används i lättlastapplikationer, livsmedelshantering och applikationer där buller eller vikt är avgörande. PA6 (polyamid 6) är den vanligaste varianten.
Offentliggjorda PA6-data från ett tekniskt polymerdatablad:
| Egenskap | Värde |
| Dragfastighet | 79 MPa |
| Långtidstjänsttemperatur | 100 °C |
| Korttidstjänsttemperatur | 160 °C |
| Vattenupptag, 24 h | 0.3% |
| Vattenupptag, 96 h | 0.6% |
Draghållfastheten ser respektabel ut vid en fjärdedel av 6061. Problemet är de två sista raderna.
Nylon absorberar vatten och sväller. En kugghjulsskiva som fräsats till mått i en torr verkstad och monterats i en fuktig anläggning eller en rengöringsmiljö ändrar sina mått. För ett tändhjul innebär detta att pitchdiametern ändras och tandengagemanget följer med.
Tillverkarens dokumentation är tydlig med att detta är en konstruktionsaspekt snarare än en brist. Det är inbyggt i polymeren.
Där plastkugghjul fungerar bra:
· Lätta laster, låga hastigheter
· Bullerkänsliga applikationer
· Korrosiva miljöer där metall skulle försämras snabbare
· Applikationer där kugghjulet avsiktligt är den förbrukningsbara delen
Där de inte används:
· Precisionspositionering, eftersom dimensionell drift undergräver syftet
· Hög vridmoment, eftersom tänderna skjuvar
· Heta miljöer nära den kontinuerliga gränsen på 100 °C
Vi bör vara tydliga med en begränsning i de offentliggjorda data vi kunde verifiera: mättnadsfuktighetsinnehållet och den resulterande procentuella dimensionella förändringen gick inte att hämta från ett primärt datablad. Absorptionsvärdena efter 24 och 96 timmar ovanför är verkliga; det långsiktiga jämviktsbeteendet i en specifik miljö bör erhållas från er materialleverantör för den exakta legeringen.
Gjutjärn förekommer i större skivor, med kvaliteter såsom HT150, HT200, HT250 och GG25, vilka tillverkare anger. Gränsen där gjutjärn ersätter aluminium är en fråga om storlek och kostnad snarare än en offentlig regel, och vi kunde inte verifiera någon specifik diametergräns. I praktiken styrs detta av gjutekonomi: över en viss diameter är gjutning billigare än bearbetning från massivt material.
Rostfritt skivor använder beteckningar såsom SUS303, SUS304 och AISI 431. Användningen är rengöring med vatten (washdown), där kravet är korrosionsbeständighet snarare än mekanisk prestanda. Observera att 303 och 304 är austenitiska och inte kan hårdas genom värmebehandling, så en rostfri skiva är inte en hård skiva.
| Krav | Material |
| Allmän industriell användning, måttlig belastning | 6061-T6, oanodiserad eller typ II anodiserad |
| Slipband, kontinuerlig drift | 6061-T6 med typ III hårdbeklädnad, mått justerade för utvidgning |
| Hög vridmoment eller hög hastighet | C45 / 1045-stål |
| Minsta tröghet på en servostyraxel | Aluminium, slitage accepteras |
| Rengöring med vatten, kontakt med livsmedel | Rostfritt |
| Lätt arbetsbelastning, tyst drift, låg kostnad | PA6, tolererar dimensionell förskjutning |
| Stort diameter | Gjutjärn |
Gör hårdförnikelning av min aluminiumkärla lika hård som stål?
Ytskiktet med 400–700 HV är hårdare än 1045-stål med 170–210 HB. Underliggande substrat är fortfarande mjukt aluminium, så kärlan motstår slitage men inte deformation under tunga tandbelastningar.
Varför passade min anodiserade kärla inte remmen korrekt?
Troligen var tandprofilen fräsad till nominella mått, och beläggningstillväxten minskade tandavstånden. Kontrollera om ritningsmåtten angavs före eller efter anodisering.
Kan jag använda en nylonkärla i en rengöringsapplikation?
Den motstår korrosion, men absorberar vatten och ändrar sina mått. För rengöring med krav på precision är rostfritt stål det bättre valet.
Är 7075 bättre än 6061 för kärlor?
Det är starkare, men det är också dyrare och mindre korrosionsbeständigt. För de flesta remskivors användning är gränsen slitaget på ytan snarare än den totala styrkan, så hårdbehandling av 6061 ger vanligtvis bättre resultat än att byta till en högre legering.
Vilken temperatur kan en aluminiumremskiva hantera?
6061-T6 har en maximal mekanisk driftstemperatur på 170 °C. I praktiken är remmen vanligtvis den begränsande komponenten långt innan remskivan.
Kräver stålremskivor ytbehandling?
För korrosionsskydd ja, ofta beroende på miljön. För slitage är 1045 med 170–210 HB i allmänhet tillräckligt mot standardremmar utan ytterligare härdning.
Tianjin HaoRongShengYe Electrical Equipment Co., Ltd. tillverkar tidsstyrda remskivor i aluminium, C45-stål, gjutjärn och rostfritt stål, i HTD-, GT-, T-, AT- och imperialprofiler. Om du beställer hårdanodiserade remskivor, ange om dina tandmått avser före eller efter beläggningen så att vi kan justera verktygsvägen därefter.
